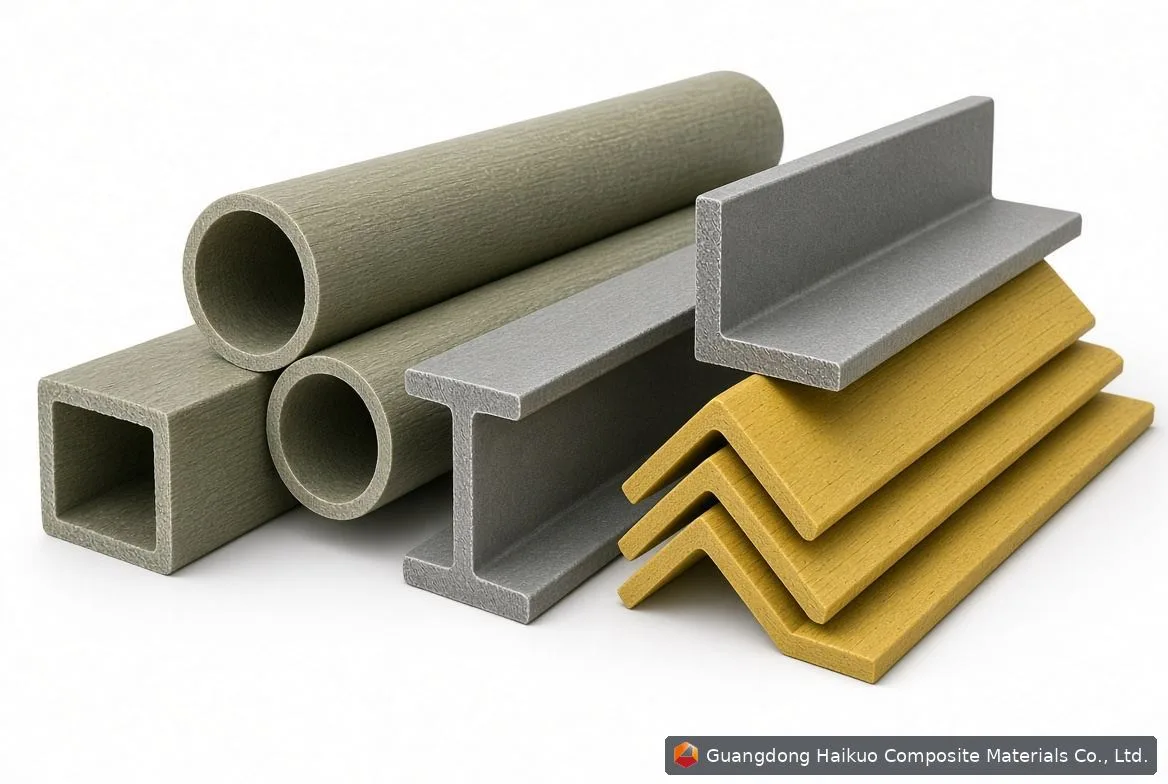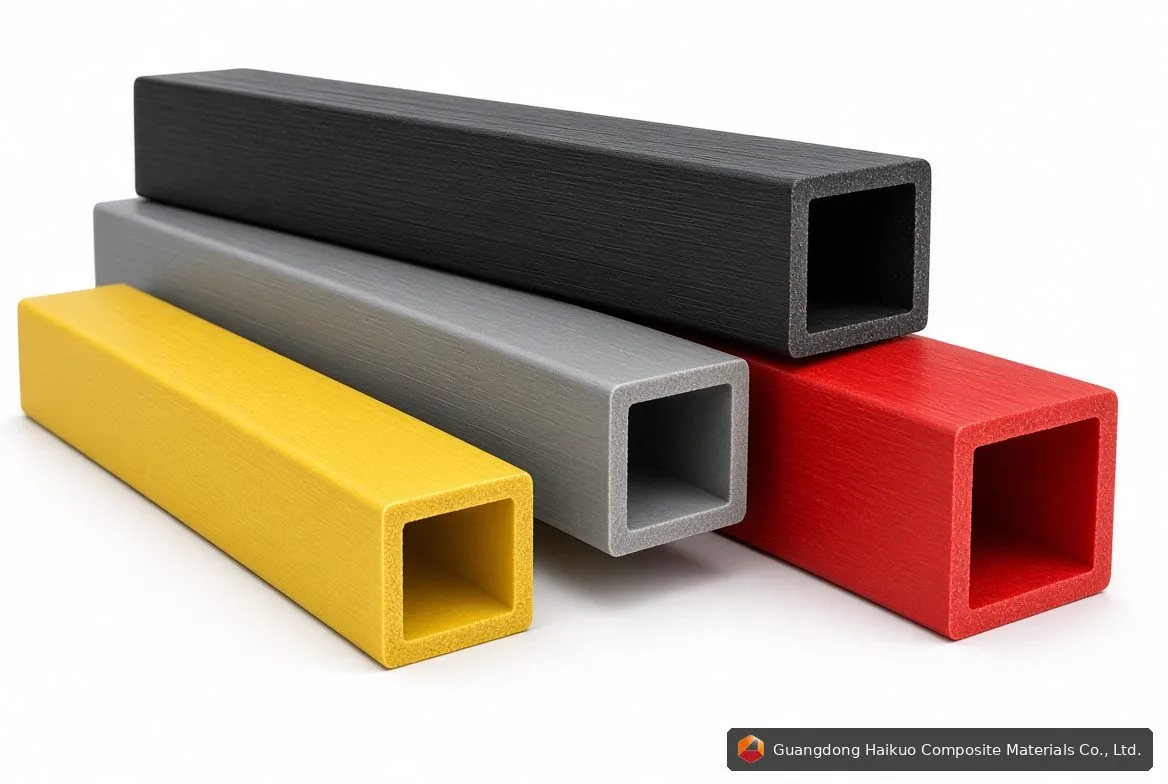
拉擠玻璃鋼方管的製造工藝,是生產等截面複合材料型材中最高效、技術最成熟的方法之一。這一工藝被廣泛應用於結構、工業及基礎設施領域,為方形空心截面型材提供尺寸一致性、可預測的機械性能以及可擴展的生產能力。
拉擠成型工藝概覽
拉擠成型是一種連續製造工藝,纖維增強材料被拉過樹脂浸漬系統,隨後導入加熱鋼製模具中。與擠出成型不同,牽引力決定了工藝的穩定性,能夠精確控制纖維排列及樹脂分佈。
這種方法特別適合玻璃鋼方管的生產,因為它能實現均勻的壁厚、銳利的內部轉角以及較高的纖維體積含量——這些都是承重應用的關鍵要求。
纖維增強結構
拉擠玻璃鋼方管的結構性能,很大程度上取決於其纖維結構。連續玻璃纖維主要沿縱向排列,以最大化軸向強度及剛度,而附加的纖維氈或縫合織物則能增強橫向強度、抗衝擊性及尺寸穩定性。
通過調整纖維比例及取向,製造商能夠針對彎曲、壓縮或複合荷載條件設計出優化的方管產品。
樹脂體系及材料選擇
樹脂的選擇直接決定了產品的耐化學性、防火性能及長期耐久性。玻璃鋼方管拉擠成型中常用的樹脂體系包括聚酯、乙烯基酯及環氧樹脂。
- 聚酯樹脂成本效益高,適用於一般結構應用。
- 乙烯基酯樹脂為化工及海洋環境提供出色的耐腐蝕性能。
- 環氧樹脂體系為高荷載或精密結構提供增強的機械性能。
阻燃劑、紫外線抑制劑及顏料等添加劑,均可在生產過程中直接融入樹脂基體。
精密模具設計及熱控制
拉擠模具決定了方管最終的幾何形狀及表面品質。高精密鋼製模具在固化過程中,既能保持嚴格的尺寸公差,又能維持均勻的熱量分佈。
模具內部的溫度控制至關重要——熱量不足會導致產品固化不充分,而熱量過高則可能引發內應力或表面缺陷。先進的拉擠生產線會對各熱區進行監測及調節,以保持聚合反應的穩定性。
牽引機制及生產穩定性
牽引系統提供持續的牽引力,以受控速度將複合材料型材拉過模具。牽引速度直接影響纖維浸潤程度、樹脂固化及表面光潔度。
經過優化的牽引參數,能夠在長時間生產運行中保持機械性能的一致性——這對大型基礎設施及工業項目而言至關重要。
品質控制及測試標準
玻璃鋼方管製造中的品質保證,結合了線上監測與生產後測試。關鍵檢驗標準包括尺寸精度、纖維分佈、表面完整性及機械性能。
抗彎強度、抗壓強度及層間剪切強度等機械測試,通常用於驗證產品是否符合項目規格及國際標準。
拉擠方管的定製能力
拉擠成型在不犧牲生產效率的前提下,支持高度的定製化——方管尺寸、壁厚、樹脂配方及表面紋理均可根據具體工程需求進行定製。
這種靈活性使玻璃鋼方管能夠無縫融入鋼材替代方案、模塊化建築系統及電氣絕緣結構中。
結構應用中的性能優勢
拉擠玻璃鋼方管將輕質設計與高強度、耐腐蝕性及低維護需求相結合。其可預測的性能表現及較長的使用壽命,使其在傳統材料表現欠佳的惡劣環境中,日益成為一種備受青睞的解決方案。
結語
拉擠玻璃鋼方管的製造工藝不僅僅是一種生產技術——它是一套融合材料科學、熱管理及機械設計的受控工程體系。瞭解這一工藝,有助於工程師及採購團隊在選擇複合材料方管解決方案時做出明智的決策。
如需瞭解先進的拉擠成型能力、定製模具開發及工程化玻璃鋼方管解決方案,請訪問frphk.co,與經驗豐富的複合材料製造專家取得聯絡。