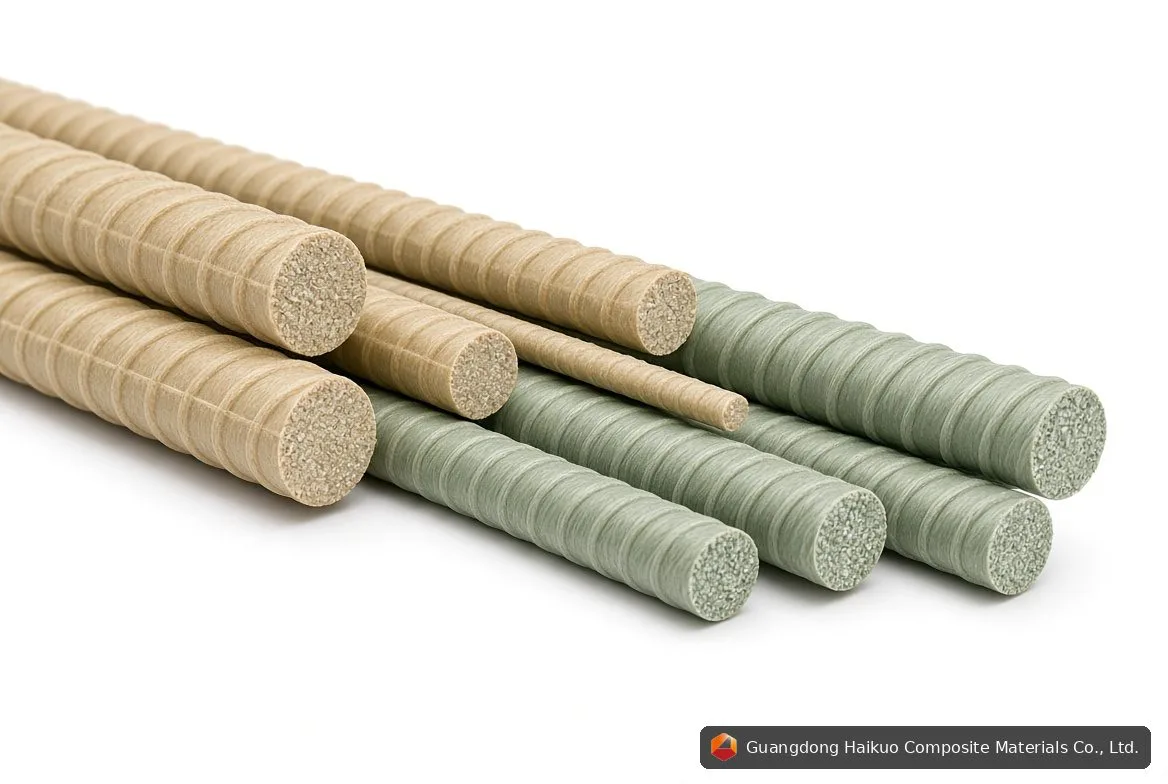
配備多線拉擠系統的先進玻璃鋼鋼筋生產線,實現大批量生產
玻璃鋼鋼筋是如何製造的:從原材料到品質生產
理解玻璃鋼(纖維增強聚合物)鋼筋的製造過程,對評估這種加固技術的工程師、項目經理及採購專員而言至關重要,因為製造工藝直接決定了最終產品的力學性能、耐久性及一致性。本指南涵蓋玻璃鋼鋼筋的生產、品質控制,以及從製造商處採購時應關注的要點。
在廣東海闊複合材料有限公司,我們運營先進的多線拉擠成型系統,年產玻璃鋼鋼筋能力超過3,000噸,服務於全球各地的項目。
1. 原材料:品質的基礎
玻璃鋼鋼筋的品質始於原材料的選擇。三大主要成分:
1.1 玻璃纖維增強材料
- E玻璃(E-CR玻璃):最常見的類型,以合理的成本提供良好的力學性能
- E-CR玻璃:一種耐腐蝕變體,在鹼性環境中具有更出色的耐久性
- S玻璃:強度更高(比E玻璃高20%-30%),用於高性能應用
- 粗紗:連續纖維束,主要的承重增強材料
- 氈/表面氈:表面增強材料,改善耐久性及表面品質
| 纖維類型 | 抗拉強度(MPa) | 模量(GPa) | 伸長率(%) | 成本指數 |
|---|---|---|---|---|
| E玻璃 | 3,100-3,800 | 72-76 | 4.5-5.5 | 1.0(基準) |
| E-CR玻璃 | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S玻璃 | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 樹脂基體
- 乙烯基酯:耐腐蝕性優異,推薦用於混凝土加固
- 聚酯:具有成本效益,適用於非腐蝕性環境
- 環氧樹脂:力學性能優異,成本最高
1.3 添加劑及填料
- 填料:碳酸鈣、硅粉(降低成本,改善加工性能)
- 紫外線穩定劑:防護紫外線劣化
- 阻燃劑:用於防火等級應用
- 顏料:用於標識的顏色(灰色、黑色、紅色)
2. 拉擠成型工藝:分步詳解
拉擠成型是玻璃鋼鋼筋的主要製造方法,能生產出具有真正一致性的連續、恆定截面型材。
2.1 工藝概覽
- 纖維粗紗紗架:多個粗紗包安裝在紗架框架上
- 樹脂浸漬:纖維通過樹脂槽以實現充分浸潤
- 預成型器:引導並塑造浸溼的纖維束
- 加熱模具:固化樹脂(乙烯基酯為120-150°C)
- 牽引系統:連續通過模具牽引(0.5-2.0米/分鐘)
- 切斷鋸:按所需長度切割
2.2 關鍵工藝參數
| 參數 | 典型範圍 | 影響 |
|---|---|---|
| 模具溫度 | 120-150°C | 固化品質、表面處理 |
| 牽引速度 | 0.5-2.0 米/分鐘 | 生產速率、固化完整性 |
| 樹脂溫度 | 20-25°C | 粘度、纖維浸潤 |
| 纖維含量 | 按重量計60%-75% | 力學性能 |
| 模具壓力 | 2-5巴 | 壓實度、氣孔含量 |
3. 玻璃鋼鋼筋的尺寸及規格
標準玻璃鋼鋼筋直徑及其規格:
| 公稱直徑(毫米) | 實際直徑(毫米) | 截面積(毫米²) | 抗拉荷載(kN) | 抗拉強度(MPa) | 重量(千克/米) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. 品質控制:正規製造商都在做什麼
優質的玻璃鋼鋼筋需要在生產的每一個階段都進行嚴格測試:
4.1 原材料檢驗
- 來自纖維供應商的分析證書(CoA)
- 樹脂粘度及凝膠時間測試
- 纖維抗拉測試(批次抽樣)
4.2 過程品質檢查
- 樹脂槽溫度監控
- 模具溫度曲線驗證
- 牽引力監控(檢測工藝波動)
- 表面缺陷目視檢查
4.3 最終產品測試
| 測試項目 | 方法 | 頻率 | 驗收標準 |
|---|---|---|---|
| 抗拉強度 | ASTM D7205 | 每批次 | ≥ 600 MPa |
| 抗拉模量 | ASTM D7205 | 每批次 | 40-55 GPa |
| 纖維含量 | ASTM D2584 | 每日 | 65%-75% |
| 氣孔含量 | ASTM D2734 | 每週 | < 2% |
| 尺寸檢查 | 卡尺 | 連續檢測 | ± 0.2毫米 |
| 表面品質 | 目視 | 100% | 無氣孔、無裂紋 |
5. 表面處理:砂塗層與螺旋纏繞
玻璃鋼鋼筋需要表面處理,以便與混凝土正確粘結:
5.1 砂塗層(壓花)
- 拉擠成型過程中將細硅砂粘結在表面
- 與混凝土形成機械咬合
- 大多數應用中的標準選擇
5.2 螺旋纏繞
- 螺旋纏繞的玻璃纖維或砂粒束
- 粘結強度高於砂塗層
- 推薦用於高應力應用
6. 生產能力及交貨週期
| 生產線類型 | 年產能 | 直徑範圍 | 典型交貨週期 |
|---|---|---|---|
| 單線 | 300-500噸 | 6-16毫米 | 2-4周 |
| 多線(3線) | 800-1,200噸 | 6-25毫米 | 3-6周 |
| 多線(5線) | 1,500-3,000噸 | 6-32毫米 | 4-8周 |
7. 認證及標準
請確保您的玻璃鋼鋼筋供應商符合相關標準:
- ACI 440.6:玻璃鋼鋼筋加固規範
- ASTM D7205:玻璃鋼鋼筋抗拉性能測試方法
- ASTM D7959:混凝土加固用玻璃鋼棒材規範
- CSA S807:加拿大玻璃鋼加固標準
- ISO 9001:品質管理體系認證
應向您的供應商詢問的問題
- 能否為每個批次提供測試證書?
- 您的纖維含量及氣孔含量是多少?
- 您使用什麼樹脂體系?
- 是否對每個批次都進行抗拉測試?
- 您提供什麼樣的表面處理?
8. 為什麼製造品質至關重要
玻璃鋼鋼筋的性能完全取決於製造品質。劣質鋼筋可能表現出:
- 纖維含量低:降低抗拉強度
- 氣孔含量高:損害耐久性
- 尺寸不一致:影響混凝土保護層及粘結
- 表面處理不佳:降低與混凝土的粘結強度
- 固化不充分:導致過早失效
“玻璃鋼鋼筋是一種高性能材料,但前提是必須按照嚴格的標準製造。優質玻璃鋼鋼筋與劣質產品之間的差距,肉眼可能看不出來——但在結構75年以上的設計壽命中,它終將顯現出來。”
需要優質玻璃鋼鋼筋嗎?
廣東海闊按照嚴格的品質標準生產玻璃鋼鋼筋:
- 年產能:3,000噸以上
- 直徑:6毫米至32毫米以上
- 乙烯基酯樹脂,提供卓越耐久性
- 逐批測試,附帶證書
- 提供砂塗層及螺旋纏繞選項
相關:拉擠成型設備 | 拉擠模具
常見問題
問:玻璃鋼鋼筋訂單的典型交貨週期是多久?
答:標準尺寸:50噸以內的訂單需2-4周。更大訂單或定製尺寸:4-8周。旺季(春季)可能需要額外的交貨時間。
問:最小起訂量是多少?
答:標準尺寸最低接受1噸起訂。對於定製直徑或大型項目,我們提供批量定價。
問:玻璃鋼鋼筋的運輸包裝方式是怎樣的?
答:標準包裝:每捆100-200根,用帶子固定在托盤上。也可提供定製包裝(特定捆紮尺寸、品牌標籤)。
問:能否提供測試證書?
答:可以,每一批次發貨都附帶完整的測試證書,涵蓋抗拉強度、模量、纖維含量及尺寸驗證。
問:您推薦哪種表面處理?
答:砂塗層適用於大多數應用。對於高應力應用,或粘結強度至關重要的場合,螺旋纏繞是更好的選擇。