玻璃鋼拉擠工藝是一種生產橫截面恆定的連續長度纖維增強聚合物(FRP)複合材料的製造技術。玻璃鋼複合材料將玻璃或碳纖維與聚酯或環氧樹脂等樹脂基體結合,形成堅固輕質的結構。該工藝具有真正的優勢及取捨,服務於廣泛行業的應用需求。
玻璃鋼拉擠工藝的優缺點
玻璃鋼拉擠工藝的一些優勢:
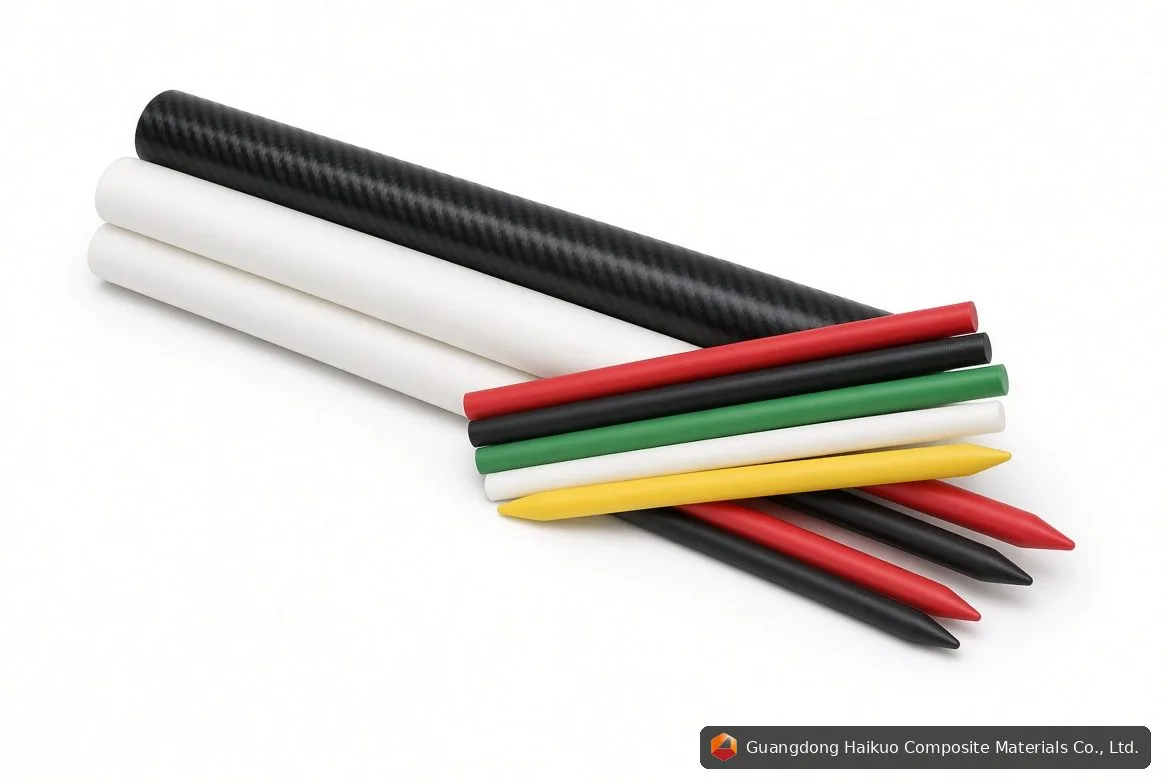
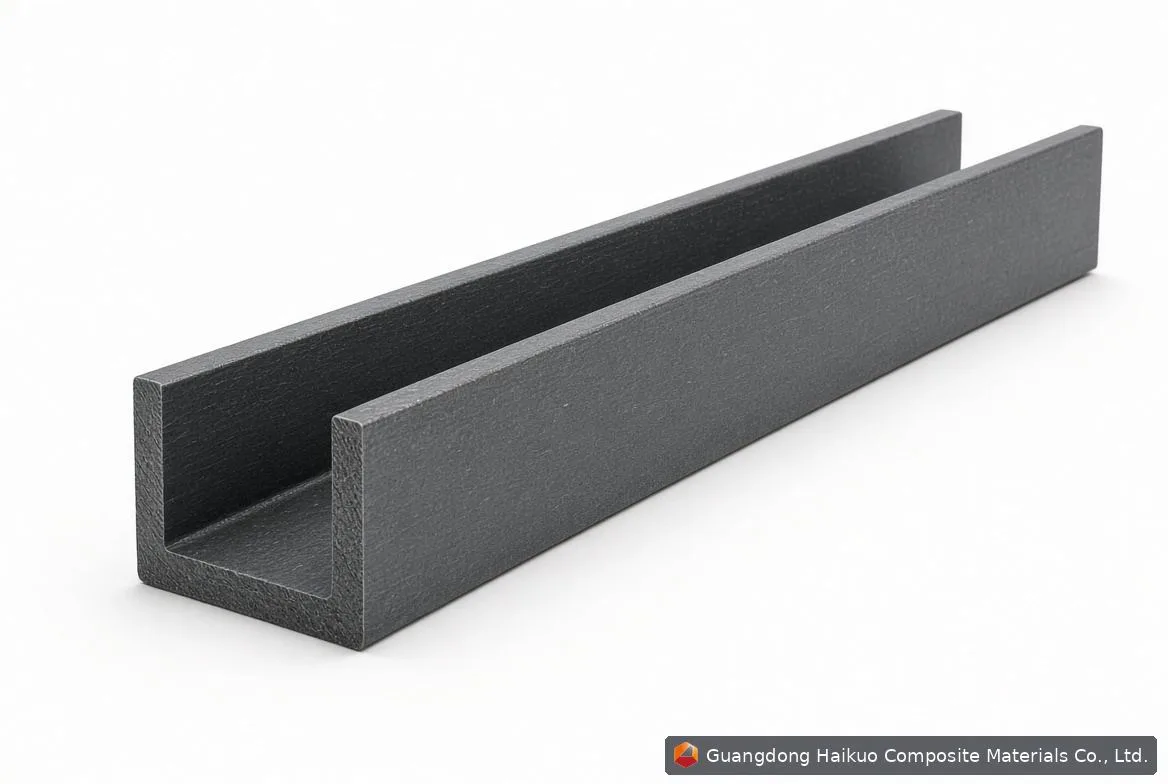
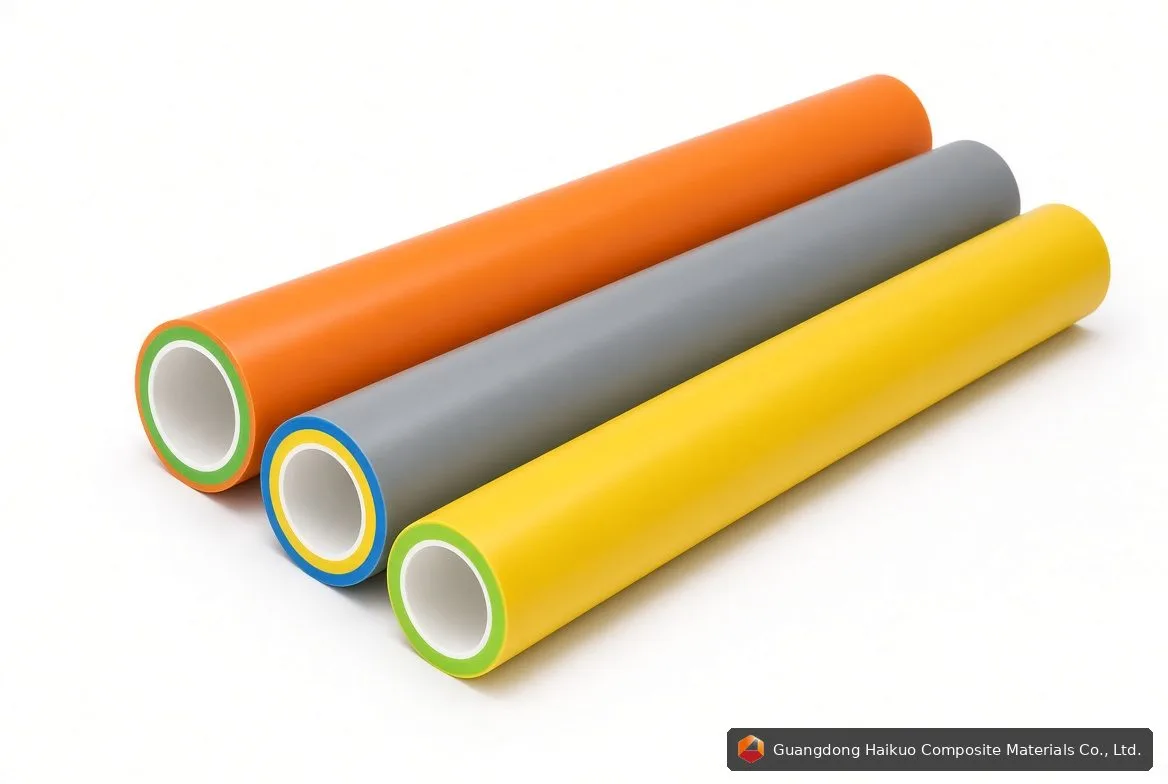
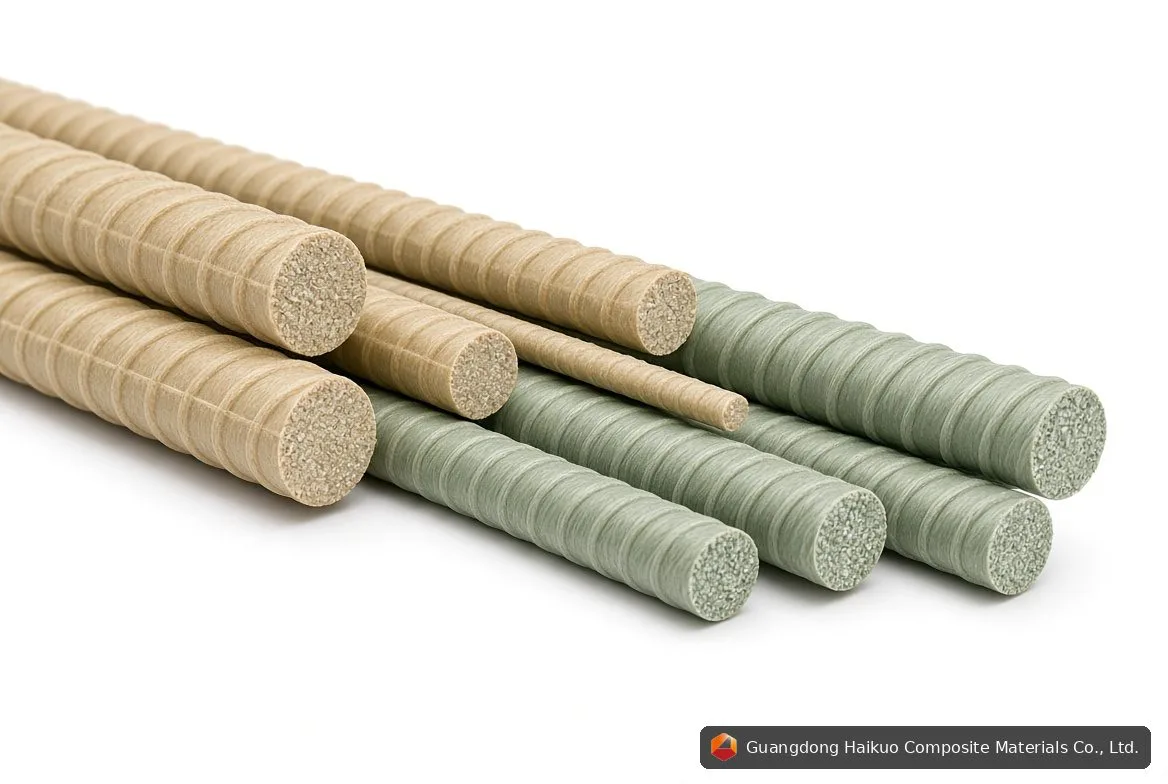
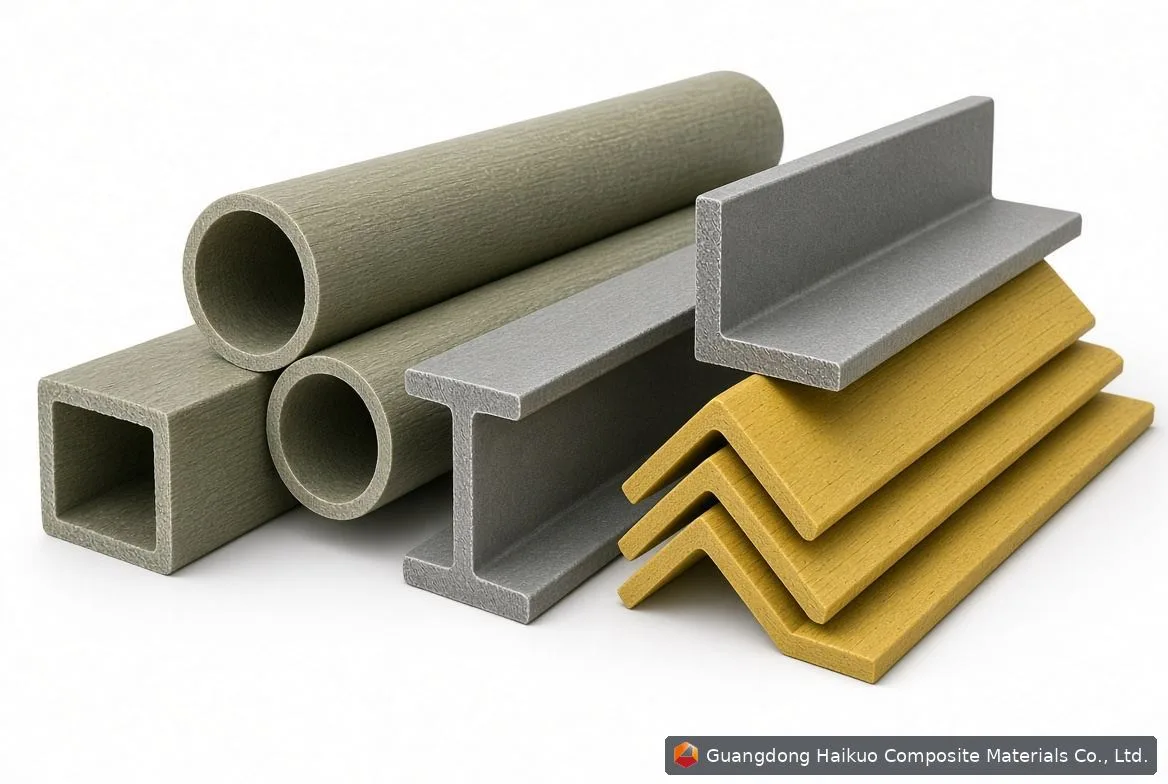
它具有成本效益及生產效率,能以極小的浪費及能耗實現玻璃鋼型材的連續自動化生產。它能生產出品質穩定、高強度重量比、耐腐蝕、耐用且具有電氣絕緣性的高品質玻璃鋼產品。它能夠製造出與建築用金屬型材外觀相近的複雜定製玻璃鋼形狀——棒材、管材、槽鋼、角鋼及工字梁。而且它允許不同的纖維、樹脂及添加劑組合,以滿足特定要求定製產品性能。
一些不足之處:
它僅限於生產線性、橫截面恆定的玻璃鋼形狀——無法製造彎曲或變截面形狀。它需要在設備上進行大量前期投資,例如筒架、樹脂槽、成型模具、牽引裝置及切割機。而且它可能會在纖維排列、樹脂固化、溫度控制及品質控制方面遇到技術挑戰。
玻璃鋼拉擠工藝的步驟
玻璃鋼拉擠的基本步驟:
送料:纖維增強材料——無捻粗紗或纖維氈——從筒架送入導向裝置,使其沿所需方向排列整齊。
浸漬:纖維被拉過樹脂槽或浸漬裝置,使其充分浸透樹脂基體及任何添加劑。
成型:浸溼的纖維被拉過加熱的金屬模具,塑造成所需的橫截面,並開始樹脂固化過程。
牽引:固化後的玻璃鋼產品由提供該工藝驅動力的牽引裝置拉出。
切割:玻璃鋼產品由鋸或切割機切割成所需長度。
玻璃鋼拉擠工藝的應用
玻璃鋼拉擠工藝服務於眾多行業:
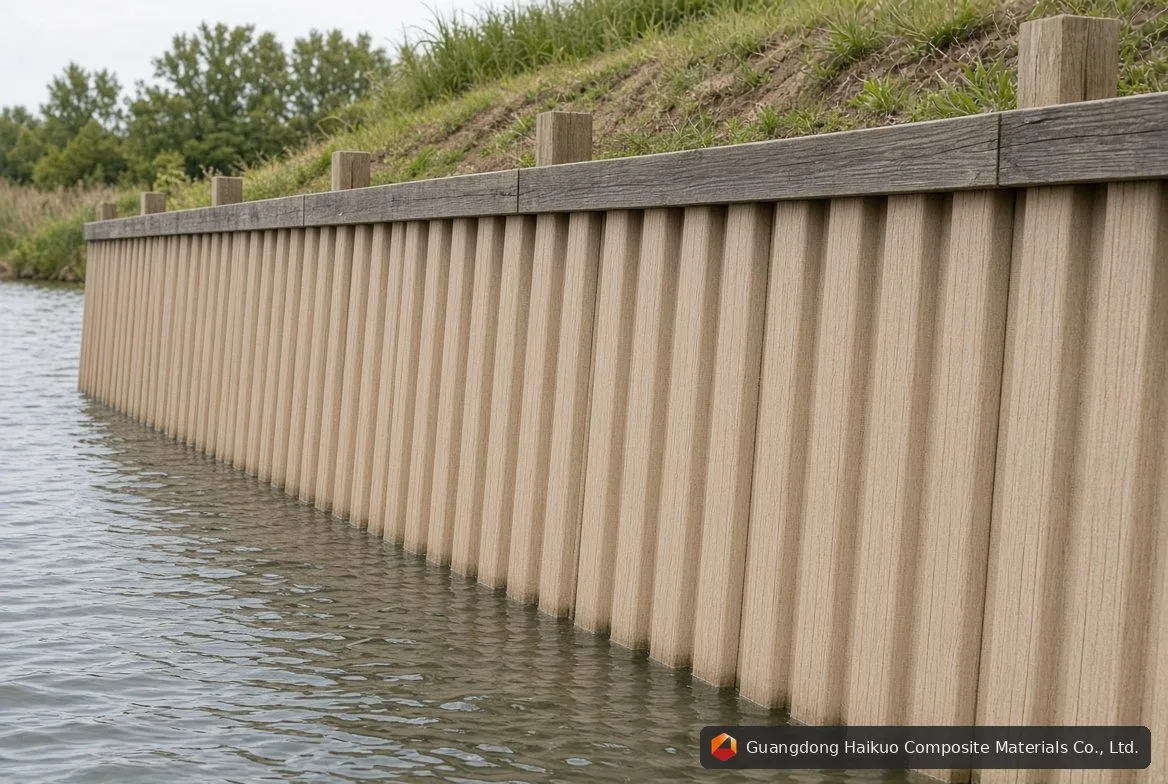
建築:玻璃鋼拉擠產品可作為建築物、橋樑、甲板、護欄、格柵、屋頂及地板的結構構件——提供輕質、高強度、耐腐蝕、耐火及設計靈活性。
電氣:用作變壓器、開關設備、電纜、電線杆及塔架的電氣絕緣子——提供電氣絕緣、熱穩定性、耐潮溼及低維護性。
汽車:用於保險槓、擾流板、底盤、車身面板及發動機部件等車輛零部件——提供減重、燃油效率、抗衝擊性及美觀外形。
船舶:用於船隻、艦艇、潛艇、海上平臺及管道——提供耐海水性、浮力、抗疲勞性及耐用性。
結語
玻璃鋼拉擠工藝是一種生產橫截面恆定的連續長度纖維增強聚合物複合材料的製造技術——具有真正的優勢及取捨,服務於眾多行業的應用需求。它仍是一項前景廣闊的技術,能為各種用途打造堅固輕質的結構。