玻璃鋼型材拉擠工藝
什麼是玻璃鋼拉擠成型?
拉擠成型是一種連續自動化工藝,用於生產恆定截面的玻璃纖維增強塑料(FRP)型材。該名稱結合了”拉”(pull)與”擠出”(extrusion)——不同於擠出工藝是將材料推過模具,拉擠成型則是將纖維-樹脂複合材料拉過一個加熱的鋼製成型模具。
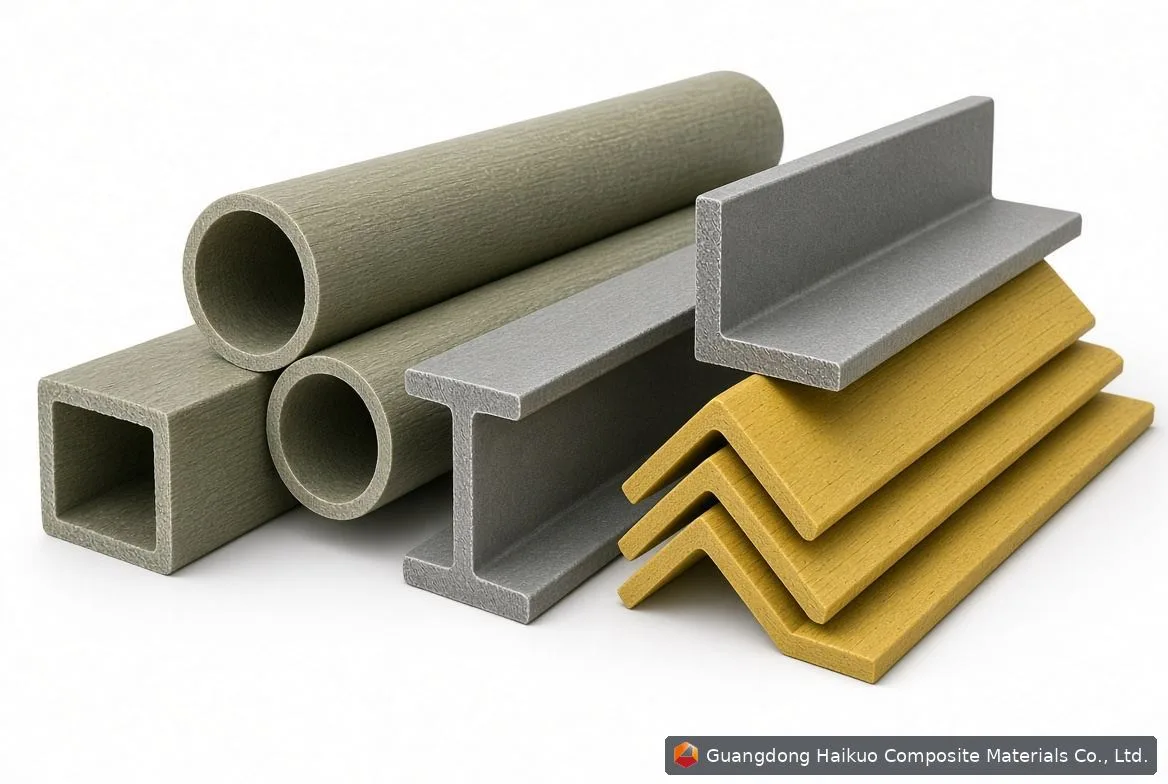
成品是一種輕質高強度的結構型材——工字梁、槽型材、空心管、實心棒、定製形狀——廣泛應用於建築、電力基礎設施、交通運輸、海洋及化工處理領域。拉擠玻璃鋼型材具有優異的耐腐蝕性、電氣不導電性、尺寸一致性,以及可媲美鋼材、但重量僅為其一小部分的強重比。
本指南將按生產順序詳細介紹拉擠工藝的每一個階段,並涵蓋品質控制檢查點、關鍵工藝參數及常見製造缺陷的解決方法。
玻璃鋼拉擠成型速覽
- 工藝類型:連續熱固性複合材料製造
- 主要增強材料:E玻璃纖維粗紗(體積分數55%–70%)
- 樹脂體系:不飽和聚酯(UP)、乙烯基酯(VE)、環氧樹脂
- 牽引速度:0.2–2.0 m/min,視截面而定
- 模具溫度:三個加熱區間為80–180°C
- 固化度:DSC測量≥90%
- 主要標準:GB/T 1446–1453(力學測試)
原材料準備
每一根高品質拉擠型材都始於精心挑選、妥善準備的原材料。三大主要組分——纖維增強材料、樹脂體系及脫模劑——在生產開始前都需滿足嚴格規格要求。
玻璃纖維粗紗
標準拉擠工藝採用無鹼E玻璃纖維粗紗作為主要結構增強材料。粗紗是纏繞在圓柱形卷裝上的多絲束,安裝在紗架上。關鍵要求包括:
- 含水率:≤0.05%(水分過多會導致樹脂固化受阻及產生氣孔)
- 表面潔淨無汙染,硅烷浸潤劑相容
- 整批生產中每個卷裝的線密度(特克斯)保持一致
可添加連續氈(CSM)或表面氈(通常為C玻璃或聚酯材質)等表面增強材料,以改善成品型材的表面光潔度、耐紫外線性或耐腐蝕性。
樹脂體系
樹脂體系包裹纖維、在纖維間傳遞荷載,並決定型材的化學及耐熱性能。常見體系包括:
- 不飽和聚酯(UP):經濟實用的選擇,廣泛用於一般結構及土木工程型材
- 乙烯基酯(VE):耐腐蝕性更優,適用於化工處理及海洋環境
- 環氧樹脂:力學性能及粘接性較高,用於航空航天、風能及高要求結構應用
樹脂與引發劑(催化劑)——通常為有機過氧化物——及促進劑混合,以針對目標模具溫度及牽引速度調節凝膠時間及固化曲線。可添加碳酸鈣(CaCO₃)或三水合氧化鋁(ATH)等填料,以降低成本、提升阻燃性或改善表面平滑度。25°C時樹脂粘度應保持在200–600 mPa·s之間,以確保充分的纖維浸潤。
脫模劑
脫模劑可防止固化後的型材與模腔粘連。脫模劑可以是直接混入樹脂中的內脫模劑(IMR),也可以是塗敷於模腔表面的外脫模劑。大多數生產線兩者兼用,以獲得良好的脫模效果及表面品質。
纖維排列及紗架設置
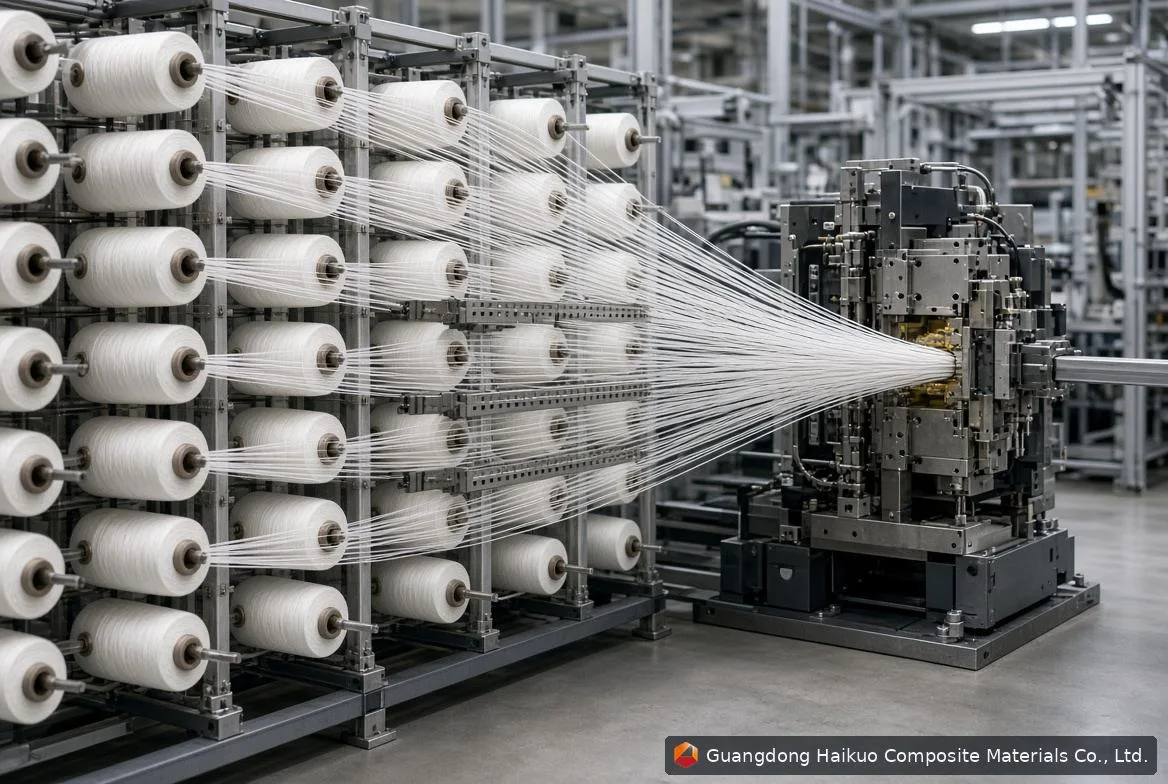
紗架用於承放所有粗紗卷裝,並在受控、均勻的張力下將其向前輸送。紗架設置的正確與否,直接決定成品型材的力學性能及尺寸一致性。
粗紗卷裝安裝在紗錠上,並穿過張力控制導向器。目標粗紗張力為每束5–15 N,各位置間公差為±10%。張力不均會導致纖維波浪狀變形、截面不對稱及型材扭曲——這是投產後最難糾正的缺陷之一。
通過紗架後,粗紗經過導向板(成型板),將纖維束整理成產品截面所需的幾何圖案。表面氈或氈層此時被引入,層疊在粗紗陣列之上或之下。整個組件隨後作為一個結構化、連貫的纖維疊層進入樹脂槽。
樹脂浸漬
實現完全、均勻的纖維浸潤,是生產無氣孔、高強度拉擠型材最重要的單一因素。浸漬在開放式樹脂槽或封閉式注膠箱中進行。
開放式樹脂槽
傳統方法:纖維束浸入溫度為20–35°C的催化樹脂槽中,並依次經過一系列浸漬輥,通過機械方式將樹脂壓入各單絲之間。滾輪同時擠出多餘樹脂,幫助控制最終樹脂含量(按重量計30–45%)。
樹脂槽溫度需要嚴格控制——溫度升高會降低粘度、改善浸潤效果,但同時也會加快凝膠時間,壓縮可用於浸漬的適用期。槽液麵通過持續補充樹脂保持穩定,並定期檢測粘度。
封閉式注膠箱
作為環保合規及樹脂一致性方面日益流行的替代方案,封閉式注膠箱在模具入口處將樹脂加壓直接注入纖維束,完全封閉浸漬區域。主要優勢包括:
- 幾乎消除苯乙烯VOC排放(對職業健康合規至關重要)
- 型材截面各處的樹脂含量更加一致
- 樹脂浪費更少,清理更簡便
- 更適合適用期較短的反應性樹脂體系
預成型
經過樹脂槽後,溼態纖維組件通過一系列成型板(預成型器),逐步將浸漬後的纖維壓實為與模腔入口完全吻合的幾何形狀。此階段承擔若干關鍵任務:
- 幾何過渡:孔徑逐漸縮小的成型板,將鬆散的溼態纖維束逐步塑形為近淨形預成型體
- 多餘樹脂去除:擠出多餘樹脂,幫助確定進入模具前的最終樹脂-纖維比例
- 增強材料壓實:氈層及表面氈與粗紗芯層緊密貼合,消除皺褶及氣袋
- 張力均衡:預成型器在纖維疊層進入加熱區之前,糾正來自紗架的輕微張力不均
預成型對於工字梁、槽型材及空心箱型材等複雜截面尤為重要,在這些型材中,保持纖維位置及層序在整個模腔中的精確性,是達到設計力學性能的關鍵。
拉擠模具內的熱固化
拉擠模具是整個工藝的核心——一種精密加工的鋼製工具,同時完成最終截面幾何成型及樹脂基體化學固化的啟動。模具設計及溫度控制,是決定型材品質、生產速度及模具使用壽命的主要因素。
模具結構
拉擠模具通常由工具鋼(常用P20或H13級)加工而成,模腔表面鍍硬鉻。模腔表面粗糙度需研磨至Ra ≤ 0.4 μm——這是一項關鍵規格,可最大限度降低摩擦牽引力、防止表面劃傷,並延長模具使用壽命。模具長度通常為600至1500毫米,具體視型材壁厚及目標牽引速度而定:壁厚越大的型材需要越長的模具,以提供足夠的停留時間實現完全固化。
三區溫度曲線
大多數生產用模具分為三個獨立控制的加熱區,沿模具長度形成有意設計的溫度梯度:
| 區域 | 功能 | 典型溫度 |
|---|---|---|
| 第一區 — 預熱 | 提升纖維-樹脂溫度;引導樹脂流入剩餘纖維空隙 | 80–100°C |
| 第二區 — 凝膠 | 觸發凝膠化;開始交聯;樹脂由液態轉為凝膠態 | 120–150°C |
| 第三區 — 固化 | 完成交聯;型材達到結構完整性;出現放熱峰值 | 140–180°C |
一項關鍵技術挑戰是控制放熱固化反應。隨著樹脂交聯,會釋放熱量——在厚截面型材中,這種放熱可能使芯部溫度大幅超過模壁溫度。如果放熱峰值超過約220°C,則很可能發生熱降解及縱向開裂。樹脂配方、牽引速度及各區溫度都需要相互平衡,以將放熱控制在安全範圍內。
履帶牽引
履帶牽引裝置(也稱牽引單元或牽引系統)驅動整個工藝流程。它在型材從模具中出來時夾持固化後的型材,並以恆定、受控的速度拉動整個纖維-樹脂組件——從紗架到模具出口。
大多數現代牽引系統採用雙液壓履帶夾鉗:兩組相對的橡膠襯墊牽引塊,從上下(或對於非對稱截面從兩側)對稱夾持型材。夾持力經過調節,既能提供足夠的牽引力,又不會在表面留下痕跡或使型材尺寸變形。
牽引速度是最具影響力的工藝參數之一:
- 速度提高可提升產能,但會縮短模具內停留時間,需要更高的模具溫度或更高活性的樹脂配方才能實現完全固化
- 速度降低可延長固化時間,但會提高單位米生產成本,且若模具溫度未相應降低,可能導致過固化
- 薄壁型材(壁厚≤3mm)通常可運行在1.0–2.0 m/min;厚實心截面(≥12mm)通常限制在0.2–0.5 m/min
牽引速度與模具溫度是相互依存的參數,必須針對每種型材及樹脂體系配套設定——若只改變其中一個而不調整另一個,固化品質或表面光潔度將受到影響。
精密切割(飛鋸)
固化型材離開牽引裝置後,進入飛鋸(也稱切斷鋸或行走鋸),在不停機的情況下將連續型材切割為指定長度。鋸架加速至與型材牽引速度匹配,完成切割後返回起始位置,進行下一個循環——保持生產真正連續。
鋸片選擇非常重要:金剛石塗層或碳化鎢齒鋸片是玻璃鋼型材的標準配置,可實現乾淨、低毛邊的切割,同時將發熱及纖維拔出降至最低。切割面需與型材軸線保持垂直,角度偏差不超過0.5°。
玻璃鋼切割會產生玻璃纖維粉塵——這是一種呼吸道危害,切割點必須強制配備除塵設備,附近所有人員須佩戴個人防護裝備(呼吸器、護目鏡)。粉塵必須按當地法規作為工業廢物收集及處理。
後處理及檢驗
最終檢驗確保發往客戶的每一根型材均符合尺寸、外觀及力學規格要求。標準化的檢驗流程通常涵蓋四個方面:
外觀檢驗
每根型材都要檢查表面缺陷——氣孔、裂紋、幹纖維斑點、富樹脂區、表面龜裂、變色。型材在受控光照下分級。≥98%的一級外觀合格率是行業標準基準。
尺寸檢驗
測量截面尺寸、壁厚、直線度(彎曲及側彎)及扭曲度,並對照圖紙公差進行核查。對於結構型材,除非客戶另有規定,典型尺寸公差遵循EN 13706(歐洲)或ASTM D3917(北美)標準。
力學測試(抽樣)
從生產批次中切取的測試樣品,按照GB/T 1446–1453(中國國家標準,國際上被廣泛引用)進行以下測試:
- 拉伸強度及模量(縱向及橫向)
- 彎曲強度及模量
- 壓縮強度
- 層間剪切強度(ILSS)
力學測試結果應達到或超過產品數據表所列設計值的95%。
後固化(可選)
在對最大力學性能或尺寸穩定性有更高要求的場合——尤其是環氧樹脂體系——型材可能需要在80–120°C的烘箱中進行2–4小時的獨立後固化,將固化度提升至95%以上。
包裝及可追溯性
合格型材以防潮膜包裹,加裝保護端蓋,並捆紮發運。每捆均附有標籤,標明產品編號、批次號、生產日期及適用標準——這對完整的供應鏈可追溯性及品質審核至關重要。
玻璃鋼拉擠成型關鍵工藝參數
下表彙總了生產工程師在拉擠玻璃鋼型材製造過程中跟蹤及控制的關鍵工藝參數:
| 參數 | 典型範圍 | 備註 |
|---|---|---|
| 牽引速度 | 0.2–2.0 m/min | 薄壁型材更高;須與模具溫度配套 |
| 模具溫度(固化區) | 140–180°C | 取決於樹脂體系;環氧樹脂通常需要更高溫度 |
| 樹脂含量(按重量計) | 30–45% | 控制公差±2%;樹脂含量越高剛度越低 |
| 纖維體積分數 | 55–70% | 纖維體積越高,強度及剛度越高 |
| 模腔表面粗糙度 | Ra ≤ 0.4 μm | 鍍硬鉻;對摩擦及表面光潔度至關重要 |
| 固化度 | ≥90% | DSC測量;後固化可提升至≥95% |
| 樹脂粘度(25°C) | 200–600 mPa·s | 粘度越低浸潤效果越好;用布氏粘度計監測 |
| 粗紗張力 | 每束5–15 N | 公差±10%;張力不均會導致型材扭曲 |
玻璃鋼拉擠成型常見缺陷 — 原因及解決方案
即使是運行良好的拉擠生產線,也會遇到反覆出現的缺陷模式。下表列出了最常見的問題、根本原因及推薦的解決方法:
| 缺陷 | 主要原因 | 糾正措施 |
|---|---|---|
| 表面氣孔/針孔 | 樹脂粘度過高;槽內截留空氣;浸潤不充分 | 降低槽溫以降低粘度;改用注膠箱;降低牽引速度 |
| 幹纖維斑點(白斑) | 浸漬壓力不足;粗紗張力過高;樹脂供應不足 | 增加槽液深度或注膠壓力;降低張力;補充樹脂槽 |
| 縱向開裂 | 放熱過量;固化速率對截面而言過快;模具溫度過高 | 降低模具溫度;重新配置催化劑用量;降低牽引速度以延長凝膠時間 |
| 型材扭曲 | 纖維佈局不對稱;粗紗張力不均;導向板偏心 | 重新平衡紗架張力;重新對齊導向板;核查成型板幾何形狀 |
| 表面粗糙 | 脫模劑失效;模腔磨損;富樹脂表層剝離 | 重新塗敷外脫模劑;模腔重新鍍鉻;檢查表面氈連續性 |
| 纖維波浪狀變形 | 紗架張力不均;進入模具前提前凝膠;槽內湍流 | 均衡張力;減少促進劑用量;檢查槽內滾輪對齊情況 |
| 切割端分層 | 固化不足;鋸片磨損;切割力振動 | 切割前核實固化度≥90%;更換鋸片;降低進給速度 |
關於玻璃鋼拉擠成型的常見問題
以下問題反映了工程師、項目規格制定者及採購專業人員在玻璃鋼拉擠成型方面最常搜索的主題。
拉擠成型與擠出成型有什麼區別?
在擠出成型中,材料(通常為熱塑性塑料)由螺桿機構推過模具。而在拉擠成型中,纖維-樹脂複合材料則由下游牽引裝置拉過加熱模具。拉擠成型專用於熱固性纖維增強複合材料,生產恆定截面的連續型材。由於纖維在加工過程中始終保持張緊狀態,拉擠型材能夠達到極高的縱向抗拉及彎曲強度——通常是同等擠壓鋁型材的3-5倍——而重量僅為鋼材的約30%。
玻璃鋼拉擠成型使用哪些樹脂體系?如何選擇合適的體系?
三大主要樹脂體系為不飽和聚酯(UP)、乙烯基酯(VE)及環氧樹脂。不飽和聚酯性價比較高、加工較容易——適閤中等環境下的結構格柵、走道系統及電纜管理型材。乙烯基酯對酸、鹼、溶劑及吸溼有更好的耐受性,適用於化工廠、汙水處理基礎設施及海洋應用。環氧樹脂具有優異的力學性能、良好的抗疲勞性及較低的吸溼率,常用於航空航天結構、風力渦輪機葉片翼梁及高荷載土木基礎設施。正確的選擇取決於使用環境、力學要求、防火等級及生命週期成本預算。
牽引速度如何影響拉擠玻璃鋼型材的品質?
牽引速度決定了纖維-樹脂複合材料在加熱模具內停留的時間——即”停留時間”。牽引速度越快,停留時間越短,熱能到達型材芯部並完成固化反應的時間就越少。運行過快會產生固化不足的型材,力學強度降低、表面發粘,並可能因放熱發生在模具外而導致縱向開裂。運行過慢則可能導致模具內過固化、牽引力升高、模具粘連及能源浪費。經驗法則是:薄壁型材(1-3mm)可維持1.0-2.0 m/min;厚實心棒材或15mm以上的結構截面通常需要0.2-0.5 m/min。牽引速度必須始終與模具各區溫度配套校準。
拉擠玻璃鋼型材的主要行業及應用領域有哪些?
拉擠玻璃鋼型材服務於廣泛且不斷增長的行業:在建築及土木工程領域用於結構梁、橋面板、人行走道及鋼筋;在電力基礎設施領域用於電纜橋架、梯架、變壓器支架及電力杆(因其電氣不導電性而受到青睞);在化工及水處理領域用於耐腐蝕扶手、管道支架及平臺格柵;在交通運輸領域用於軌道車廂內飾、客車面板及輕量化卡車車身;在可再生能源領域用於風力渦輪機機艙部件及海上平臺走道;在海洋應用中用於對耐腐蝕性有嚴格要求的船舶上層建築及碼頭系統。預計到2030年,全球拉擠複合材料市場將以約5-7%的複合年增長率增長,主要受基礎設施更新及脫碳投資驅動。
固化度如何影響玻璃鋼拉擠成型性能?如何測量?
固化度(DoC)——也稱轉化率——衡量熱固性樹脂中可反應基團發生交聯的比例。90%的固化度通常是生產驗收的最低門檻;低於此值,型材會表現出剛度降低、玻璃化轉變溫度(Tg)下降、表面品質差及易受潮氣侵入等問題。最準確的固化度測量方法是差示掃描量熱法(DSC):將固化樣品的殘餘放熱量與未固化樹脂的總放熱量進行比較,該比值即顯示剩餘未反應樹脂的百分比。紅外光譜(FTIR)及動態力學分析(DMA)可支持更深入的表徵。對於需要最高熱穩定性的應用,80-120°C的後固化可將固化度提升至95%以上。
玻璃鋼拉擠成型能否生產空心型材及複雜截面?
可以——拉擠成型能很好地處理空心型材,包括方管、矩形管、圓管、橢圓截面及多腔箱型梁。空心截面需要在模腔內固定一根芯棒,纖維-樹脂組件在被牽引的同時纏繞在芯棒周圍。工字梁、C型槽、T型材、Z型材及定製型材也是該工藝的常規產品。更復雜的截面——多腔壁、漸變翼緣、整體加強筋——需要相應更精細的模具加工及成型板設計,但仍在該工藝恆定截面的限制範圍內可以實現。截面變化的型材(例如漸變梁)則需要拉擠後加工,或更適合採用樹脂傳遞模塑(RTM)或纏繞成型工藝製造。
拉擠玻璃鋼結構型材適用哪些品質標準?
適用於拉擠玻璃鋼結構型材的主要國際及區域標準包括:EN 13706(歐洲標準,規定拉擠結構型材的要求及測試方法,第1-3部分);ASTM D3917(熱固性玻璃纖維增強塑料拉擠型材尺寸公差標準規範);ASTM D3916(拉擠纖維增強塑料棒材標準規範);以及GB/T 1446–1453(中國纖維增強塑料力學測試國家標準)。防火性能在歐洲遵循EN 13501,在北美遵循UL 94/ASTM E84。任何為結構用途規定拉擠型材規格的人員,都應要求提供第三方認證測試報告、可追溯性文件,以及通過ISO 9001認證的品質管理體系。
玻璃鋼拉擠成型在成本及性能上與鋼材及鋁材相比如何?
拉擠玻璃鋼型材的前期材料成本通常比同等鋼材截面高2-4倍,與船用級鋁材相當或略高。但生命週期成本分析在腐蝕性或維護密集型環境中始終更青睞玻璃鋼。玻璃鋼無需塗裝、鍍鋅、陰極保護或定期因腐蝕而更換——在沿海、化工或汙水處理環境中,年度維護成本通常比塗層鋼材低80-90%。以25年生命週期計算,玻璃鋼的總擁有成本往往低於帶防護塗層的鋼材。重量優勢(玻璃鋼通常比鋼材輕70-75%)也降低了基礎、安裝及運輸成本。正確的材料選擇取決於荷載要求、環境的嚴苛程度、採購預算及項目的生命週期範圍。