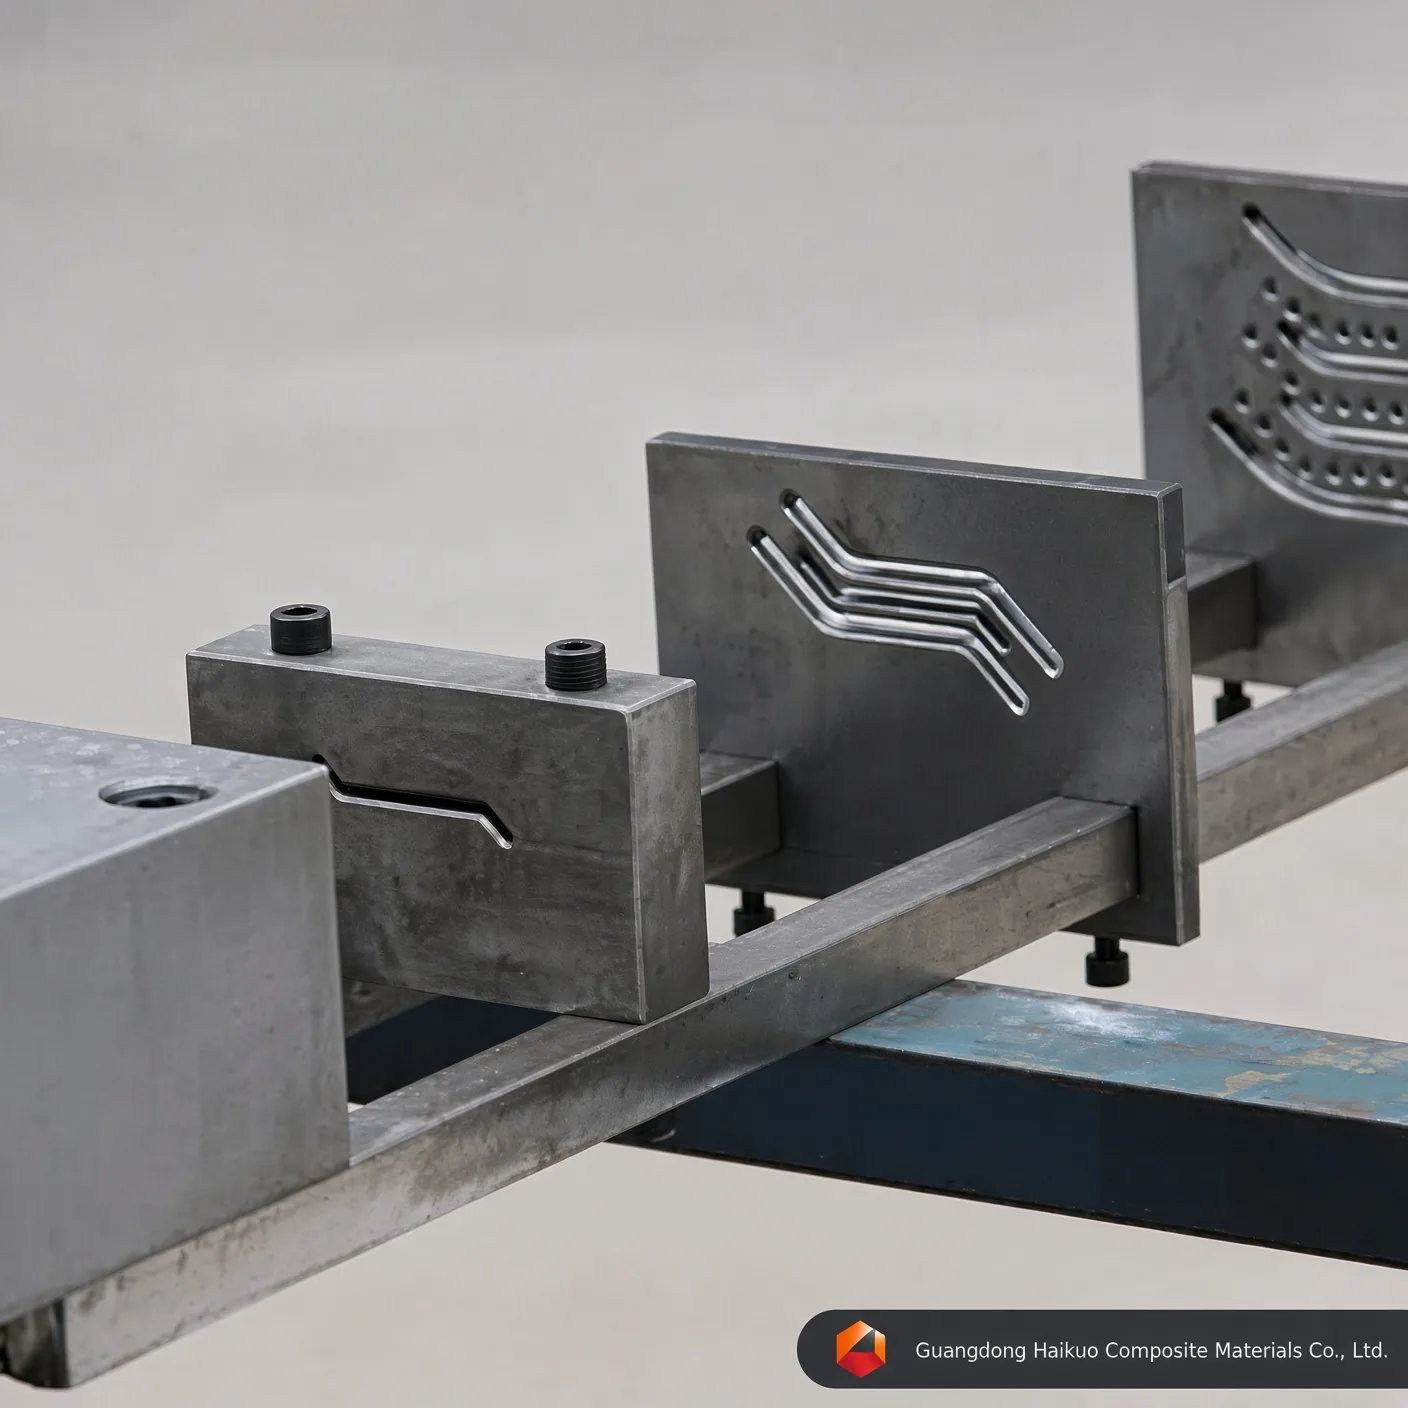
玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝
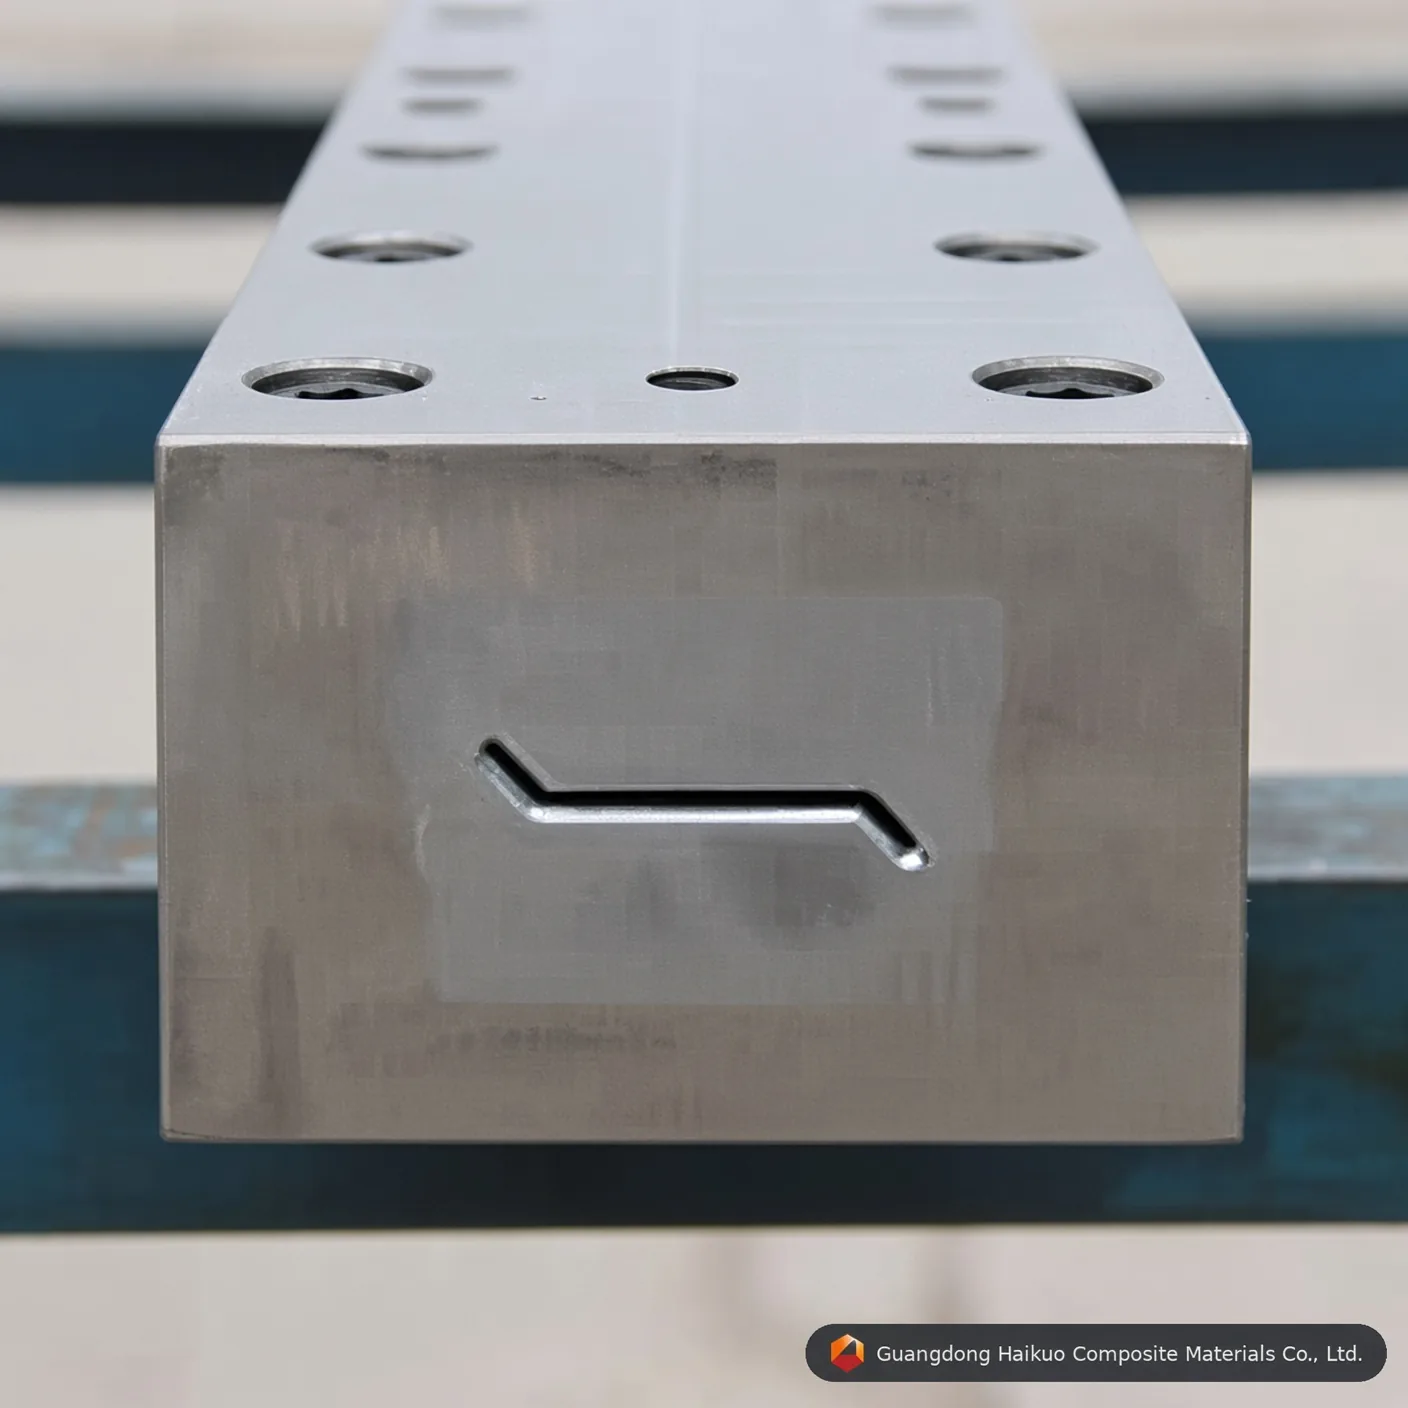
提升您的玻璃鋼產量,選用這款採用Cr12/H13鋼材製造、配備鏡面型腔及出色熱穩定性的高精度玻璃鋼百葉複合材料拉擠模具,專為精細百葉及格柵型材而設計。
執行標準
直線度:0.02mm 光潔度:Ra=0.025~0.012 型腔表面硬度:<0.02mm 邊界公差:±0.3mm 鍍層厚度:0.04-0.05mm 提供定製服務
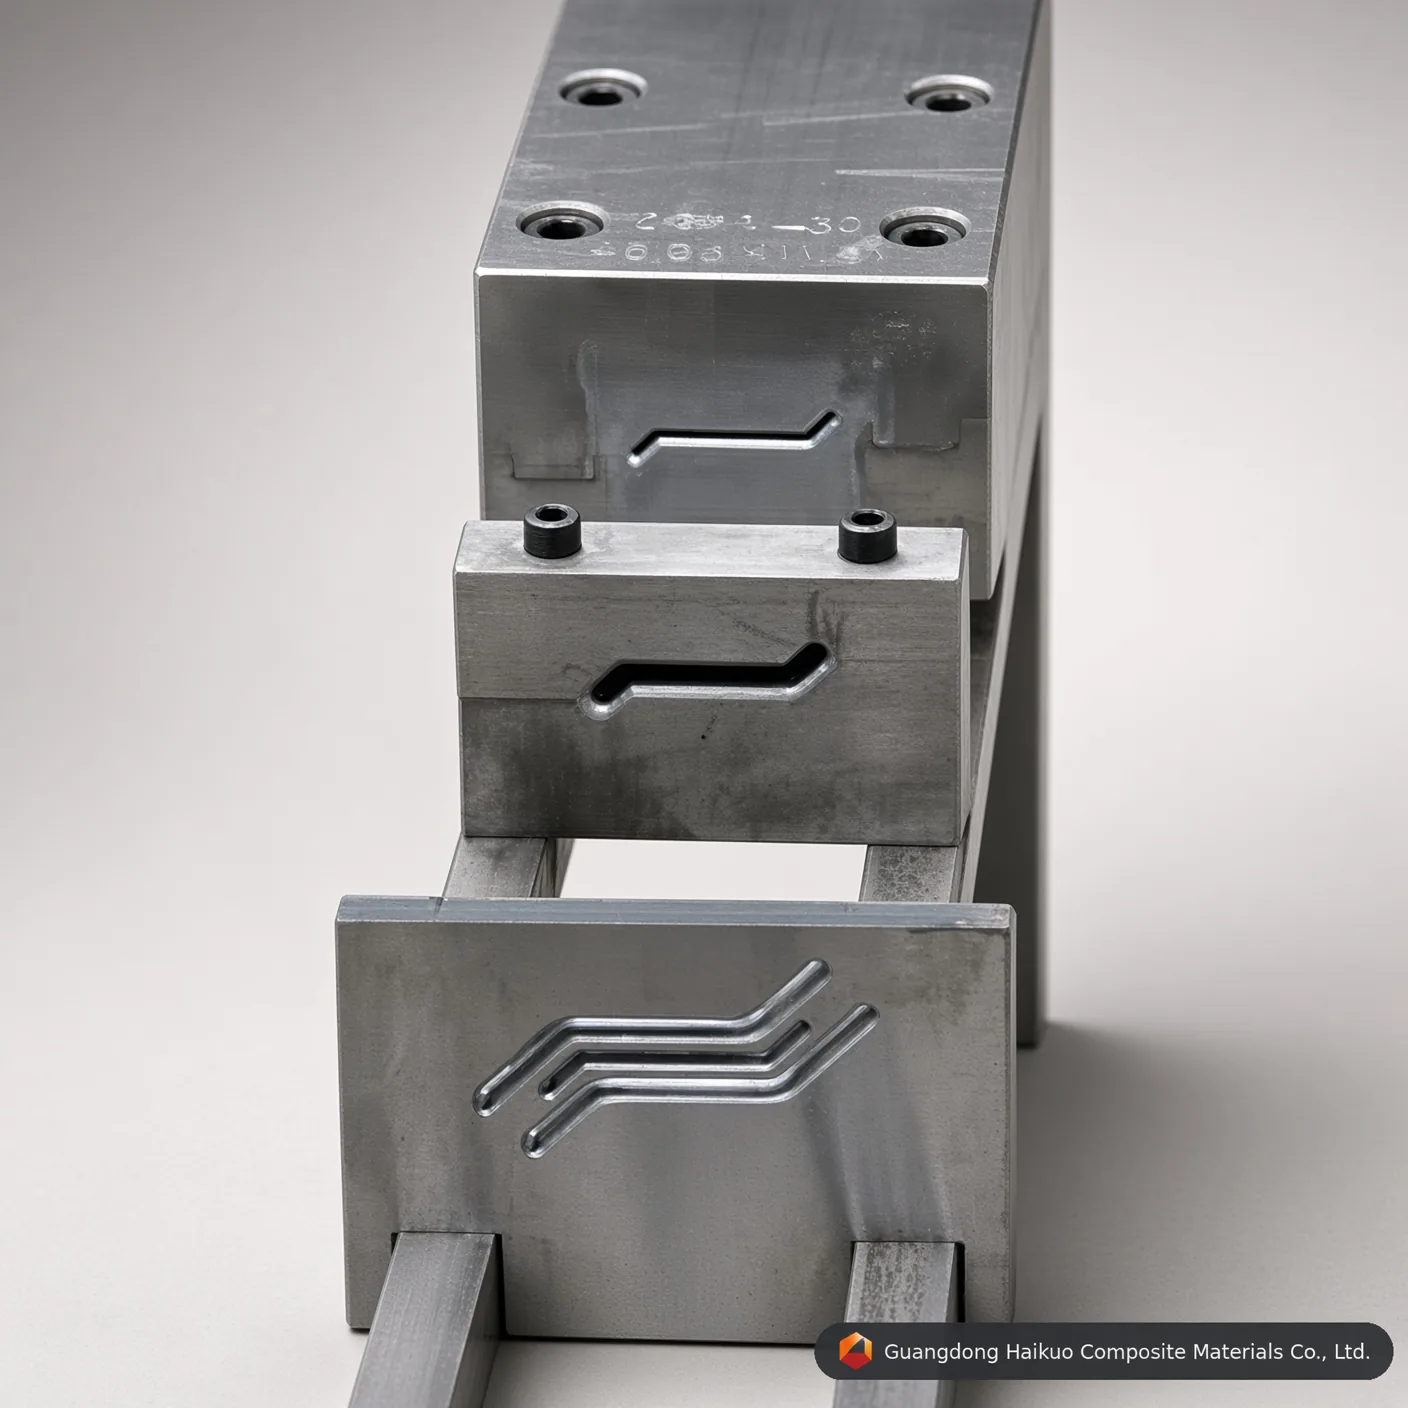
高性能複合材料百葉生產的核心精密工裝。
拉擠模具設計中的工程卓越
在複合材料行業中,一根拉擠型材約90%的品質可追溯至模具的精密程度。玻璃鋼百葉複合材料拉擠模具是一款精密工程工裝,專為處理百葉及百葉窗框架複雜的幾何形狀而設計。與標準管材模具相比,百葉模具在壁厚及表面光潔度方面需要更高精度,才能同時實現功能性的空氣動力學效果與美觀外形。在廣東海闊,每一套模具都採用航空級鋼材及多階段熱處理,確保數百萬米生產中的一致性。
1. 拉擠模具的工作原理
玻璃鋼百葉模具同時承擔化學反應器與成型壓機的雙重功能,在每個階段都需要平衡溫度、壓力與速度:
- 浸漬與導向:玻璃或碳纖維增強材料在樹脂槽中充分浸潤,隨後經預成型導向裝置精確對齊後進入模具。
- 分區加熱:模具劃分為三個或更多加熱區——入口區防止過早凝膠化,中段區啟動放熱反應,出口區完成結構固化。
- 相態轉變:在型腔內,樹脂隨著模具內部錐度的壓實作用,由液態經凝膠態最終轉變為固態結構複合材料。
- 連續牽引:往復式牽引裝置連續將固化後的百葉型材拉出模具,隨後用金剛石鋸片切割至所需長度。
2. 材質工程與表面處理
拉擠模具的內部環境磨蝕性極強,因此材質選擇對於防止”模具積垢”及內壁劃傷至關重要:
- Cr12 / Cr12MoV:高碳高鉻鋼,為大批量生產提供出色的耐磨性。
- H13工具鋼:因其在高溫下出色的韌性,被選用於環氧或聚氨酯拉擠成型。
- 硬鉻鍍層(0.04-0.05mm):降低摩擦的關鍵——鏡面(Ra=0.012)型腔可將牽引力降至最低,並延長設備夾持機構的使用壽命。
3. 2026技術參數與執行標準
| 參數 | 標準值 | 工程意義 |
|---|---|---|
| 型腔硬度 | HRC 55-62 | 防止玻璃纖維磨損。 |
| 表面光潔度 | Ra 0.025 ~ 0.012 | 確保型材達到”A級”表面效果。 |
| 直線度 | < 0.02mm / 米 | 防止成品型材翹曲。 |
| 平行度 | ± 0.01mm | 確保壁厚均勻一致。 |
| 鍍層硬度 | ≥ HV 900 | 將模具壽命延長300%。 |
4. 影響模具性能的因素
- 纖維體積分數:模具設計須適配特定的纖維與樹脂比例,以防止內部壓力驟升。
- 收縮補償:高端百葉模具會略微放大尺寸,以補償樹脂交聯過程中的化學收縮。
- 冷卻通道設計:雖然模具整體處於加熱狀態,入口區有時仍需冷卻,以防止樹脂在入口處堆積及”掛料”。
10個專業問答:拉擠模具採購
Q1:”鍍鉻Cr12模具在需要重新鍍鉻前能生產多少米?”
答:通常為5萬至10萬米,具體取決於樹脂類型及纖維磨蝕性。
Q2:”聚氨酯(PU)拉擠成型最適合哪種鋼材?”
答:我們建議採用配備專門滲氮處理的P20或H13鋼材,因為PU對標準鍍鉻層的腐蝕性更強。
Q3:”同一套模具能否生產不同厚度的百葉型材?”
答:一般不能。每套模具都是針對特定截面精密加工的,厚度由型腔幾何形狀決定。
Q4:”為什麼模具的直線度對百葉型材如此關鍵?”
答:即使0.1mm的偏差也可能導致型材出現’香蕉形’彎曲或扭轉,使其無法組裝成百葉窗框架。
Q5:”如何應對模具內的放熱峰值?”
答:我們為加熱分區配備獨立的PID控制器,以抵消樹脂固化反應產生的熱量。
Q6:”所有模具都必須採用硬鉻鍍層嗎?”
答:是的。若無鍍層,玻璃纖維與鋼材之間的摩擦會導致快速磨損及過高的牽引力,可能造成設備停機。
Q7:”能否根據我們的CAD圖紙定製模具?”
答:當然可以。我們專注於基於客戶STEP或DWG文件的1:1精密製造,幷包含收縮率調整。
Q8:”複雜百葉模具的典型交貨週期是多久?”
答:一套高精度百葉模具通常需要15-25天,用於加工、熱處理及最終拋光。
Q9:”模具是否配備預成型模板?”
答:是的,我們提供配套的不鏽鋼或尼龍預成型導向裝置,確保纖維以正確方向進入模具。
Q10:”生產間隙期間應如何維護模具?”
答:型腔應在溫熱狀態下清除樹脂殘留,並塗覆一層薄防鏽油或模具保護噴劑。
精密工裝技術諮詢
攜手廣東海闊複合材料有限公司,優化您的複合材料生產。在Helena Wang(王海倫)的帶領下,我們專注於提供高品質玻璃鋼拉擠模具。
提交您的設計以獲取技術評審:
- 工裝項目經理:Helena Wang(王海倫)
- 技術工程郵箱: helena@frphk.cn
- 全球WhatsApp: +86 189 5198 8522
模具規格與工程解析
| 模具鋼材等級 | H13工具鋼(高端) | Cr12MoV模具鋼(標準) | P20模具鋼(經濟型) |
|---|---|---|---|
| 核心使用壽命 | 優異(玻璃纖維工況下可達50,000米以上) | 較高(約30,000-40,000米) | 一般(更適合小批量打樣) |
| 熱疲勞抗性 | 超高(高溫下仍能保持HRC硬度) | 中等(適用於聚酯基體) | 較差(連續聚氨酯工況下易出現尺寸磨損) |
| 內壁鏡面拋光上限 | 極佳(輕鬆達到Ra 0.012 μm) | 優異(可達Ra 0.025 μm) | 標準(可達Ra 0.040 μm) |
| 適用型材 | 對刀具壽命和尺寸穩定性要求最高的百葉/格柵型材生產 | 標準批量百葉/格柵型材生產 | 百葉/格柵型材的小批量打樣或試產 |
精密模具工程問答
Q1:為什麼0.04-0.05mm的硬鉻鍍層厚度對玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝至關重要?
答:玻璃纖維粗紗及氈材具有很強的磨蝕性。在連續拉擠過程中,增強基材會對玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝的型腔壁面產生明顯的刮擦摩擦。精確的0.04-0.05mm硬鉻鍍層能夠提高表面顯微硬度並保護底層模具鋼,將模具使用壽命延長40%以上,同時保持每次生產的百葉型材幾何尺寸一致。
Q2:內壁鏡面拋光至Ra 0.012-0.025 μm如何影響玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝的牽引阻力?
答:鏡面拋光的型腔可大幅降低百葉/格柵型材成型通道內部的動摩擦係數。摩擦力越小,拉擠機牽引固化中的複合材料所需的夾持/牽引力就越小,從而減少產線粘滯、防止表面纖維起毛,並降低長時間生產運行的能耗。
Q3:大批量生產玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝應選用哪種鋼材等級?
答:對於大批量連續化生產,建議選用H13工具鋼或Cr12MoV模具鋼。H13具有較長的使用壽命和出色的熱疲勞抗性,Cr12MoV則在標準批量生產中以更低成本提供出色性能——P20模具鋼仍是打樣或小批量試產的高性價比選擇。
Q4:玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝能否定製為非標尺寸或OEM規格?
答:可以。與我們所有的拉擠模具一樣,尺寸、型腔數量及表面處理均可根據您的圖紙或樣品進行工程定製——我們既支持標準規格,也支持完全定製的OEM模具需求。
Q5:玻璃鋼百葉複合材料拉擠模具:玻璃鋼型材高精密工裝相容哪些樹脂體系?
答:該模具相容玻璃鋼拉擠成型所使用的全系列樹脂體系,包括不飽和聚酯、乙烯基酯、環氧及酚醛樹脂。請告知您所需的樹脂類型及固化工藝參數,我們將為您確認合適的型腔表面處理及加熱分區設置。
生產工藝
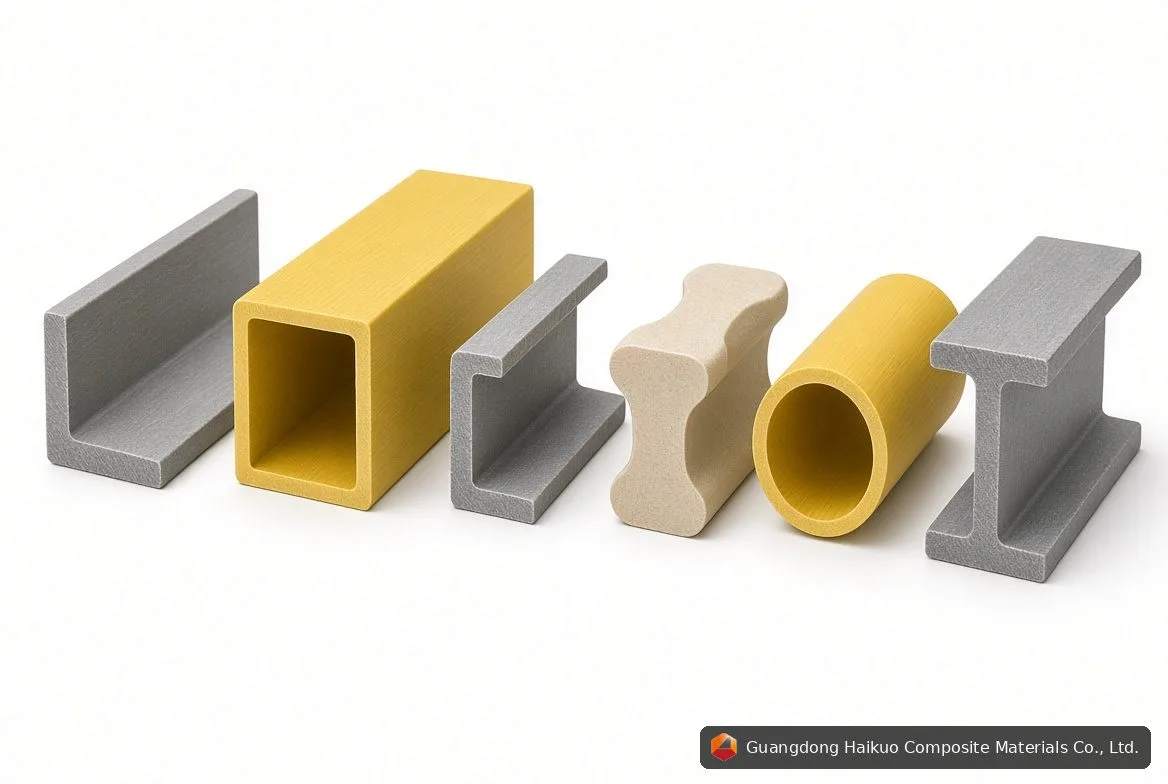
模具工程設計
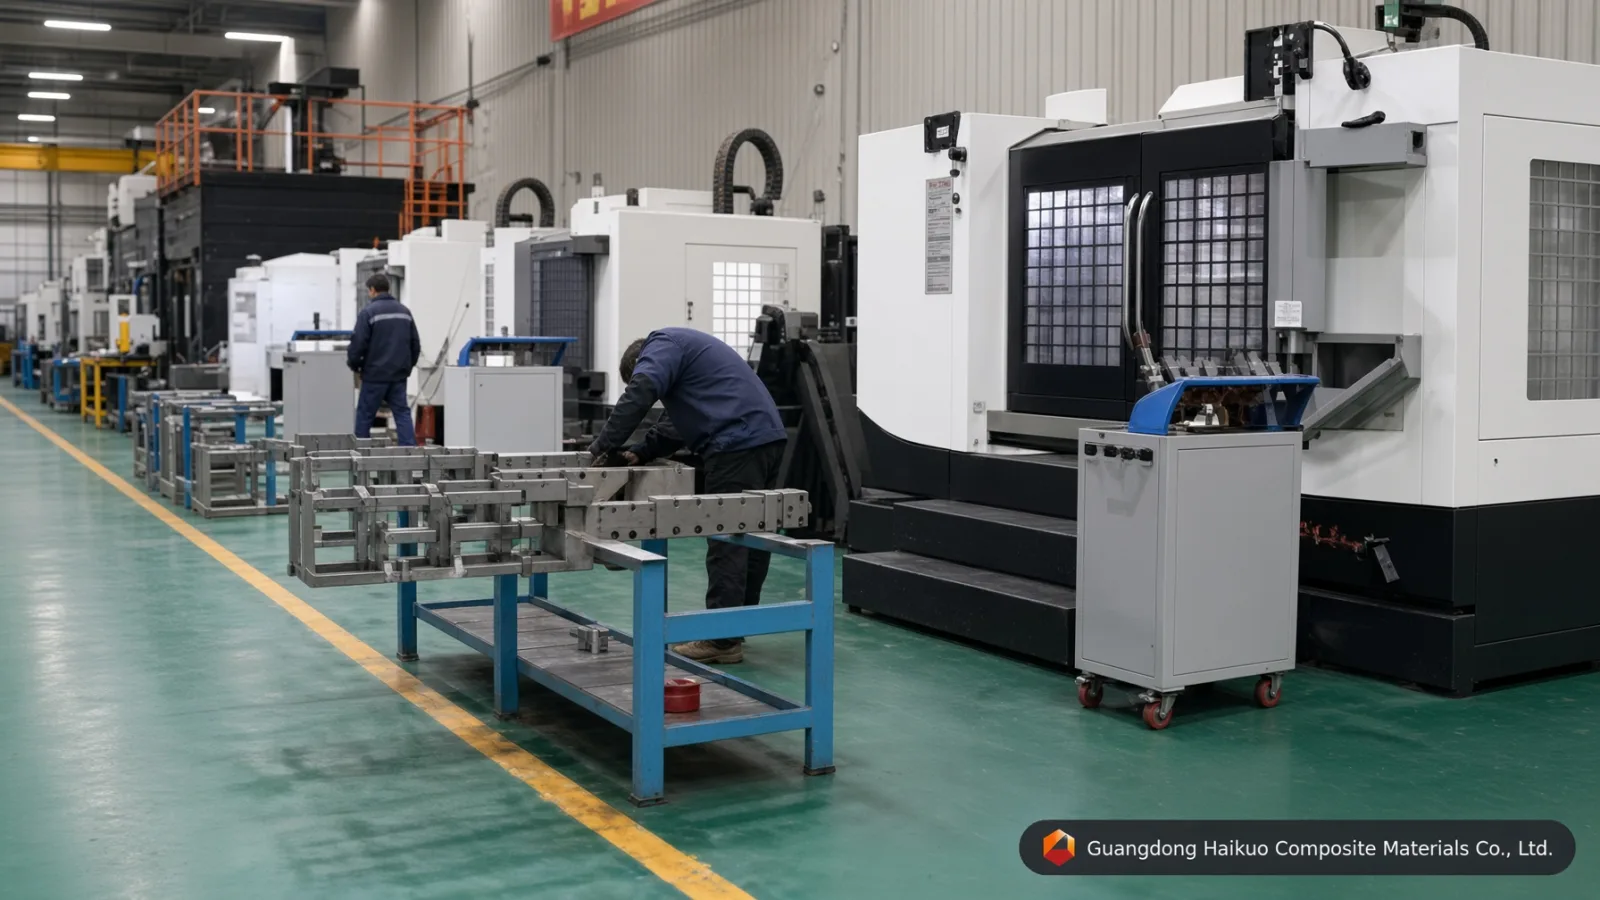
型材模具調試
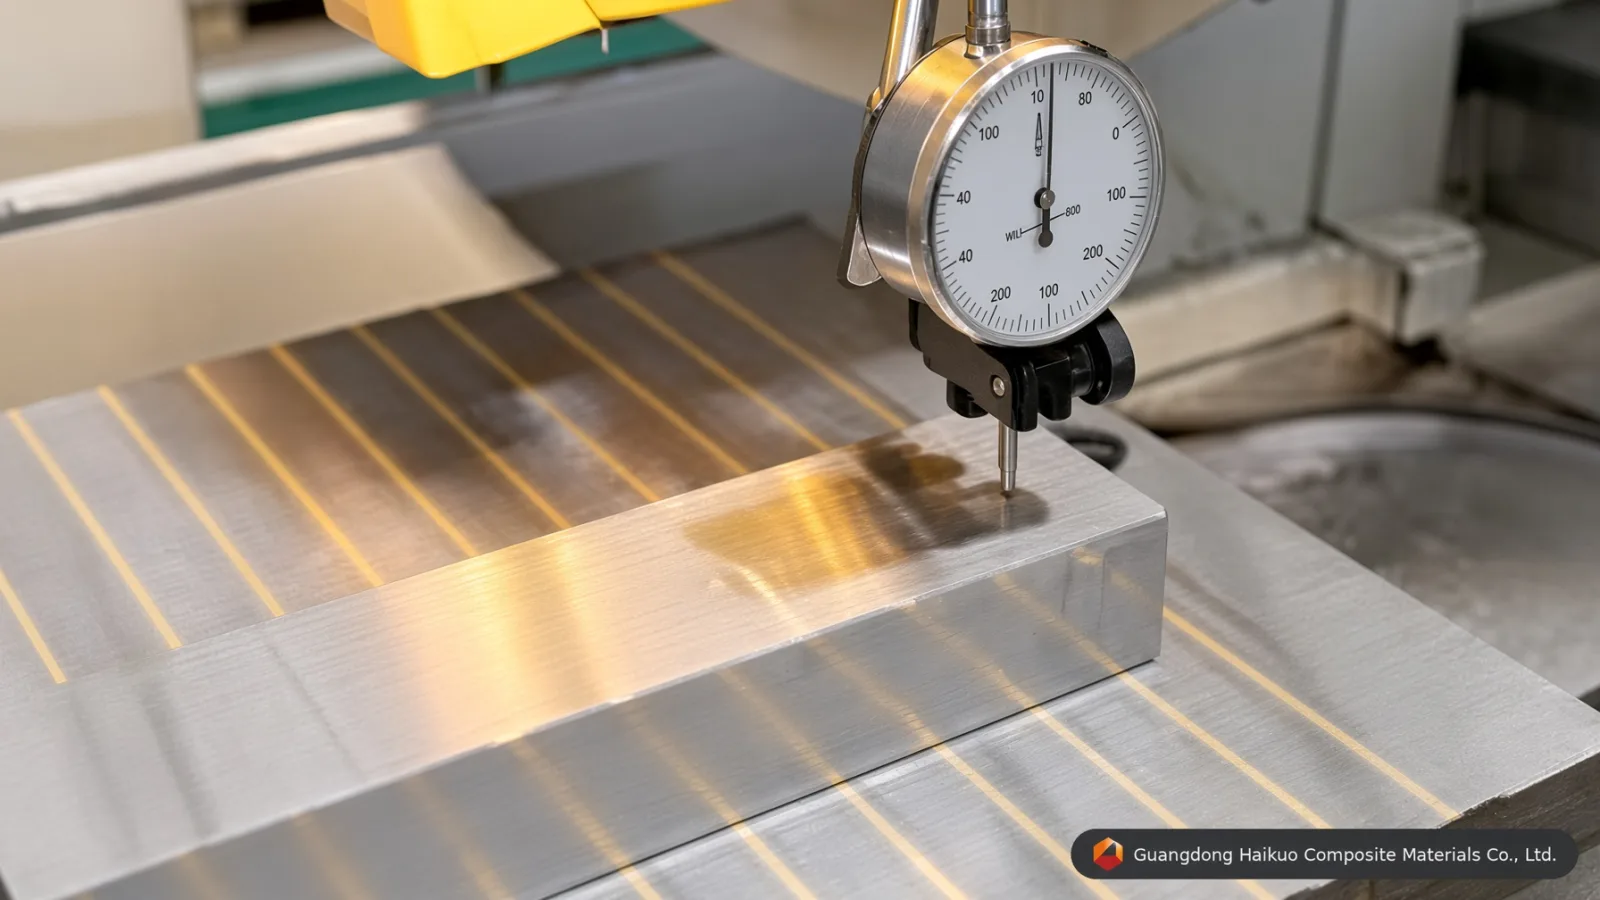
毛坯校平
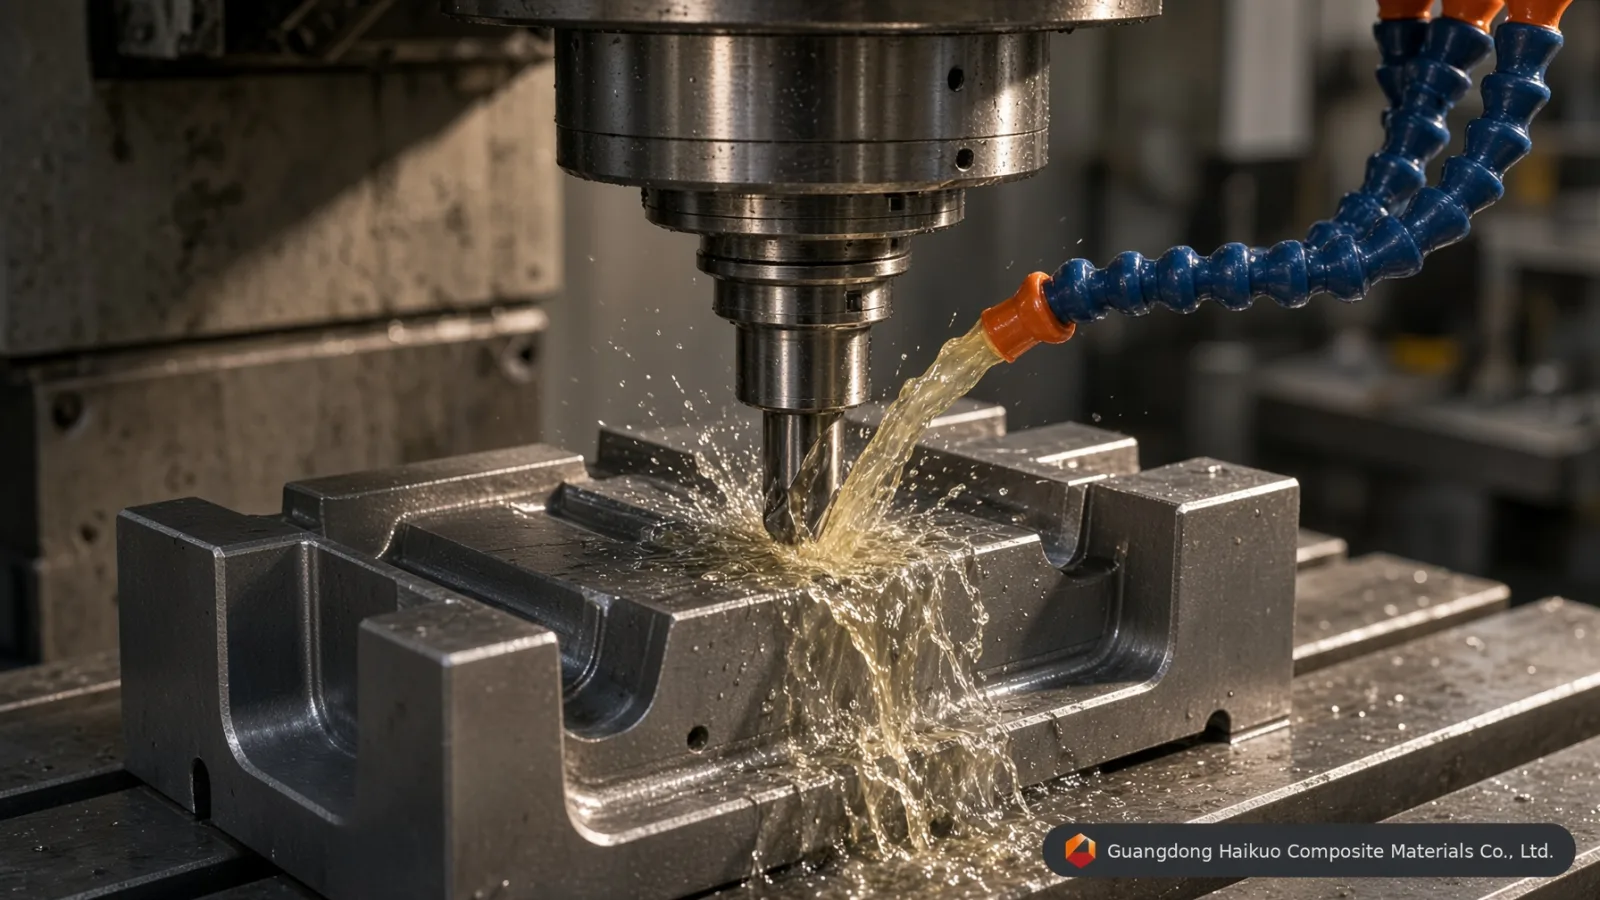
模具數控加工
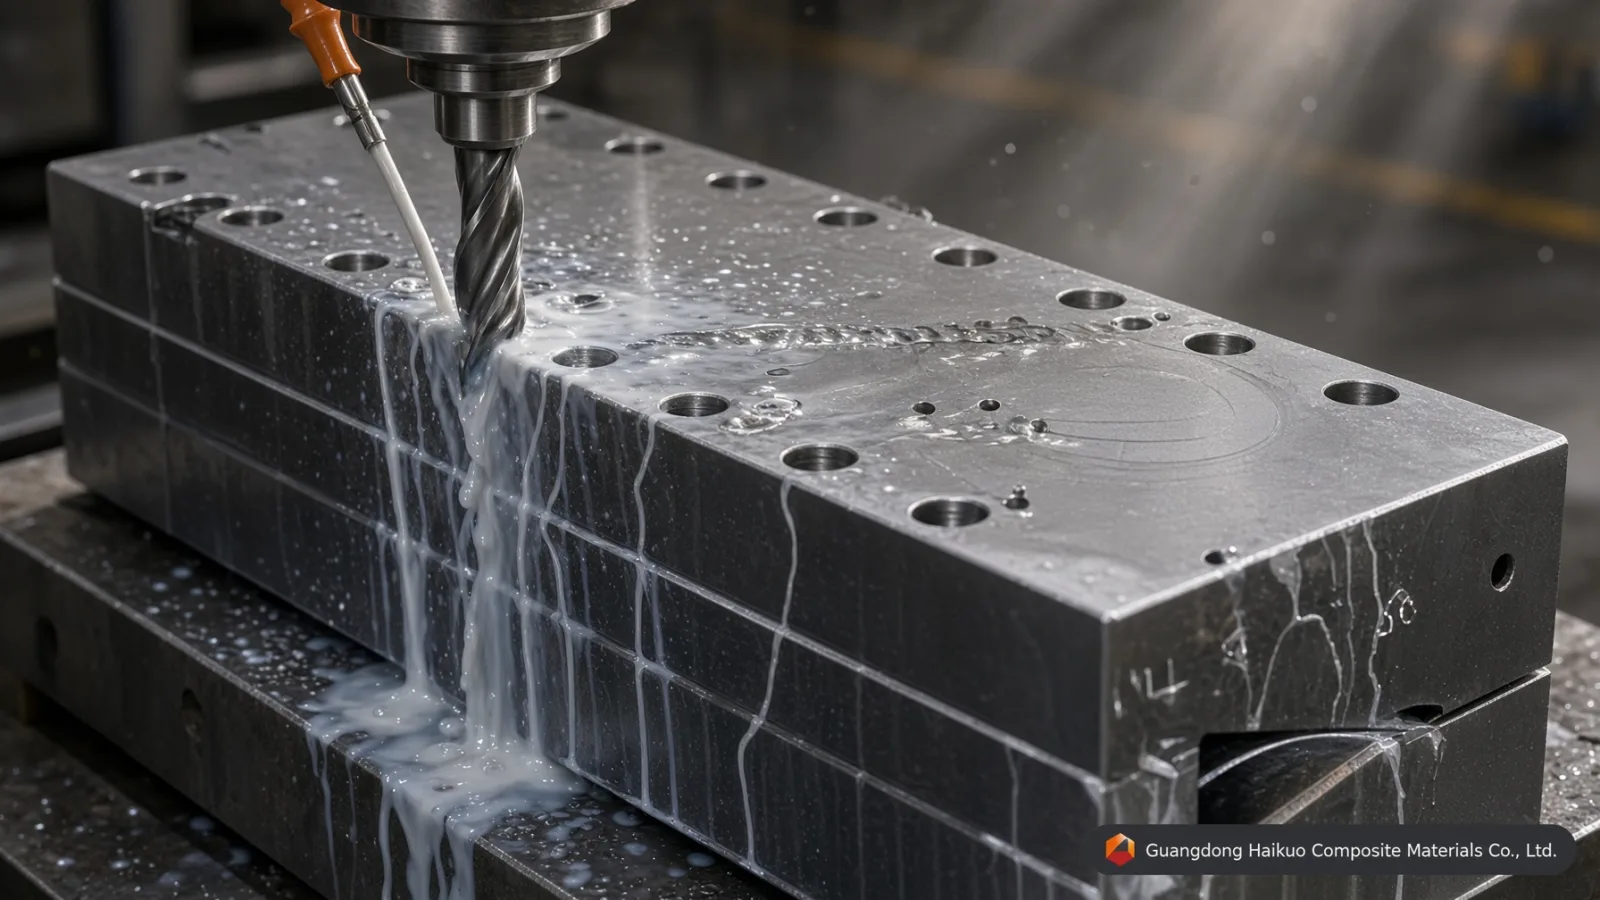
模具衝孔
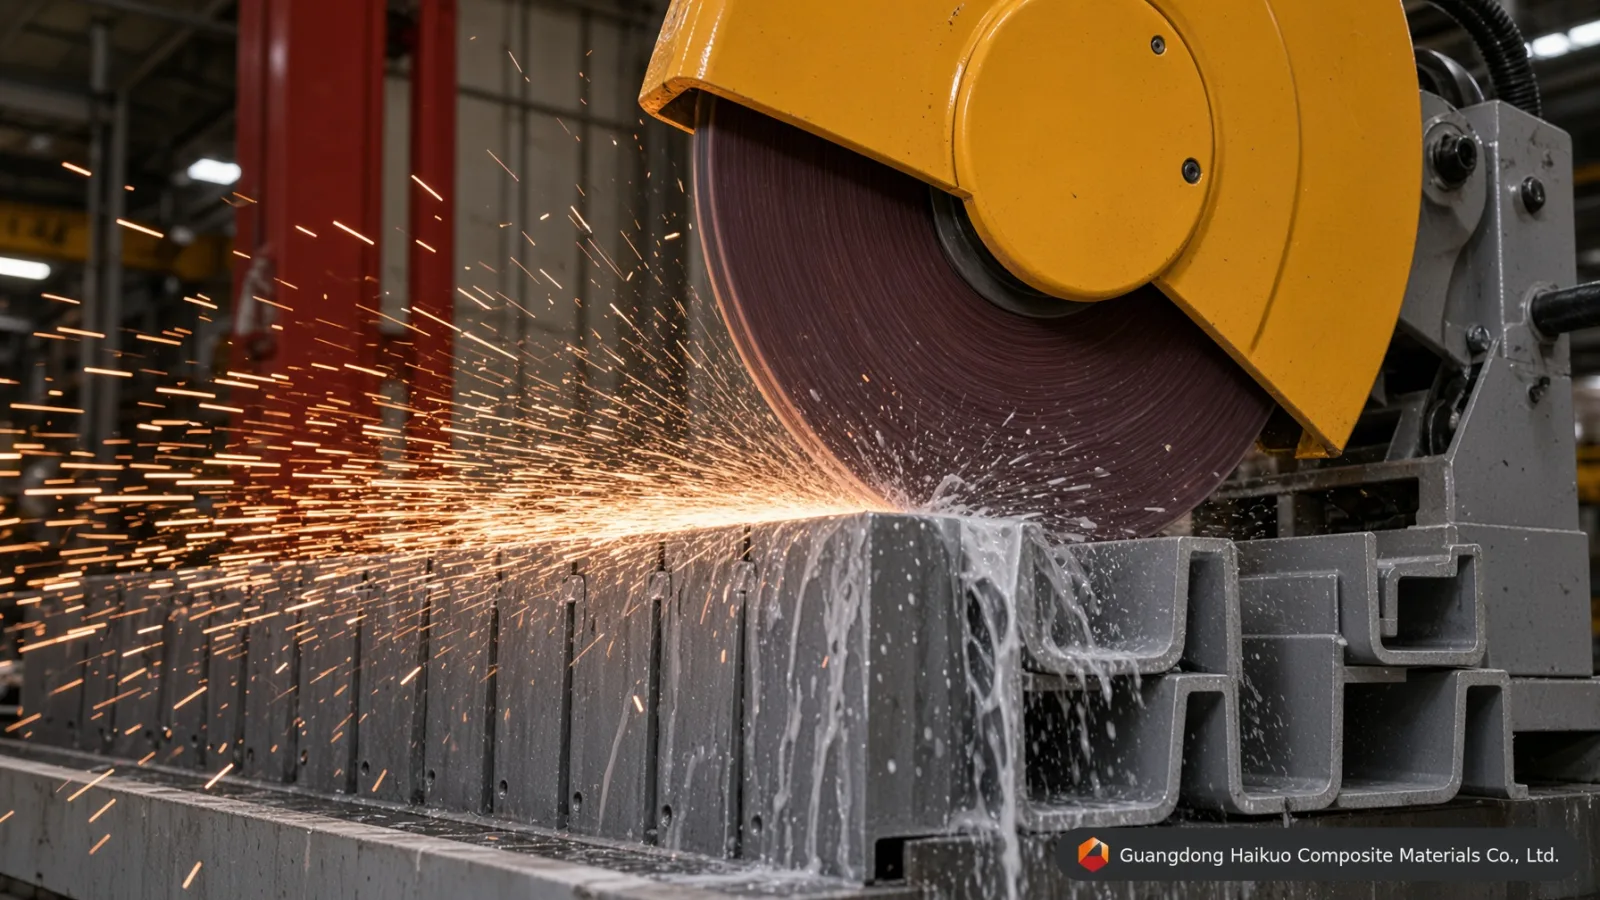
表面磨削
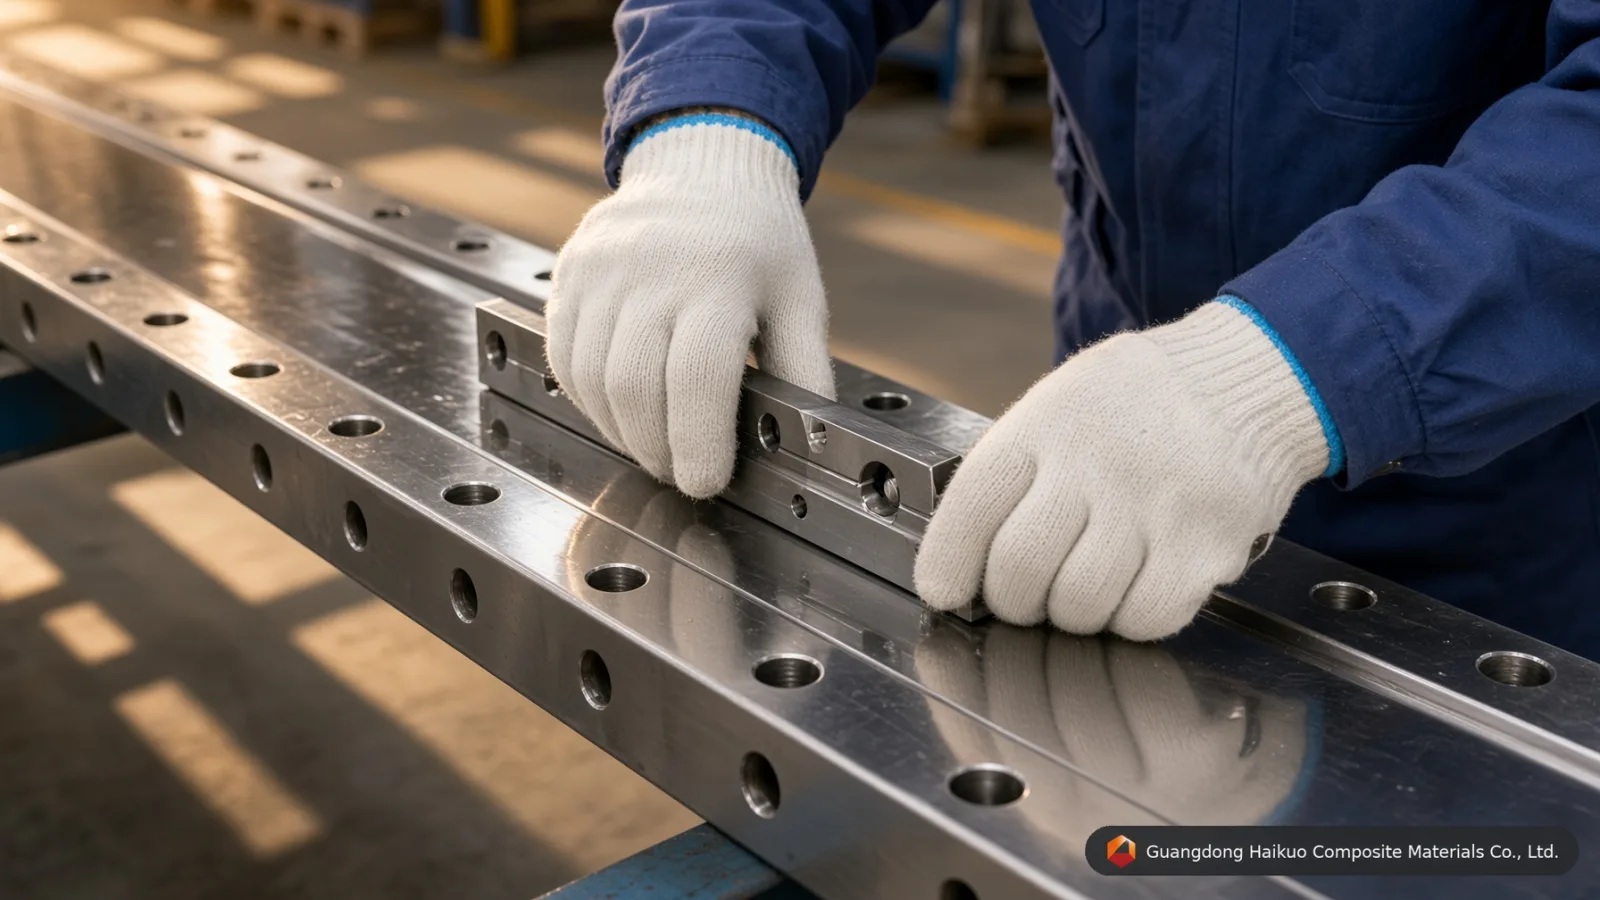
型腔內壁拋光
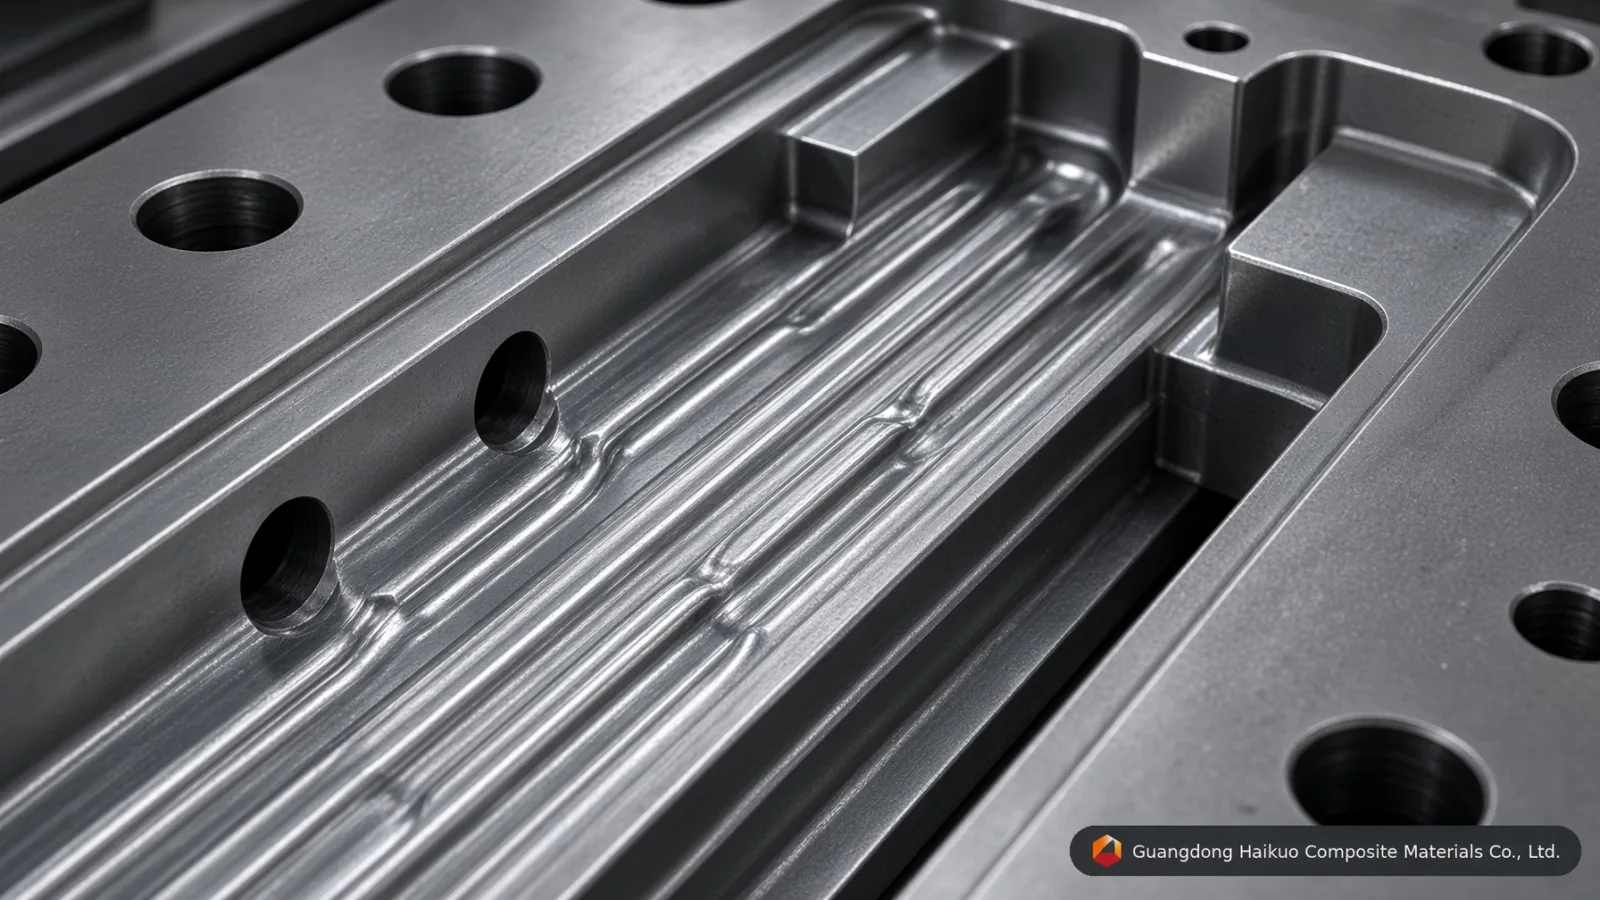
模具鍍鉻
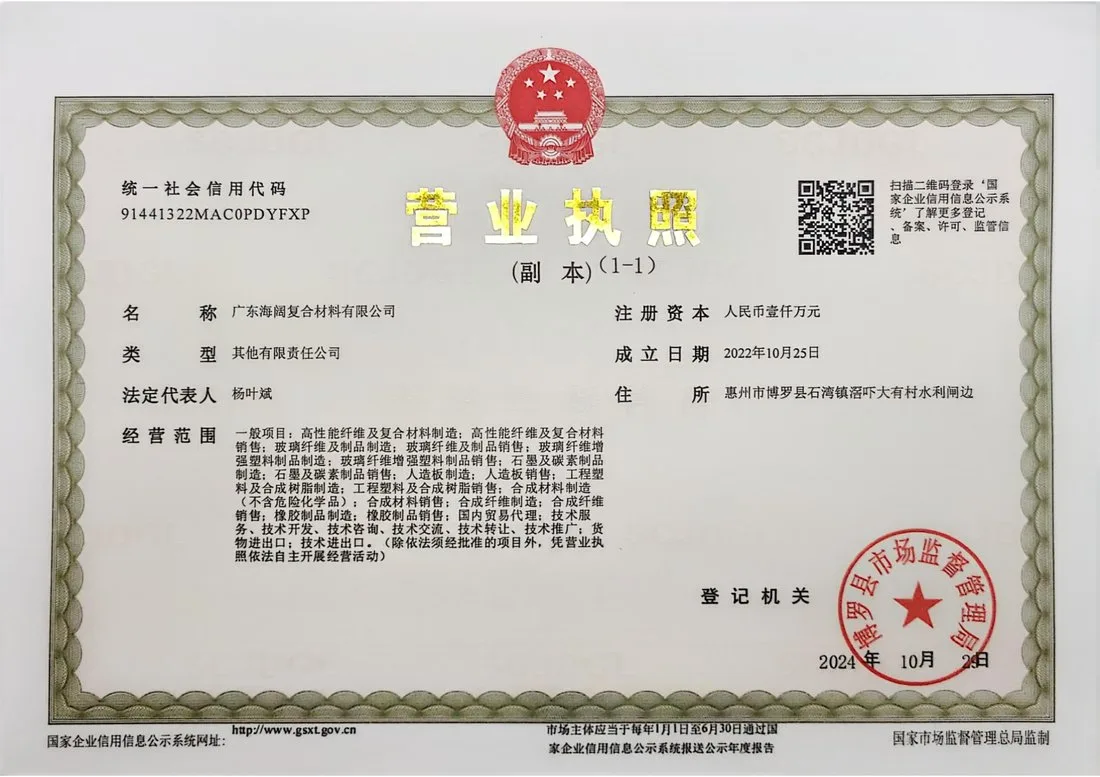
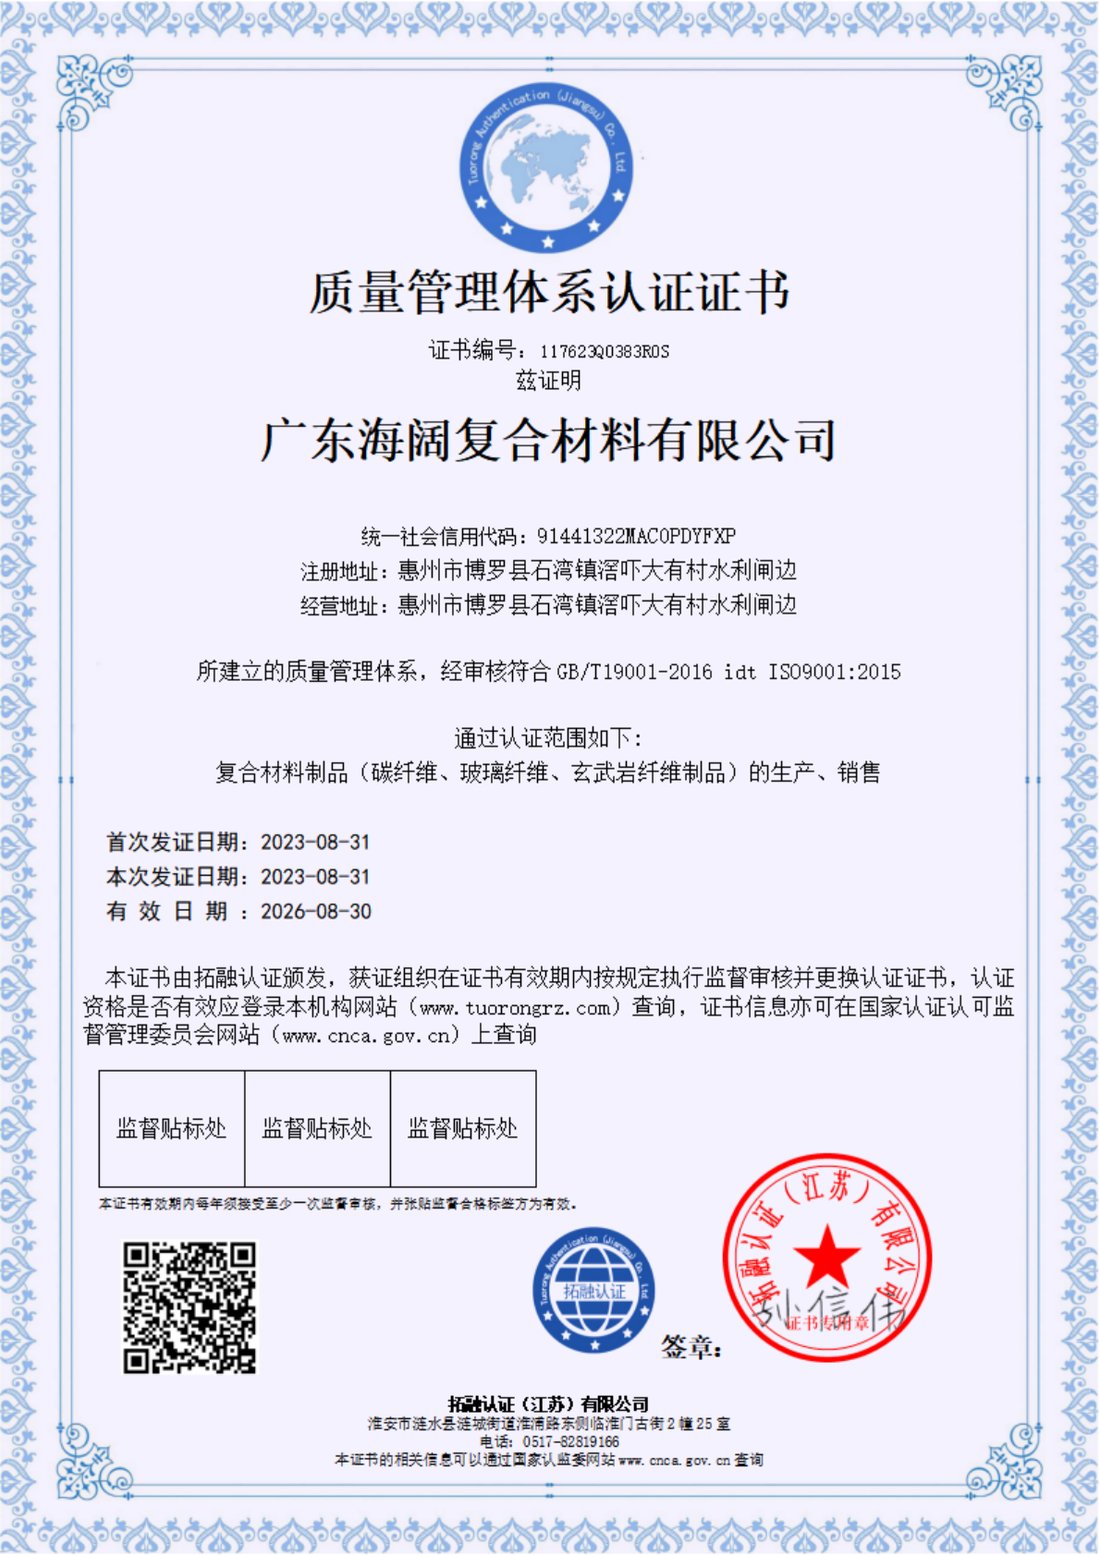
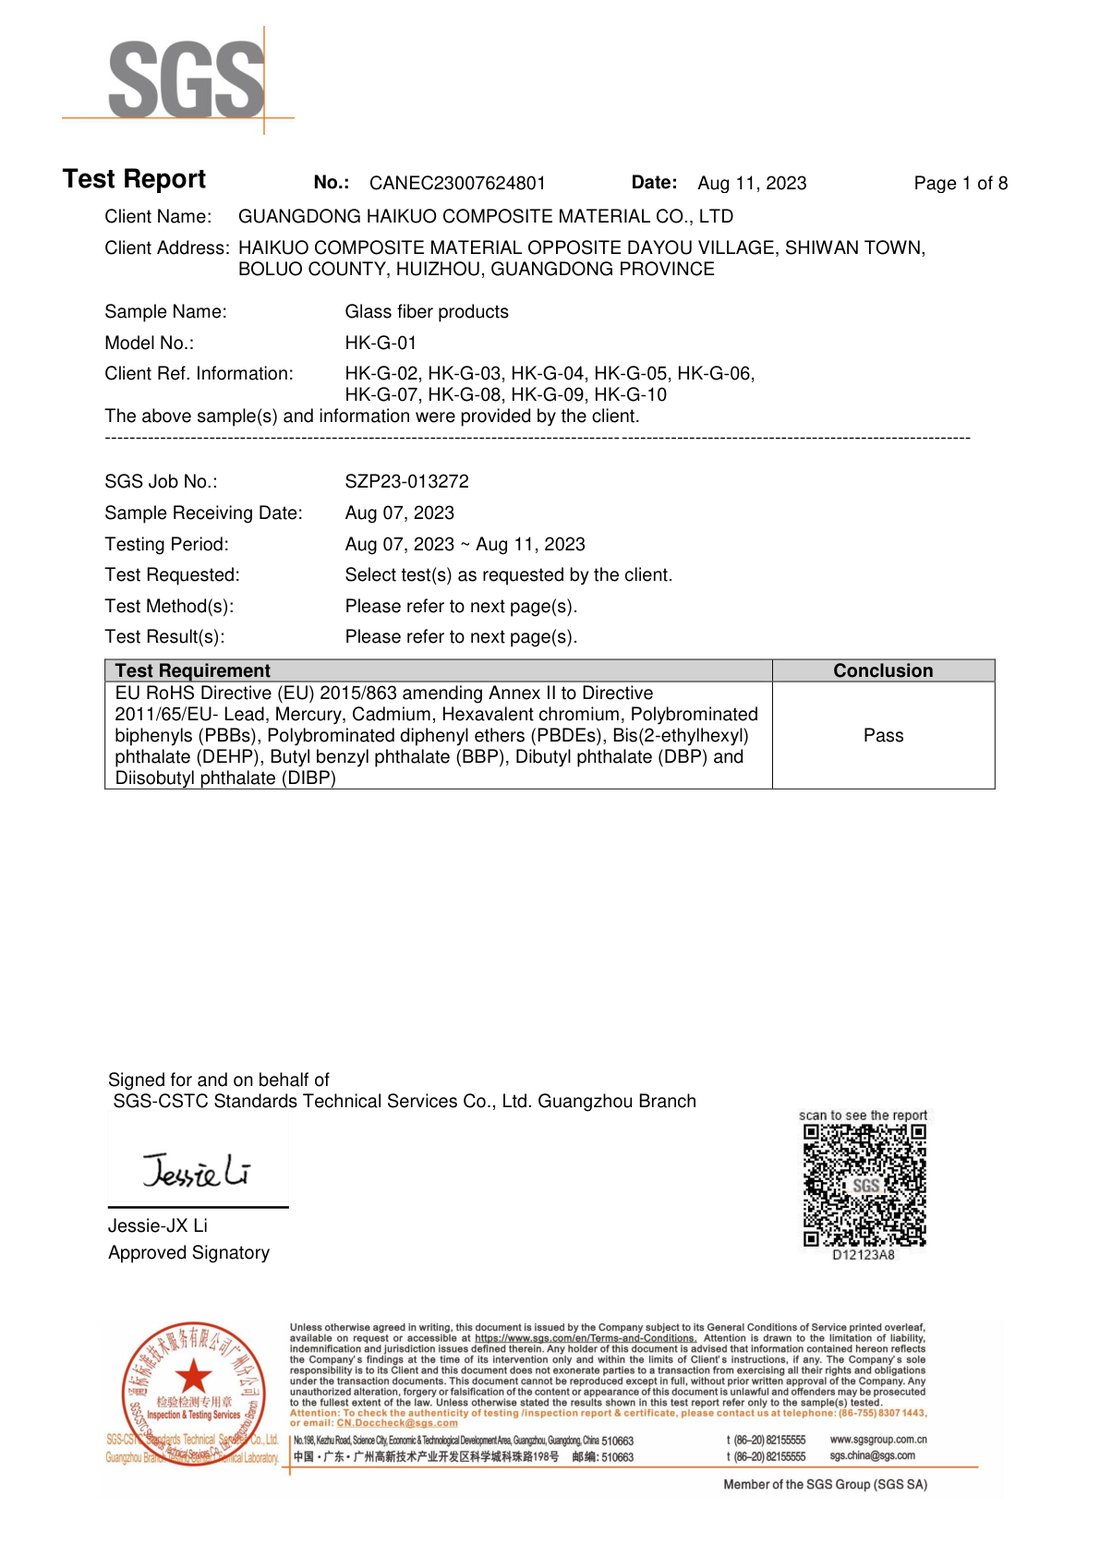
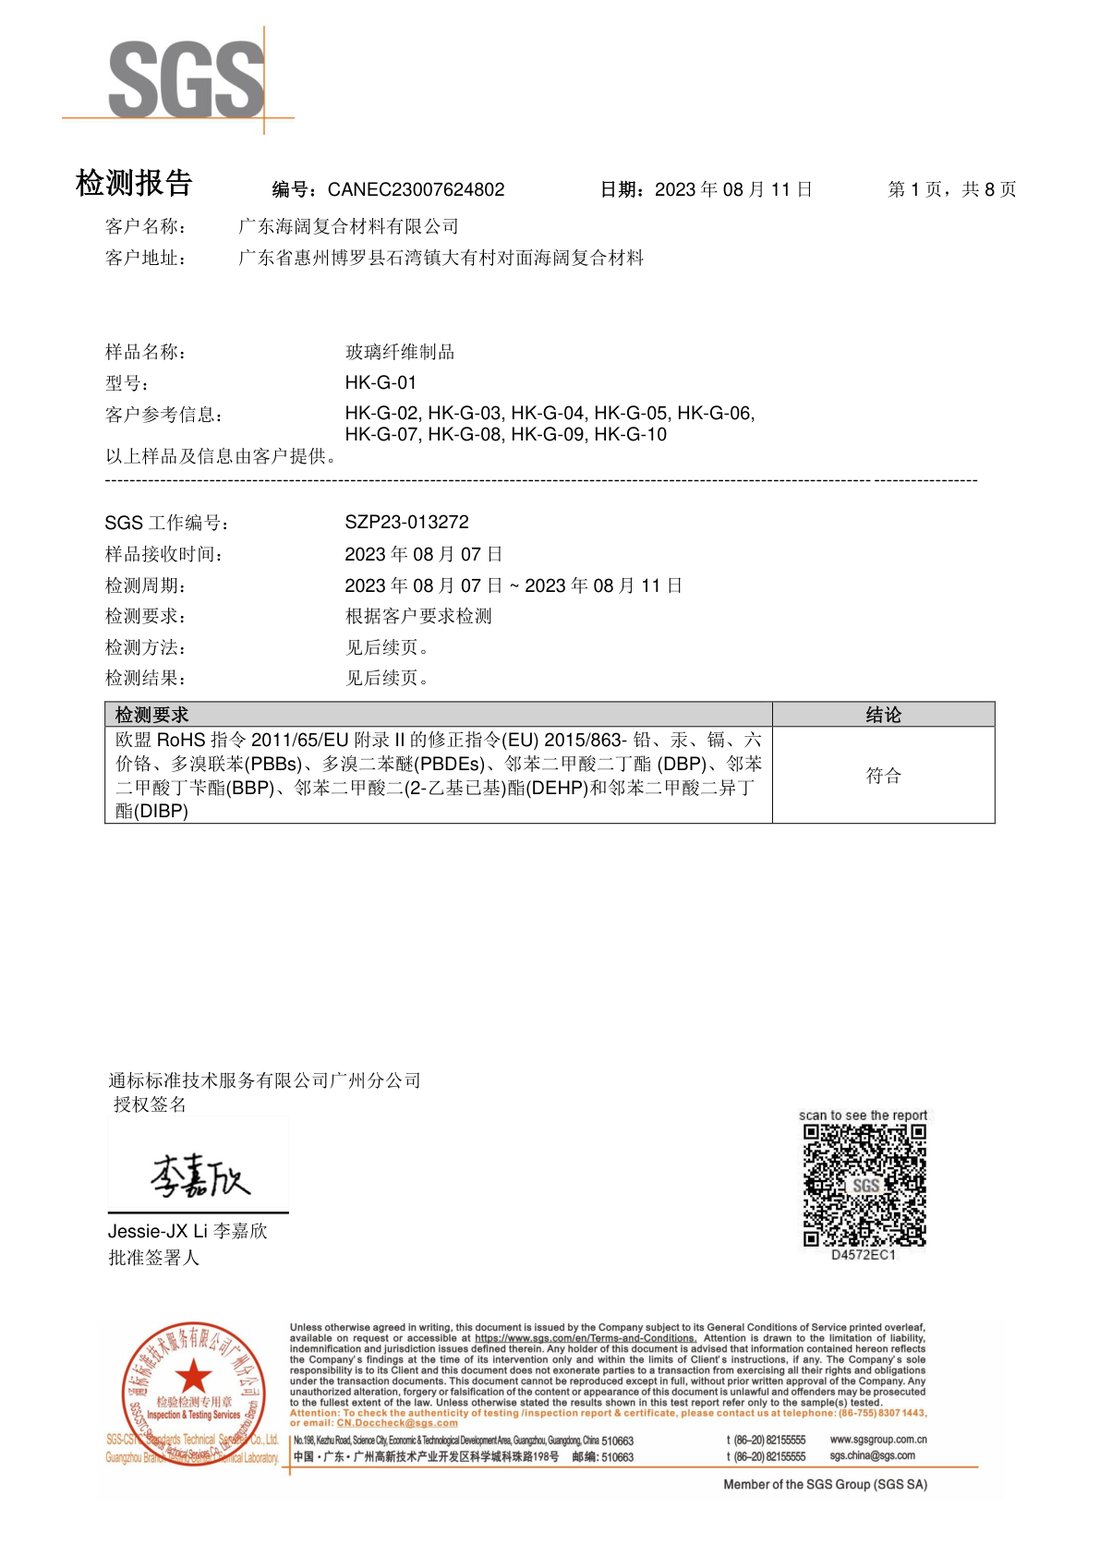
資質認證