精密拉擠模具設計是高品質玻璃鋼型材製造的基礎
在拉擠成型製造中,模具不僅僅是一件工具——它是整個工藝的核心。無論設備參數調校得多麼精細,設計不良的模具都只會生產出有缺陷的型材,然而模具設計卻是複合材料行業中記錄最不完善的環節之一。在廣東海闊複合材料有限公司,憑藉為20多個國家客戶提供精密模具製造的專業經驗,我們整理了這份技術指南,幫助工程師、工廠管理者及採購人員瞭解優秀拉擠模具的構成要素。
一、拉擠模具究竟起什麼作用?
拉擠模具需要同時執行四項功能,且這四者在設計中必須相互平衡:
- 成型:賦予纖維-樹脂複合材料以型材的截面幾何形狀。
- 浸漬區:入口段,樹脂在壓力下浸透增強纖維。
- 固化區:加熱段,樹脂在此發生交聯並硬化。
- 定型區:最終段,確定型材的精確尺寸及表面光潔度。
行業事實
設計得當的模具,其貢獻約佔最終型材品質的70%。其餘30%則分佈於原材料選擇、工藝參數及設備維護之中——這正是專業製造商將模具設計視為核心競爭優勢的原因。
二、模具幾何結構:入口區、過渡區及定型區
拉擠模具沿其長度方向分為三個功能區,每個區域比例的精確把控,對品質及生產效率都至關重要。
| 模具分區 | 功能 | 典型長度 | 關鍵設計考量 |
|---|---|---|---|
| 浸漬區(入口) | 在壓力下使纖維浸滿樹脂 | 佔模具總長的20%-40% | 錐形入口,表面光潔度Ra 0.4-0.8微米 |
| 固化區(加熱) | 加熱樹脂以引發並完成固化 | 佔模具總長的50%-60% | 多區溫控,熱量分佈均勻 |
| 定型區(出口) | 確定最終尺寸及表面光潔度 | 佔模具總長的20%-30% | 鏡面拋光,嚴格公差(±0.02毫米),水冷 |
模具總長計算
模具的最小長度取決於型材最厚部位及樹脂固化動力學。常用公式如下:
L模具 = (t最大 × V牽引) ÷ K固化 + L入口 + L定型
- t最大 = 最大壁厚或截面尺寸(毫米)
- V牽引 = 牽引速度(米/分鐘)
- K固化 = 固化常數(聚酯/乙烯基酯通常為0.5-1.5)
- L入口 = 浸漬區長度(通常為150-300毫米)
- L定型 = 定型區長度(通常為100-200毫米)
三、模具材料選擇:鋼材與硬質合金對比
模具材料的選擇會影響使用壽命、維護成本及成品型材品質。在廣東海闊,我們提供三個材料檔次:
| 材料 | 硬度 | 典型使用壽命 | 最適用於 | 成本指數 |
|---|---|---|---|---|
| 預硬化4Cr13鋼 | HRC 30-35 | 20,000-40,000延米 | 標準型材、聚酯樹脂、起步生產 | 1.0倍(基準) |
| P20工具鋼 | HRC 28-32 | 30,000-50,000延米 | 大批量生產、乙烯基酯、複雜型材 | 1.3-1.5倍 |
| 鍍鉻處理(以上任一材質) | HRC 55以上(表面) | 50,000-80,000延米 | 高磨蝕性樹脂、碳纖維、高光澤表面 | 1.5-2.0倍 |
| 碳化鎢鑲件 | HRC 85-90 | 100,000-200,000延米以上 | 碳纖維、高磨蝕型材、24小時不間斷生產 | 3.0-5.0倍 |
| 類金剛石碳塗層(DLC) | HV 2000-3000 | 100,000-300,000延米以上 | 優質表面光潔度,脫模劑需求極低 | 4.0-6.0倍 |
我們的建議
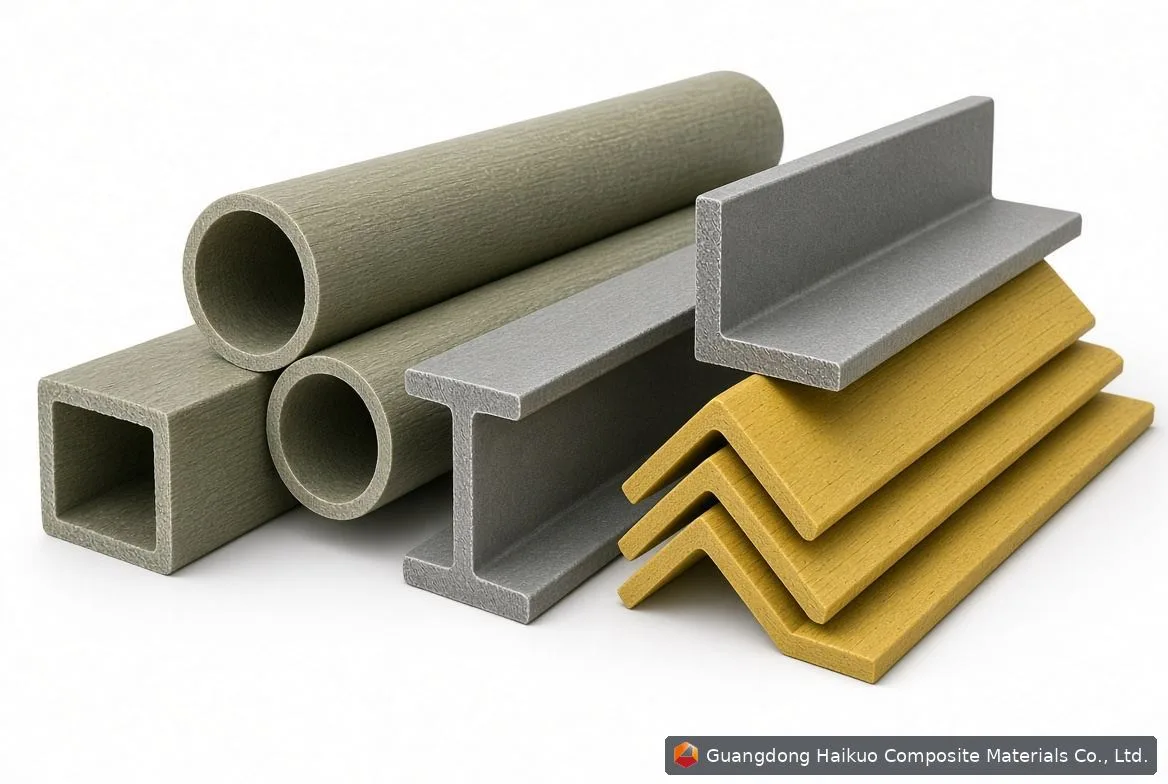
對於生產標準玻璃鋼型材(管材、棒材、角鋼、槽鋼)的大多數客戶,我們建議採用預硬化4Cr13鋼並配合硬鉻電鍍——它在前期成本、使用壽命及表面品質之間取得了良好的平衡。對於碳纖維或大批量生產的場景,可考慮碳化鎢或DLC塗層。
四、表面光潔度:為何Ra 0.2至關重要
模具的內表面光潔度直接決定了型材的表面品質。這以Ra(表面粗糙度)來衡量——即表面輪廓相對於中線的平均偏差。
- Ra 0.2-0.4微米(鏡面光潔度):高級建築型材、外觀裝飾表面——通過600-1200目拋光後鍍鉻實現。
- Ra 0.4-0.8微米(標準光潔度):大多數結構及工業型材——通過標準拋光及鍍鉻實現。
- Ra 0.8-1.6微米(工業級光潔度):外觀不重要的重型結構型材——可不做鍍鉻處理。
表面光潔度如何影響生產:
- 脫模表現:更光滑的模具能以更小的力脫模,降低牽引負荷,延長皮帶/夾塊使用壽命。
- 樹脂浪費:粗糙的模具表面會積聚樹脂沉積物,需要更頻繁的清潔。
- 表面缺陷:模腔中的任何劃痕或凹坑,都會在生產的每一米型材上重複出現。
- 鍍鉻附著力:鍍鉻前表面處理不當,會導致鍍鉻層過早剝離。
五、模具公差及尺寸控制
對於優質拉擠模具而言,精密加工公差沒有商量的餘地。我們廣東海闊的標準公差如下:
| 尺寸類型 | 標準公差 | 精密公差 | 測量方法 |
|---|---|---|---|
| 關鍵模腔尺寸 | ±0.02毫米 | ±0.01毫米 | 三座標測量機(CMM) |
| 模具本體尺寸 | ±0.05毫米 | ±0.02毫米 | 高度規+千分尺 |
| 平行度(上/下) | 0.02毫米/米 | 0.005毫米/米 | 平臺上的百分表 |
| 溫度均勻性 | 各分區±3°C | 各分區±1°C | 熱電偶測溫圖譜 |
| 模具型面平整度 | 型面範圍內0.01毫米 | 0.003毫米 | 光學平晶+單色光 |
六、加熱系統集成
模具的加熱系統必須與其幾何結構一同設計。在廣東海闊,我們將集成式加熱板直接加工進模具本體,以實現良好的熱效率及均勻性。
- 加熱棒佈置:根據模具品質及散熱計算得出,通常沿固化段設置3-6個分區。
- 熱電偶位置:每個分區在模具型面中點設置一個熱電偶,並在模具入口及出口處設置額外熱電偶以供監測。
- 冷卻通道:在定型區(最後100-150毫米)周圍設置水冷通道,實現快速散熱及尺寸穩定。
- 保溫:模具外部包覆陶瓷纖維毯,以減少熱量損失並提升能效。
加熱分區配置示例:
| 型材類型 | 模具長度 | 分區配置 | 典型溫度範圍 |
|---|---|---|---|
| φ10-25毫米棒材/鋼筋 | 600-900毫米 | 2個分區(入口+固化) | 1區:120-140°C,2區:150-170°C |
| φ25-100毫米管材 | 800-1200毫米 | 3個分區 | 1區:110-130°C,2區:145-160°C,3區:155-175°C |
| 50-150毫米工字梁/槽鋼 | 1000-1500毫米 | 4-5個分區 | 從入口120°C梯度升至模具中段180°C |
七、複雜型材的模具設計挑戰
具有內部空腔、非對稱截面或壁厚變化的型材,需要特別的設計考量:
7.1 多腔模具
一次性生產多支小型型材(例如一套模具中生產6支φ6毫米鋼筋棒材)需要:
- 各模腔之間纖維分佈均衡
- 每個模腔獨立的樹脂流動路徑
- 同步固化,防止差異性收縮
- 精心設計的牽引夾塊,均勻夾持所有型材
7.2 非對稱型材
L形、C形及其他非對稱型材,由於品質分佈不均,會產生溫度梯度:
- 在較厚壁段增加額外加熱
- 考慮採用漸進式固化(入口處溫度較低,厚壁一側溫度較高)
- 使用犧牲式導向靴,防止固化過程中型材變形
7.3 夾芯/空心型材
具有內部空腔的型材(方管、結構面板)需要:
- 內部芯軸(視需求進行冷卻或加熱)
- 排氣孔,使滯留的空氣及揮發物得以逸出
- 低收縮率樹脂配方,防止內壁分層
八、模具維護:最大化模具壽命
維護良好的模具,是保持品質穩定及降低長期成本的基礎。我們的標準維護規程:
| 週期 | 操作 | 目的 |
|---|---|---|
| 每日 | 用丙酮擦拭模具入口;檢查是否有飛邊積聚 | 防止積聚物導致表面劃痕 |
| 每週 | 用細磨料(600-1000目)拋光模腔;檢查所有加熱分區 | 保持表面光潔度;驗證溫度均勻性 |
| 每月 | 對關鍵尺寸進行三座標測量;與原始建造記錄進行比對 | 在磨損導致產品超出公差前及時發現 |
| 每50,000米 | 對模腔重新鍍鉻及拋光 | 恢復原始尺寸及表面光潔度 |
| 每100,000米 | 全面模具檢驗:硬度測試、尺寸測量、加熱系統檢查 | 全面健康狀況評估;如有需要,規劃模具更換 |
九、廣東海闊的定製模具設計流程
當您向廣東海闊訂購定製拉擠模具時,我們的工程流程包括以下步驟:
- 需求分析:我們審閱您的型材圖紙、生產量、樹脂體系及線速度要求。
- 模具設計審查:我們的工程師根據您具體的樹脂收縮率、熱膨脹及纖維體積分數,優化模具幾何結構。
- 三維CAD建模:生成完整的三維模型,並在製造開始前與您分享以供審批。
- 數控加工:精密數控銑削及電火花加工。
- 品質檢驗:在表面處理前,對每一項關鍵尺寸進行三座標測量。
- 鍍鉻處理:硬鉻電鍍(0.08-0.15毫米),以提升耐腐蝕性及便於脫模。
- 最終拋光及裝配:鏡面拋光並與加熱系統進行裝配。
- 試運行:我們在自有的拉擠生產線上進行測試,並附帶完整的工藝參數表一同發貨。
“模具的優劣,取決於其製造的精密度及維護的嚴謹度。我們對生產的每一套模具都堅持三座標測量±0.02毫米的公差標準——因為客戶的產品品質就係於此。”
需要定製拉擠模具?
廣東海闊為各類型材製造高精密拉擠模具——管材、棒材、結構型材、格柵及定製幾何形狀。將您的型材圖紙發送給我們,即可在24小時內獲得詳細報價及交貨週期。
瀏覽我們的模具產品: frphk.co/FRP-Pultrusion-Mould
常見問題解答(FAQ)
問:同一套模具能否用於不同的樹脂體系?
答:一般可以,但適宜的溫度曲線會有所變化——聚酯、乙烯基酯及環氧樹脂各自具有不同的固化溫度及放熱特性。請為特定模具所使用的每種樹脂體系保留一份工藝參數記錄。
問:貴公司能加工的最大型材尺寸是多少?
答:我們的數控加工能力可處理寬度/深度達800毫米、長度達2000毫米的型材模具。對於超大型結構型材,請聯絡我們進行可行性諮詢。
問:如何判斷我的模具何時需要重新鍍鉻?
答:請留意可見的鍍鉻層剝落或脫皮、拋光後仍持續出現的表面劃痕、牽引力增大,以及表面光潔度下降(Ra大於1.6微米)等跡象。
問:貴公司是否提供模具圖紙及CAD文件?
答:是的——每一套定製模具都會附帶完整的二維圖紙(PDF格式)及三維CAD模型(STEP/IGES格式),供您留存工程記錄及日後重新訂購之用。
問:定製模具的典型交貨週期是多久?
答:標準管材/棒材模具:15-25天。複雜結構型材模具:25-40天。多腔或超大型模具:40-60天。