纖維增強聚合物(FRP)型材憑藉其耐腐蝕性、強度及輕質特性,在建築、汽車、電氣基礎設施及工業加固應用中獲得廣泛使用。FRP型材品質的一個關鍵因素,是生產過程中所用拉擠模具的精密度及耐用性。在海闊複合材料科技,我們打造了一套精細化的12步模具製造工藝,確保每一套拉擠模具都能滿足大批量、高精度生產的需求。
拉擠模具製造工藝的分步詳解
1. 原材料驗收
高等級鋼材塊料到貨後,經過檢驗並與對應的模具編號進行匹配。在加工開始前,會對尺寸進行檢查,以確認坯料符合公差及品質標準。
2. 粗銑
通過粗銑對鋼坯進行初步成型。使用卡尺及硬度測試儀測量工件寬度、加工餘量及硬度,為精密加工奠定基礎。
3. 表面磨削
磨削可優化表面的平整度及對齊度。在進行數控精密加工之前,技術人員會使用千分尺及百分表檢查高度、寬度、平整度及垂直度。
4. 數控加工(第一階段)
在先進的數控機床上銑削模腔及槽口尺寸等關鍵區域。將模腔深度及寬度與三維模具設計文件進行比對測量,以保持最終FRP產品尺寸的一致性。
5. 鑽孔工序
為吊裝孔、定位螺栓及拆卸功能鑽取精密孔位,每個位置及孔位數量都會與設計規格進行核對,以確保結構完整性及生產安全。
6. 激光熱處理
激光淬火可提升模具表面的耐磨性。處理後使用洛氏硬度計測量硬度,確認數值達到約55HRC,從而延長模具在連續拉擠生產中的使用壽命。
7. 數控加工(第二階段)
熱處理完成後,進行最終尺寸微調——重新檢查模腔及槽口深度,以確認熱變形未影響加工精度。
8. 精密磨削
再進行一輪高精度表面磨削,確保模具各處的平整度及直線度。操作人員會進行試合模(幹配合)測試,以確認模具兩半完全對齊,排除生產中出現飛邊問題的可能。
9. 拋光
根據複雜程度不同,模腔會進行手工拋光或機械拋光——光滑的表面有助於拉擠過程中樹脂的流動及脫模。使用表面粗糙度儀測量粗糙度,以確認符合設計的微米級公差要求。
10. 硬鉻電鍍
均勻的鍍鉻層能夠抵禦腐蝕並延長模具使用壽命。鍍層完成後進行檢驗,使用測厚儀及目視工具檢查塗層厚度,並排查邊緣剝落、裂紋或凹坑等缺陷。
11. 模具裝配及最終磨削
模具重新組裝並仔細對齊,根據需要修整最終外部尺寸,以適配拉擠機。在驗收前會檢查外觀表面及模具標記。
12. 預成型單元準備
對預成型段(負責在纖維進入模具前對其進行排布)進行測試。檢驗人員會確認纖維走線順暢、孔位數量及位置正確,且不存在可能在生產過程中鉤掛纖維粗紗的毛刺或氧化物。
為何這一工藝至關重要
以上12個步驟中的每一步,都有助於拉擠模具以最小磨損實現連續運轉,持續輸出穩定的高品質產品,並減少維護停機時間。正是這套嚴謹的工藝流程,賦予了海闊模具卓越的耐用性、尺寸精度及表面品質——所有這些都直接轉化為現場使用中更優越的FRP型材性能。
我們的玻璃鋼拉擠模具的應用領域
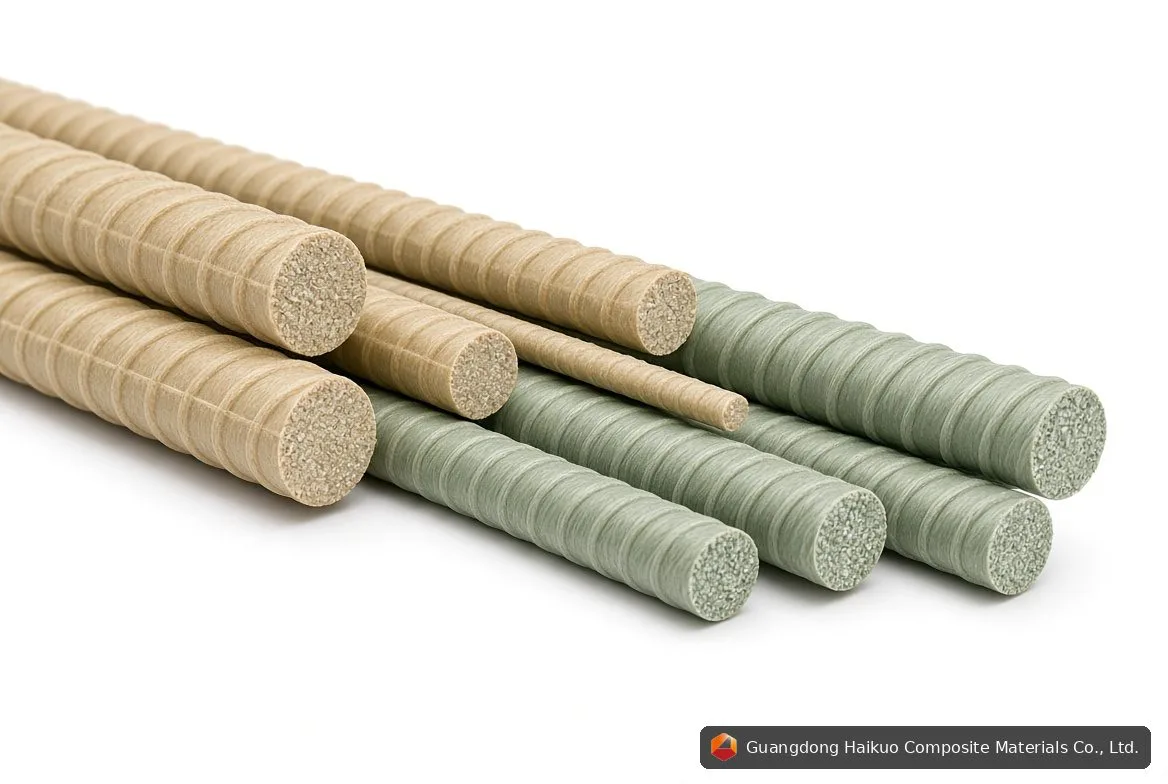
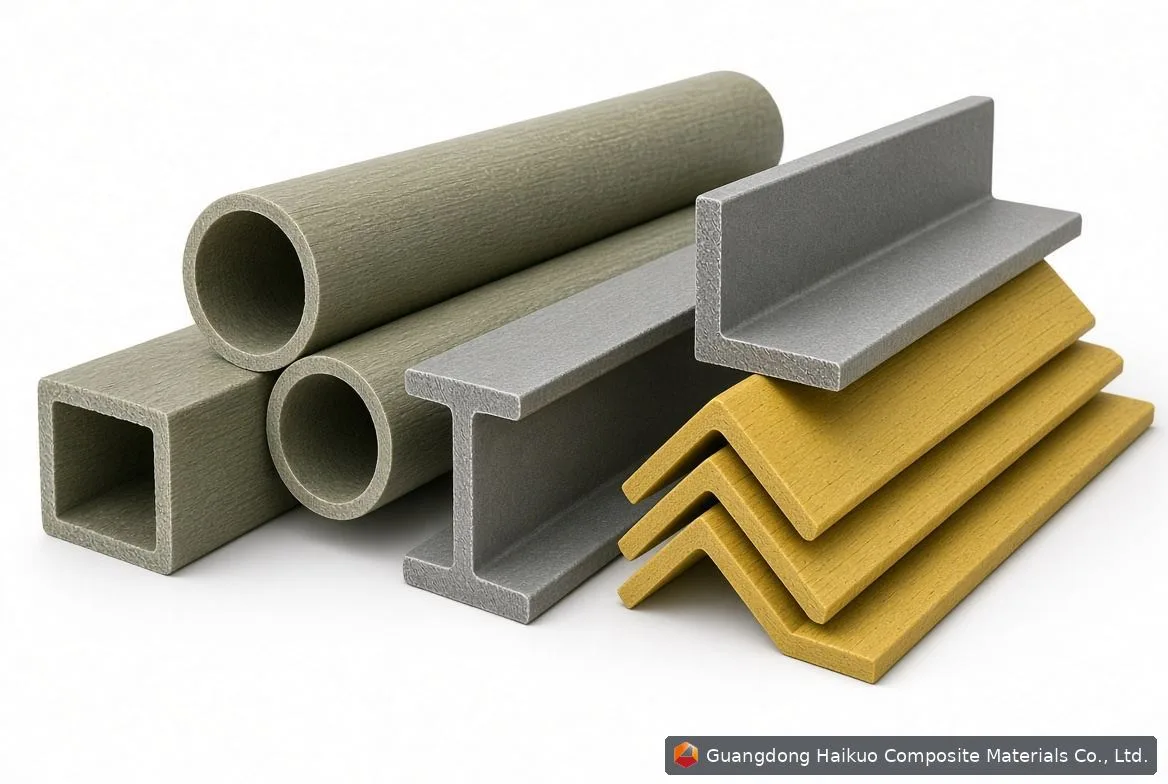
我們的模具在全球範圍內用於生產玻璃纖維型材,例如電纜橋架、結構梁、爬梯導軌、窗框型材、圍欄及鋼筋。無論是大型基礎設施項目還是定製工業設計,我們都能根據您具體的產品幾何形狀及生產需求提供模具定製服務。
聯絡我們
正在尋找可靠的精密玻璃鋼拉擠模具供應商?海闊是您值得信賴的合作夥伴,提供從設計到生產的全方位服務支持。請訪問frphk.co或發送郵件至helena@frphk.cn,索取報價或探討您的定製模具需求。