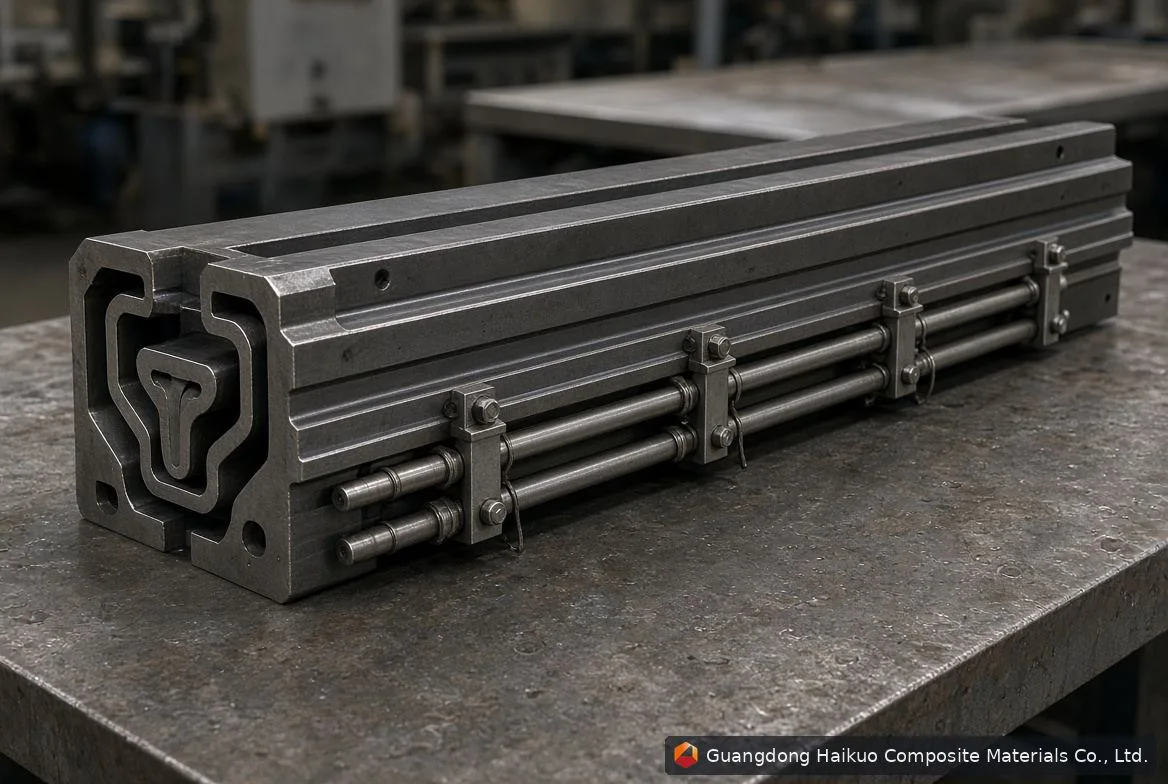
在玻璃鋼拉擠成型過程中,模具(或稱模芯)是整個工藝的核心——它直接決定表面品質、尺寸精度及生產效率。長期運行仍會不可避免地出現一系列常見問題。以下梳理了最常見的問題及其解決方法。
1. 設計及結構問題
1.1 加熱不均
症狀:成品型材顏色不均、局部固化不完全或出現軟點。
原因:加熱元件佈局不合理,或溫控不平衡。
解決方法:改用多區溫控系統,並改善模具周圍的保溫措施。
1.2 模具錐度或過渡段設計不當
症狀:尺寸偏差、牽引困難。
原因:模具錐度不正確,或過渡區表面粗糙。
解決方法:根據樹脂收縮率及型材幾何形狀重新計算錐度,並將過渡區打磨光滑。
1.3 樹脂流道問題
症狀:氣泡、幹斑、浸潤不均。
原因:樹脂流道設計不佳或發生堵塞。
解決方法:重新設計流道,確保樹脂在纖維間均勻分佈。
2. 材料及製造問題
2.1 表面粗糙或鍍鉻層剝落
症狀:成品表面出現劃痕或暗淡無光。
原因:拋光不佳或鍍鉻層品質低劣。
解決方法:採用高硬度模具鋼,仔細拋光,並定期檢查鍍鉻層狀況。
2.2 硬度不足或磨損過度
症狀:模具磨損快,型材尺寸出現偏移。
原因:模具材料強度不足或潤滑不良。
解決方法:改用H13等優質模具鋼,並保持定期潤滑及清潔。
3. 操作及維護問題
3.1 纖維斷裂或模具堵塞
症狀:牽引阻力大,纖維斷裂。
原因:固化樹脂積累或溫度設置不當。
解決方法:保持模腔清潔,精確控制固化溫度,並保持入口倒角光滑。
3.2 脫模困難
症狀:產品粘附在模具上,或脫模時表面受損。
原因:表面處理不佳或脫模劑選用不當。
解決方法:選用合適的脫模劑,並在每次生產前均勻塗抹。
3.3 溫度控制不當
症狀:固化不完全或成品性脆。
原因:熱電偶故障或加熱不均。
解決方法:定期校準溫度傳感器,並使用多點控制系統。
4. 維護建議
- 每次生產後清潔模腔,清除樹脂殘留。
- 定期拋光模腔,保持表面光滑。
- 按計劃檢查加熱系統及熱電偶。
- 長期停機期間塗抹防鏽油並對模具進行密封處理。
5. 常見模具問題及其影響
| 問題類型 | 典型症狀 | 對產品的影響 |
|---|---|---|
| 溫度不均 | 局部固化、色差 | 強度及外觀品質下降 |
| 樹脂流道堵塞 | 幹斑、氣泡 | 表面品質差 |
| 錐度不正確 | 脫模困難 | 生產效率低 |
| 鍍鉻層剝落 | 表面粗糙 | 尺寸不精確 |
結語
合理的設計、精密的製造及定期的維護,是保持模具經久耐用、持續生產高品質玻璃鋼型材的關鍵。作為專業的拉擠模具製造商,我們提供定製玻璃鋼模具、拉擠成型設備,以及針對不同生產需求的技術支持。
聯絡我們:
網站:frphk.co
郵箱:helena@frphk.cn
WhatsApp:+86 189 5198 8522