模具堵塞是玻璃鋼拉擠成型過程中較為棘手的問題之一——它會導致生產中斷、產品缺陷及成本上升。瞭解其成因是預防它、保持生產順利運行的第一步。
模具堵塞的成因
1. 樹脂凝膠化
當樹脂在模具內過早固化並粘附在模具表面時,就會發生樹脂凝膠化。常見誘因包括:
- 樹脂溫度過高:溫度升高會加快固化速度,增加模具內發生凝膠化的可能性。
- 樹脂粘度不均:粘度不均會導致固化速率不一致,從而在特定部位引發凝膠化。
- 拉擠速度過慢:速度過慢,樹脂在模具內固化的時間就會超出應有範圍。
2. 纖維碎屑堆積
拉擠過程中產生的纖維碎屑會在模具內積累,逐漸限制樹脂流動。這些碎屑通常來自:
- 纖維處理不當:清潔不充分或雜質將碎屑帶入生產過程。
- 模具設計不合理:尖銳稜角或排水通道設計不佳,隨時間積累碎屑。
- 模具部件磨損:導向件及滾輪隨使用磨損,脫落碎屑。
3. 異物汙染
灰塵、汙垢或其他空氣中的雜質進入生產過程,也可能導致堵塞,常見原因包括:
- 工作環境不潔淨:多塵區域將雜質帶入生產過程。
- 物料搬運不當:粗紗或樹脂處理不當帶入雜質。
- 模具清潔不充分:清潔頻率不足,導致雜質隨時間積累。
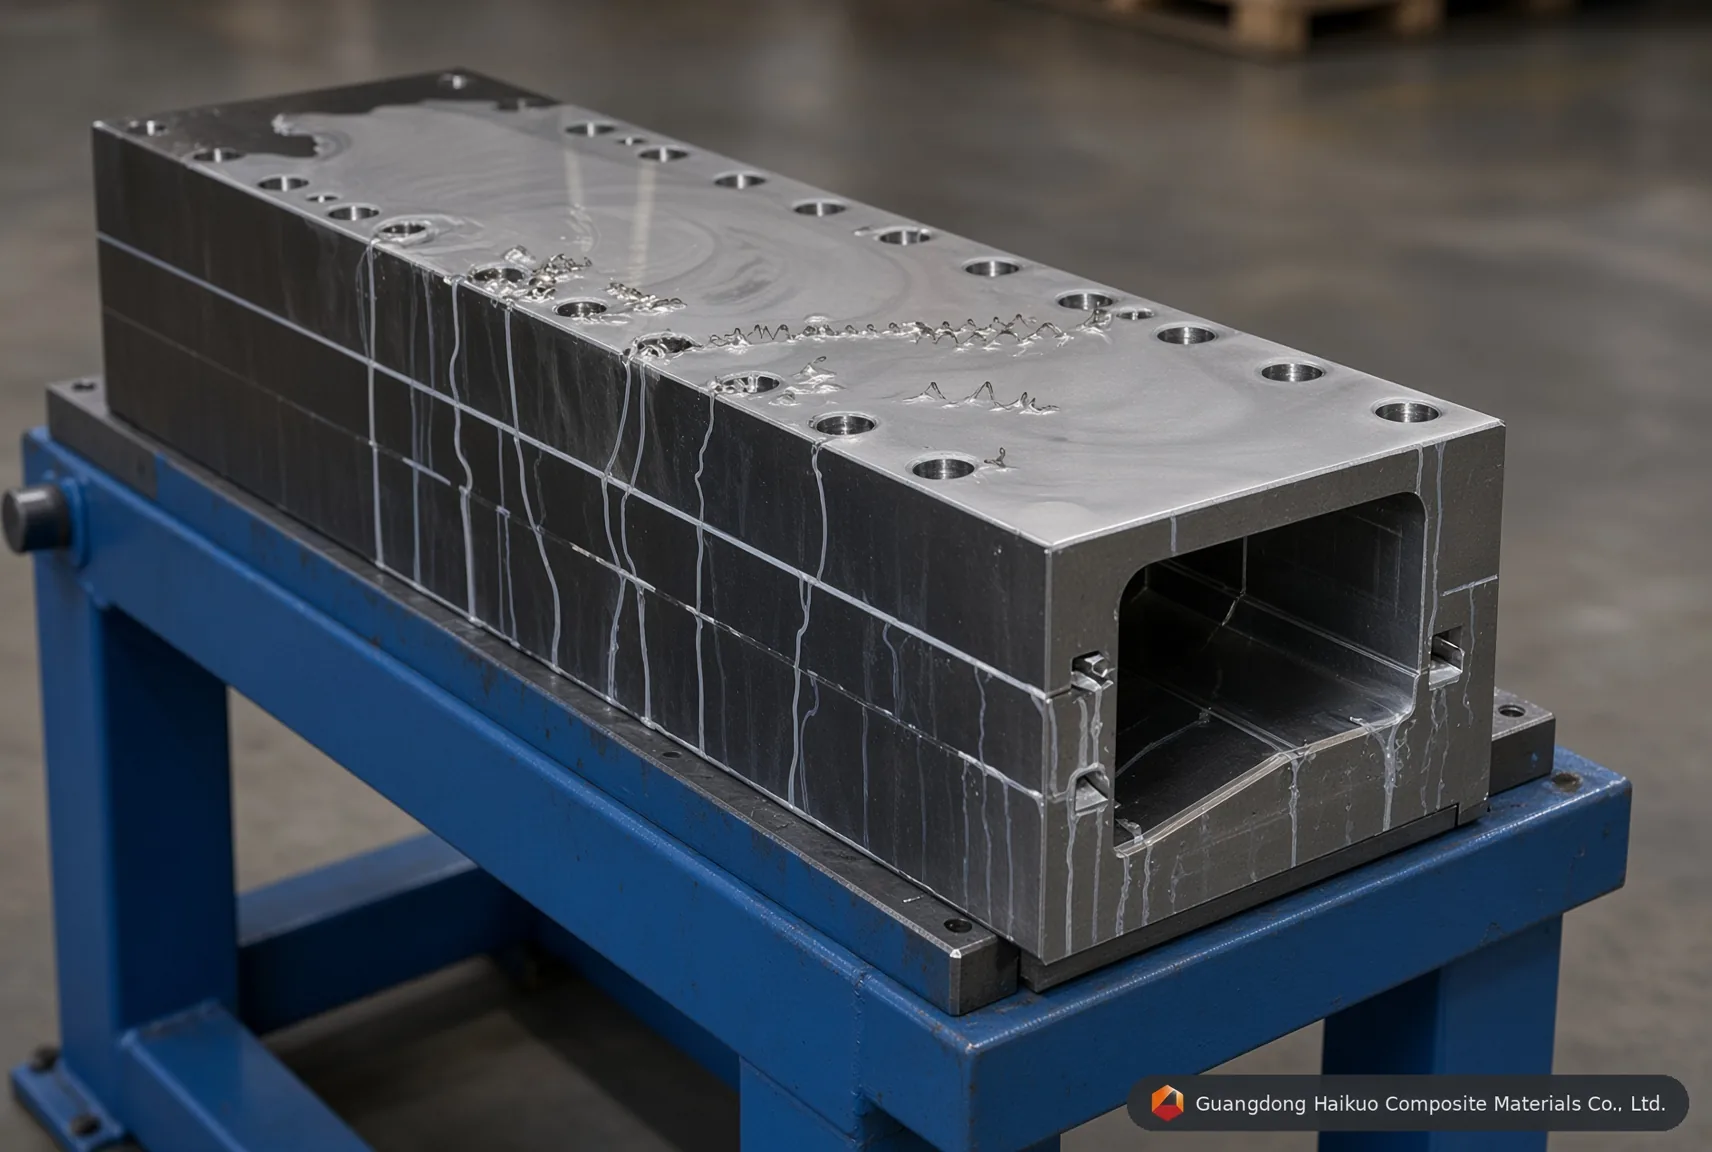
堵塞的代價
生產中斷:一次堵塞可能導致整條拉擠生產線停工,造成延誤、錯過交期及客戶不滿。
產品缺陷:生產過程中出現堵塞,可能造成氣孔、表面不平整或材料性能不一致——有時甚至使產品無法使用。
成本上升:除了中斷本身,堵塞還會增加清理及維修的人工成本、造成材料浪費或部件更換,以及因停機導致的收入損失——有時還會因未能按期交貨而面臨違約罰款。
如何預防模具堵塞
- 控制樹脂溫度:藉助監測及控制系統,將溫度保持在推薦範圍內。
- 管理樹脂粘度:定期檢測並調整配方,保持流速穩定一致。
- 優化拉擠速度:根據樹脂類型、纖維特性及模具設計匹配合適的速度,確保樹脂正常流動。
- 謹慎處理纖維:遵循嚴格的處理程序及正確的材料存儲方式,避免帶入碎屑。
- 優化模具設計:光滑的表面、充分的排水及最小化的死角,能減少碎屑積累。
- 定期清潔模具:根據模具材質選用合適的清潔方式,定期清除碎屑、雜質及固化樹脂殘留。
- 保持工作區域清潔:通過良好的現場管理及物料搬運,將粉塵及空氣中的雜質降至最低。
其他幾個值得養成的習慣
定期檢查模具:檢查磨損、損傷或碎屑積累情況,在問題引發堵塞之前及時處理。
預防性維護:為模具、導向件、滾輪及樹脂分配系統建立定期維護計劃,及早發現問題。
操作人員培訓:確保操作人員理解模具清潔、纖維處理及良好的拉擠操作規範。
持續改進:跟蹤生產過程,關注堵塞的早期跡象,並利用數據不斷改進您的方法。
結語
模具堵塞會帶來實實在在的代價——影響生產、產品品質及利潤。瞭解其成因並養成上述預防習慣,將有助於長期保持玻璃鋼拉擠成型作業的順利運行及成本效益。