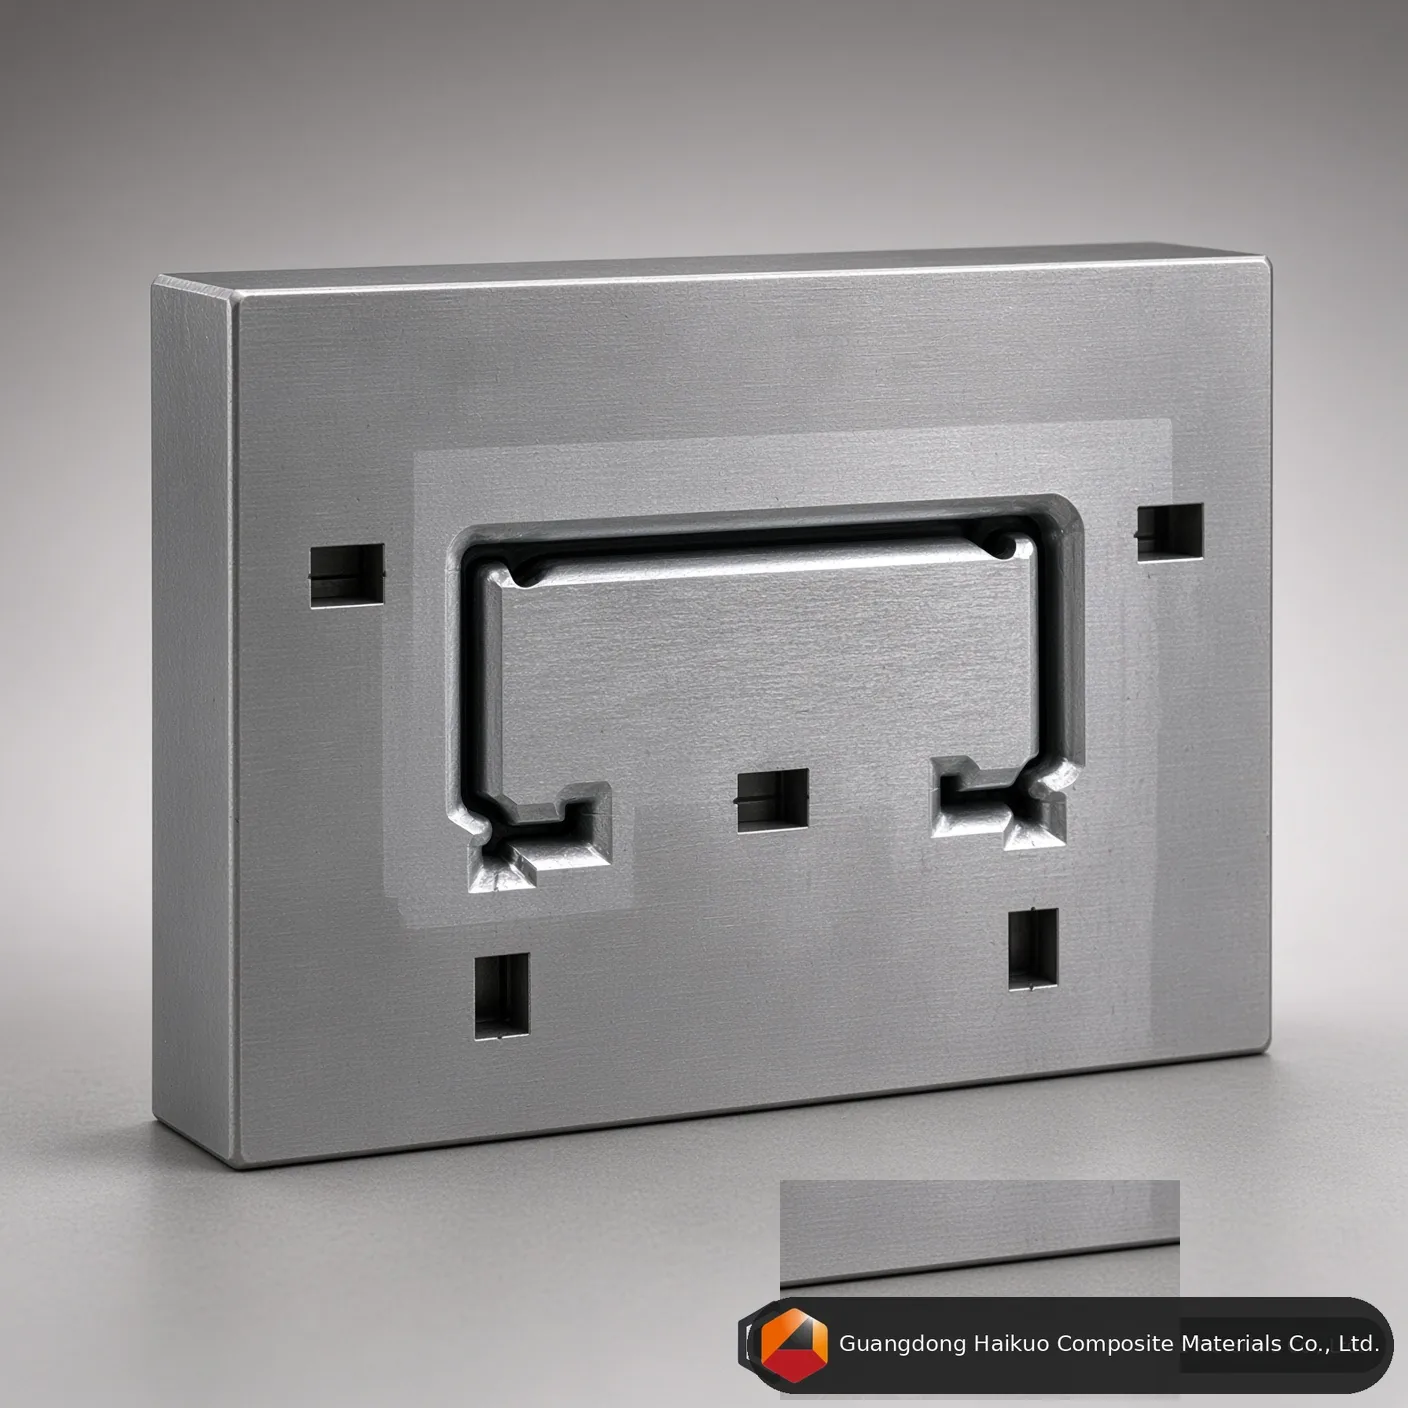
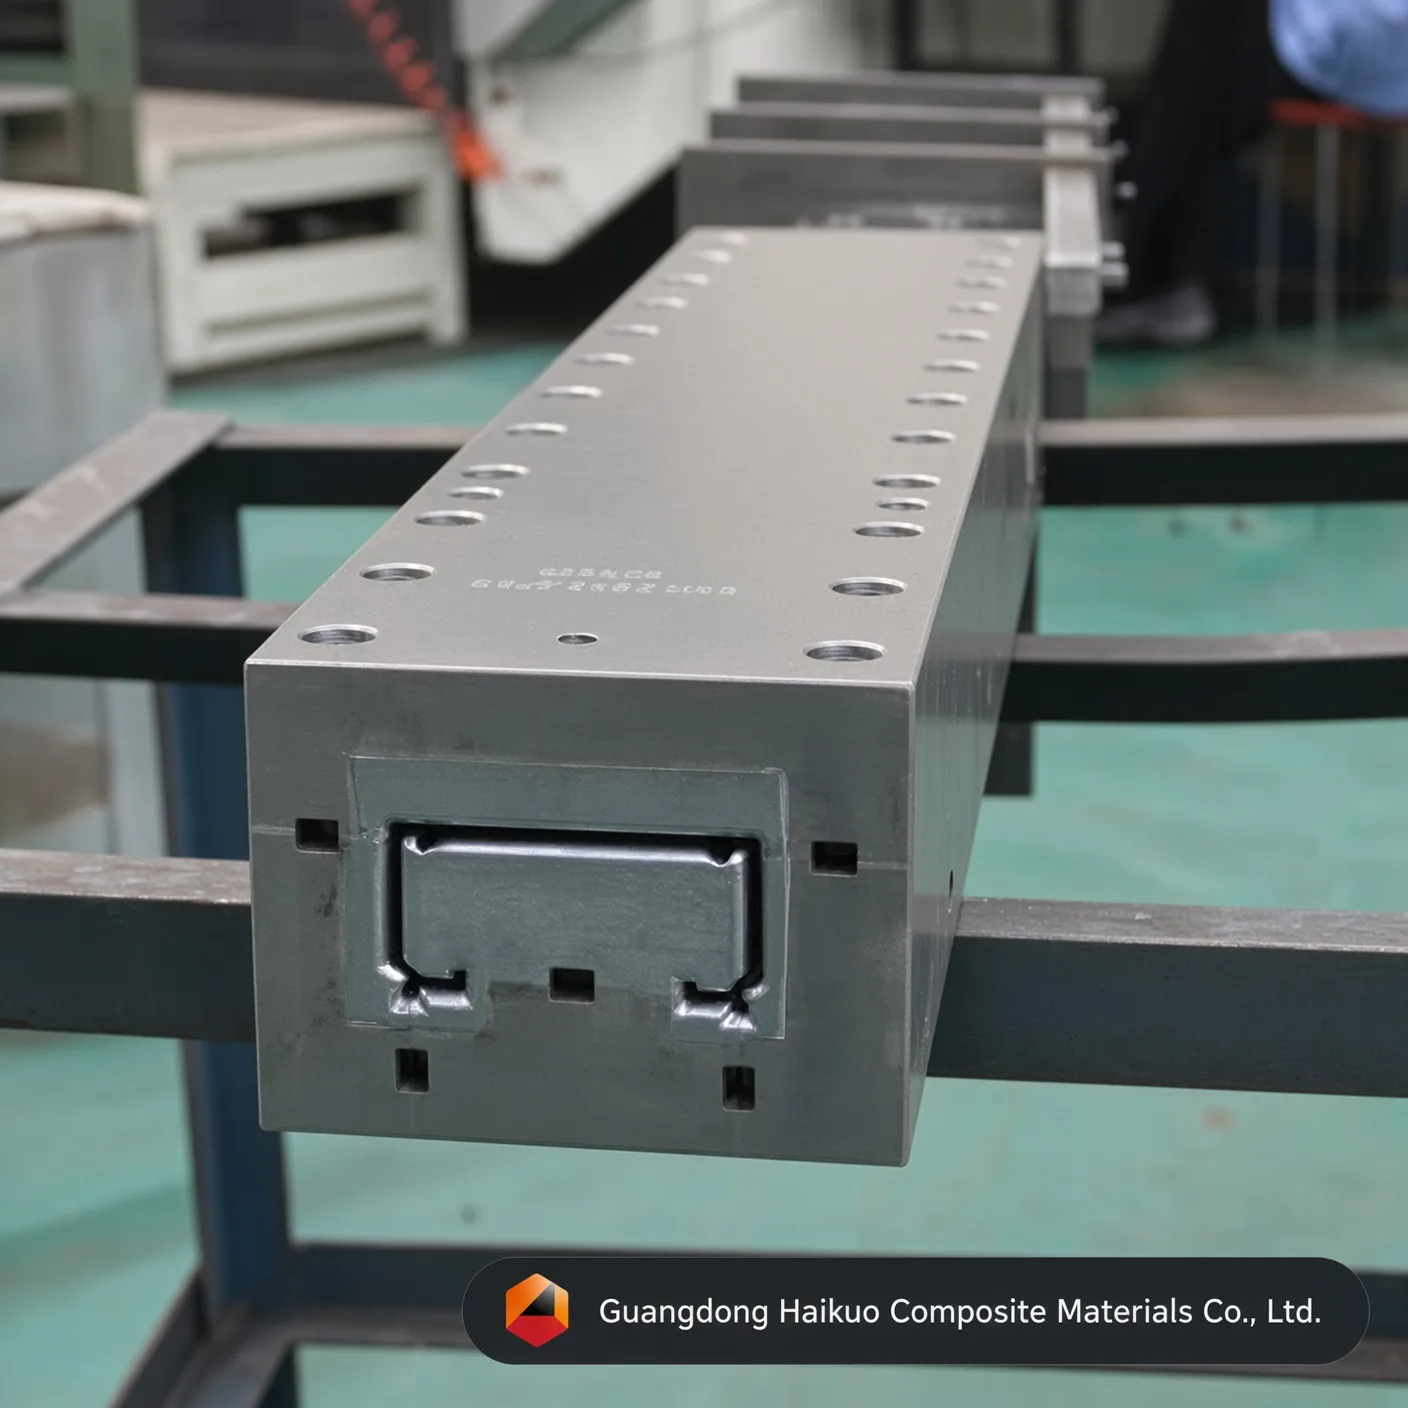
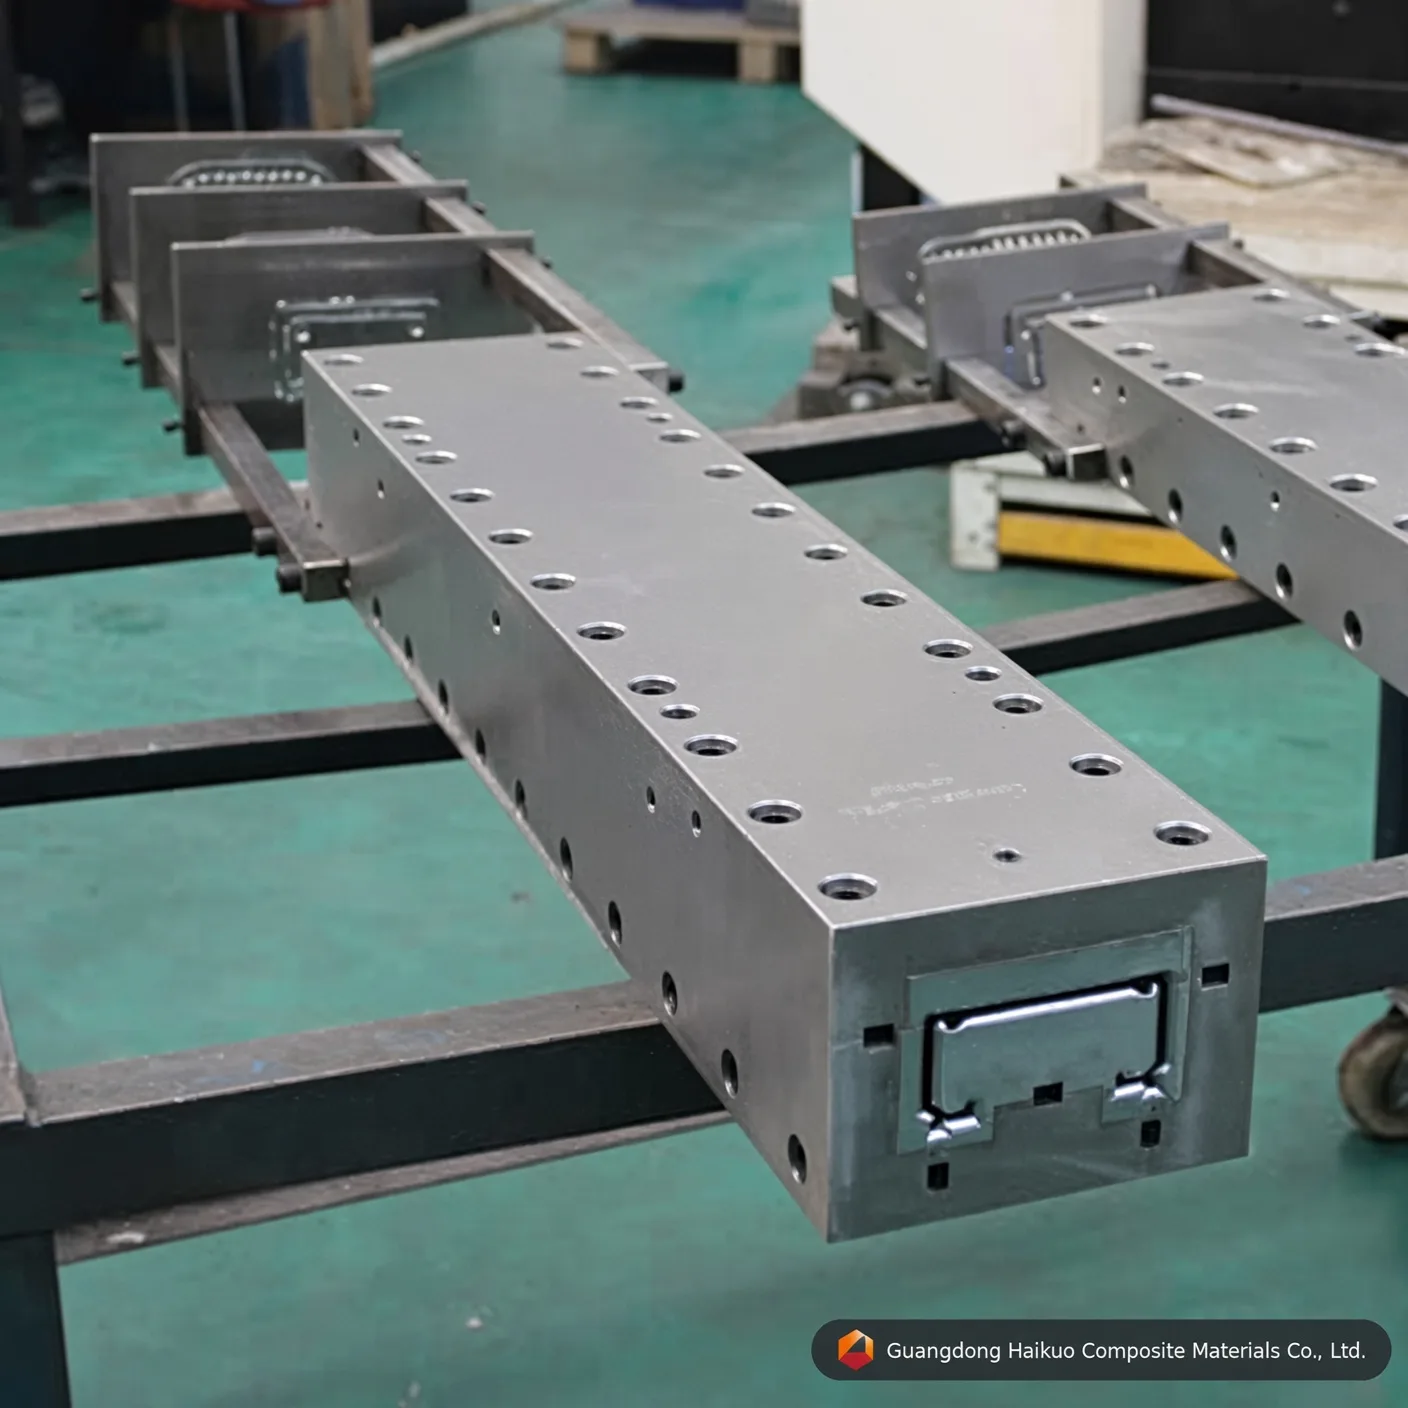
玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝
我們精密的100*47mm玻璃鋼槽型材拉擠模具專為提升結構級玻璃鋼產量而設計,採用航空級Cr12/H13鋼材加工,配備鏡面鍍鉻處理並硬化至HRC 60,具備出色的耐磨性能。
執行標準
直線度:0.02mm 光潔度:Ra=0.025~0.012 型腔表面硬度:<0.02mm 邊界公差:±0.3mm 鍍層厚度:0.04-0.05mm 提供定製服務
為什麼C型槽鋼模具是結構複合材料的根基
2026年,重工業及建築項目日益轉向玻璃鋼C型槽鋼,將其作為不腐蝕的鋼樑替代方案。這些槽型材的表現——尺寸穩定性、承載能力及表面品質——幾乎完全取決於成型它們的拉擠模具的精密程度。100*47mm的槽型模具需要妥善處理腹板與翼緣相接轉角處棘手的纖維過渡問題。廣東海闊專門設計其模具以避免”貧脂區”並保持壁厚一致,使成品結構型材能夠從容滿足國際安全規範。
1. 槽型材拉擠成型的工作原理
生產拉擠槽型材需要在熱控制與機械對位之間實現精細平衡。我們的100*47mm模具圍繞三大核心原則設計:
- 轉角強化邏輯:錐形模具入口專門將纖維氈壓實至C型槽鋼的90度轉角處,從源頭上避免這些高應力區域出現結構薄弱點。
- 差異化加熱分區:由於47mm的翼緣與100mm的腹板因方向不同而固化速率各異,模具配備局部加熱控制,防止型材出現翹曲或扭轉。
- 液壓密封:精密研磨使模具能夠承受樹脂由液態轉為固態過程中產生的巨大內部膨脹壓力,確保複合材料緻密且無空洞。
2. 材質選擇與表面工藝
連續生產結構級玻璃鋼型材對工裝的磨蝕性很強。為實現5萬米以上的使用壽命,我們依靠優質冶金材料:
- Cr12 / Cr12MoV:高碳鋼,經真空熱處理後,在韌性與表面硬度(HRC 58-62)之間取得理想平衡。
- H13工具鋼:高性能拉擠成型的常用標準,尤其適用於乙烯基酯或聚氨酯樹脂。
- 鏡面拋光(Ra 0.012):鏡面內壁型腔可降低牽引摩擦、防止模具積垢,併為型材帶來建築應用所需的高光澤表面效果。
3. 技術參數與執行標準
| 參數規格 | 海闊標準值 | 工業意義 |
|---|---|---|
| 槽型尺寸 | 100 mm x 47 mm | 標準結構C型槽鋼規格。 |
| 模具材質 | Cr12 / H13 / 38CrMoAI | 針對磨蝕及高溫優化。 |
| 型腔硬度 | HRC 55 – 62 | 不受玻璃纖維刮擦影響。 |
| 表面光潔度 | Ra 0.025 ~ 0.012 | 確保較低牽引力(降低摩擦)。 |
| 直線度 | ≤ 0.02 mm / 米 | 對長跨度結構對位至關重要。 |
| 鍍層厚度 | 0.04 – 0.05 mm | 硬鉻層提供耐化學腐蝕性。 |
4. 優化性能因素
- 纖維含量管理:設計上可容納高達70%的玻璃纖維含量,為結構梁提供最大化抗拉強度。
- 樹脂相容性:完全相容聚酯、乙烯基酯、環氧及酚醛體系,包括阻燃添加劑配方。
- 速度優化:超光滑型腔可實現0.5-1.2米/分鐘的拉擠速度,且不犧牲表面品質。
10個專業問答:玻璃鋼槽型模具工程
Q1:”該模具能否定製特定的翼緣角度?”
答:可以。雖然標準為90度,但我們可以定製模具以生產用於特殊結構連接的錐形或帶角度翼緣。
Q2:”槽型模具採用H13鋼材相比40Cr有何優勢?”
答:H13具有更高的熱硬性及熱疲勞抗性,對於高速生產及具有高放熱峰值的樹脂而言至關重要。
Q3:”如何防止槽型模具轉角處出現’樹脂堆積’?”
答:通過鏡面拋光並確保轉角處硬鉻鍍層完全均勻,可防止樹脂在金屬表面’咬合’積存。
Q4:”模具是否配備預成型板?”
答:是的。我們出廠的每一套結構模具均配備一組定製工程設計的預成型板,可在纖維氈進入模具前將其導向為C型槽形狀。
Q5:”同一套模具能否用於不同壁厚?”
答:對於槽型材,壁厚由型腔本身固定。若需改變厚度,需要新模具或改造型腔以確保結構完整性。
Q6:”如何保持100mm寬槽型材的直線度?”
答:我們採用精密研磨導軌及4段加熱,確保均衡固化,從而消除導致扭轉的內部應力。
Q7:”鍍鉻層是否耐受酸性樹脂?”
答:是的。我們的工業硬鉻具有化學惰性,可保護工具鋼免受乙烯基酯及酚醛樹脂中腐蝕性成分的侵蝕。
Q8:”100*47mm槽型模具的典型交貨週期是多久?”
答:生產通常需要18-22天,包括數控加工、真空熱處理及鏡面拋光。
Q9:”是否為磨損模具提供重新鍍鉻服務?”
答:是的。我們可以對您現有的模具進行剝鍍、重新拋光及重新鍍鉻,將其使用壽命再延長5萬米。
Q10:”如何計算新槽型設計的樹脂收縮率?”
答:我們的工程團隊使用仿真軟體核算複合樹脂通常1-3%的收縮率,並據此調整模具型腔尺寸。
結構工裝技術諮詢
攜手廣東海闊複合材料有限公司,為您的基礎設施項目賦能。在Helena Wang(王海倫)的帶領下,我們是高精度玻璃鋼拉擠模具的專業供應商。
獲取您的結構模具技術報價:
- 工裝專員:Helena Wang(王海倫)
- 直通工程郵箱: helena@frphk.cn
- 全球WhatsApp: +86 189 5198 8522
模具規格與工程解析
| 模具鋼材等級 | H13工具鋼(高端) | Cr12MoV模具鋼(標準) | P20模具鋼(經濟型) |
|---|---|---|---|
| 核心使用壽命 | 優異(玻璃纖維工況下可達50,000米以上) | 較高(約30,000-40,000米) | 一般(更適合小批量打樣) |
| 熱疲勞抗性 | 超高(高溫下仍能保持HRC硬度) | 中等(適用於聚酯基體) | 較差(連續聚氨酯工況下易出現尺寸磨損) |
| 內壁鏡面拋光上限 | 極佳(輕鬆達到Ra 0.012 μm) | 優異(可達Ra 0.025 μm) | 標準(可達Ra 0.040 μm) |
| 適用型材 | 對刀具壽命和尺寸穩定性要求較高的C型槽鋼生產 | 標準批量C型槽鋼生產 | C型槽鋼的小批量打樣或試產 |
精密模具工程問答
Q1:為什麼0.04-0.05mm的硬鉻鍍層厚度對玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝至關重要?
答:玻璃纖維粗紗及氈材具有很強的磨蝕性。在連續拉擠過程中,增強基材會對玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝的型腔壁面產生明顯的刮擦摩擦。精確的0.04-0.05mm硬鉻鍍層能夠提高表面顯微硬度並保護底層模具鋼,將模具使用壽命延長40%以上,同時保持每次生產的100*47mm槽型幾何尺寸一致。
Q2:內壁鏡面拋光至Ra 0.012-0.025 μm如何影響玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝的牽引阻力?
答:鏡面拋光的型腔可大幅降低C型槽鋼成型通道內部的動摩擦係數。摩擦力越小,拉擠機牽引固化中的複合材料所需的夾持/牽引力就越小,從而減少產線粘滯、防止表面纖維起毛,並降低長時間生產運行的能耗。
Q3:大批量生產玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝應選用哪種鋼材等級?
答:對於大批量連續化生產,建議選用H13工具鋼或Cr12MoV模具鋼。H13具有較長的使用壽命和出色的熱疲勞抗性,Cr12MoV則在標準批量生產中以更低成本提供出色性能——P20模具鋼仍是打樣或小批量試產的高性價比選擇。
Q4:玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝能否定製為非標尺寸或OEM規格?
答:可以。與我們所有的拉擠模具一樣,尺寸、型腔數量及表面處理均可根據您的圖紙或樣品進行工程定製——我們既支持標準規格,也支持完全定製的OEM模具需求。
Q5:玻璃鋼槽型材拉擠模具:C型槽鋼高精密工裝相容哪些樹脂體系?
答:該模具相容玻璃鋼拉擠成型所使用的全系列樹脂體系,包括不飽和聚酯、乙烯基酯、環氧及酚醛樹脂。請告知您所需的樹脂類型及固化工藝參數,我們將為您確認合適的型腔表面處理及加熱分區設置。
生產工藝
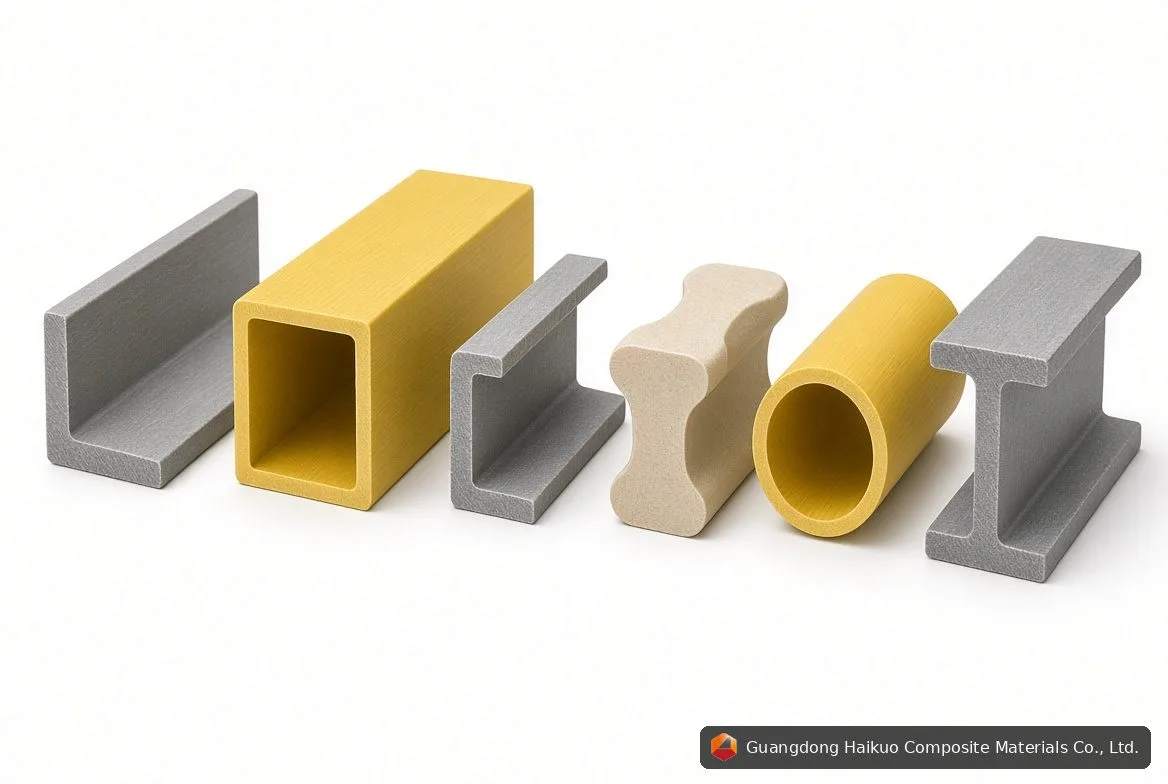
模具工程設計
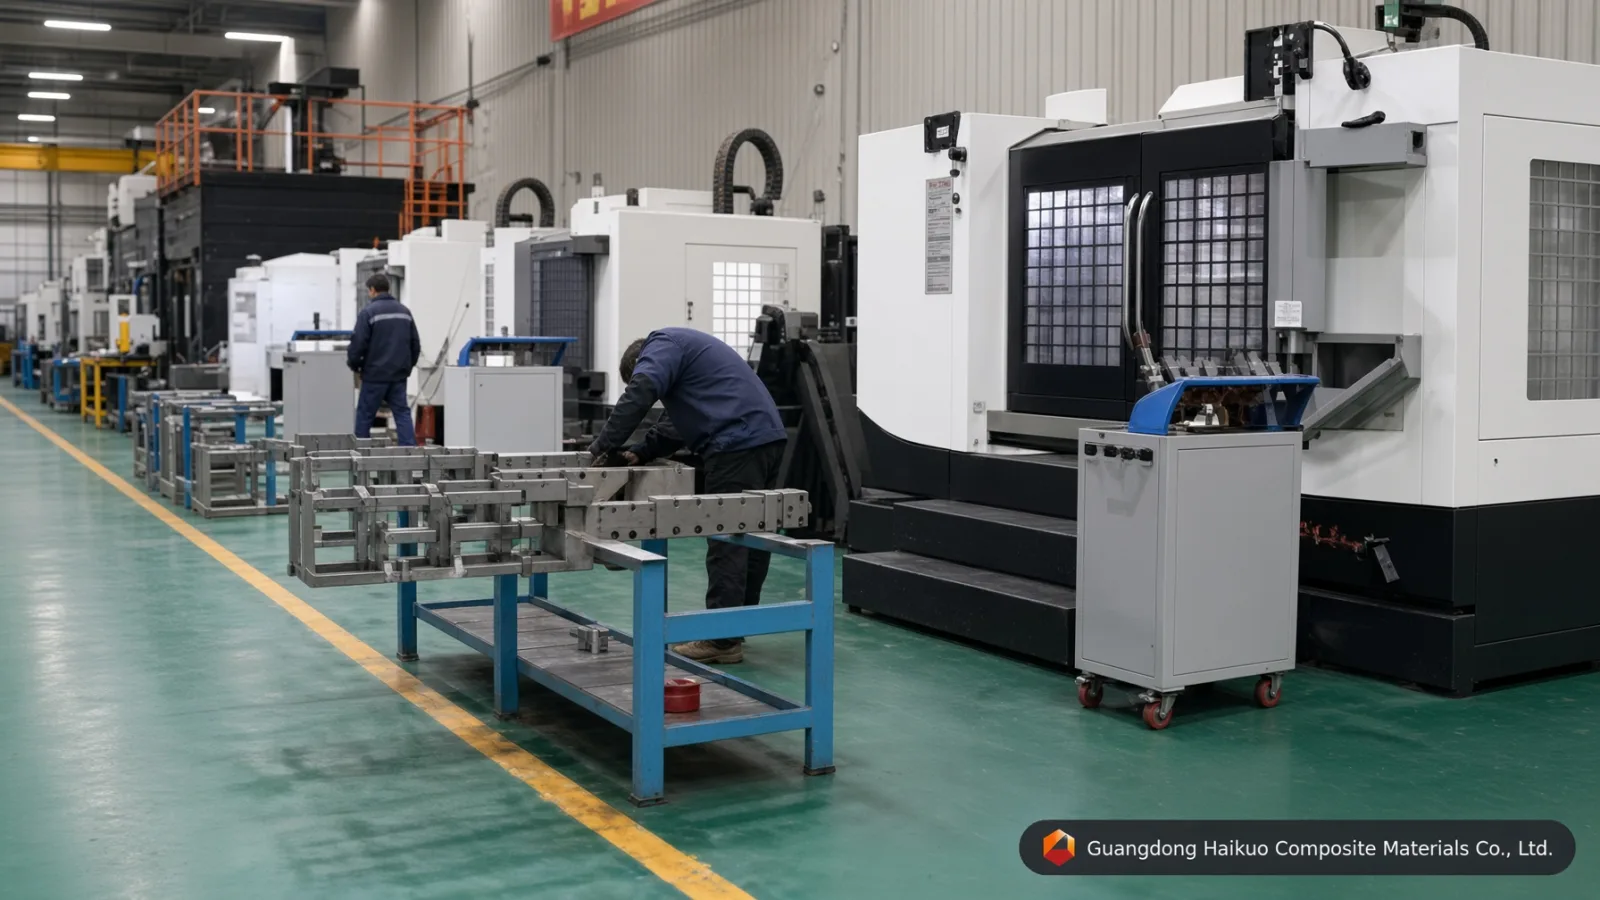
型材模具調試
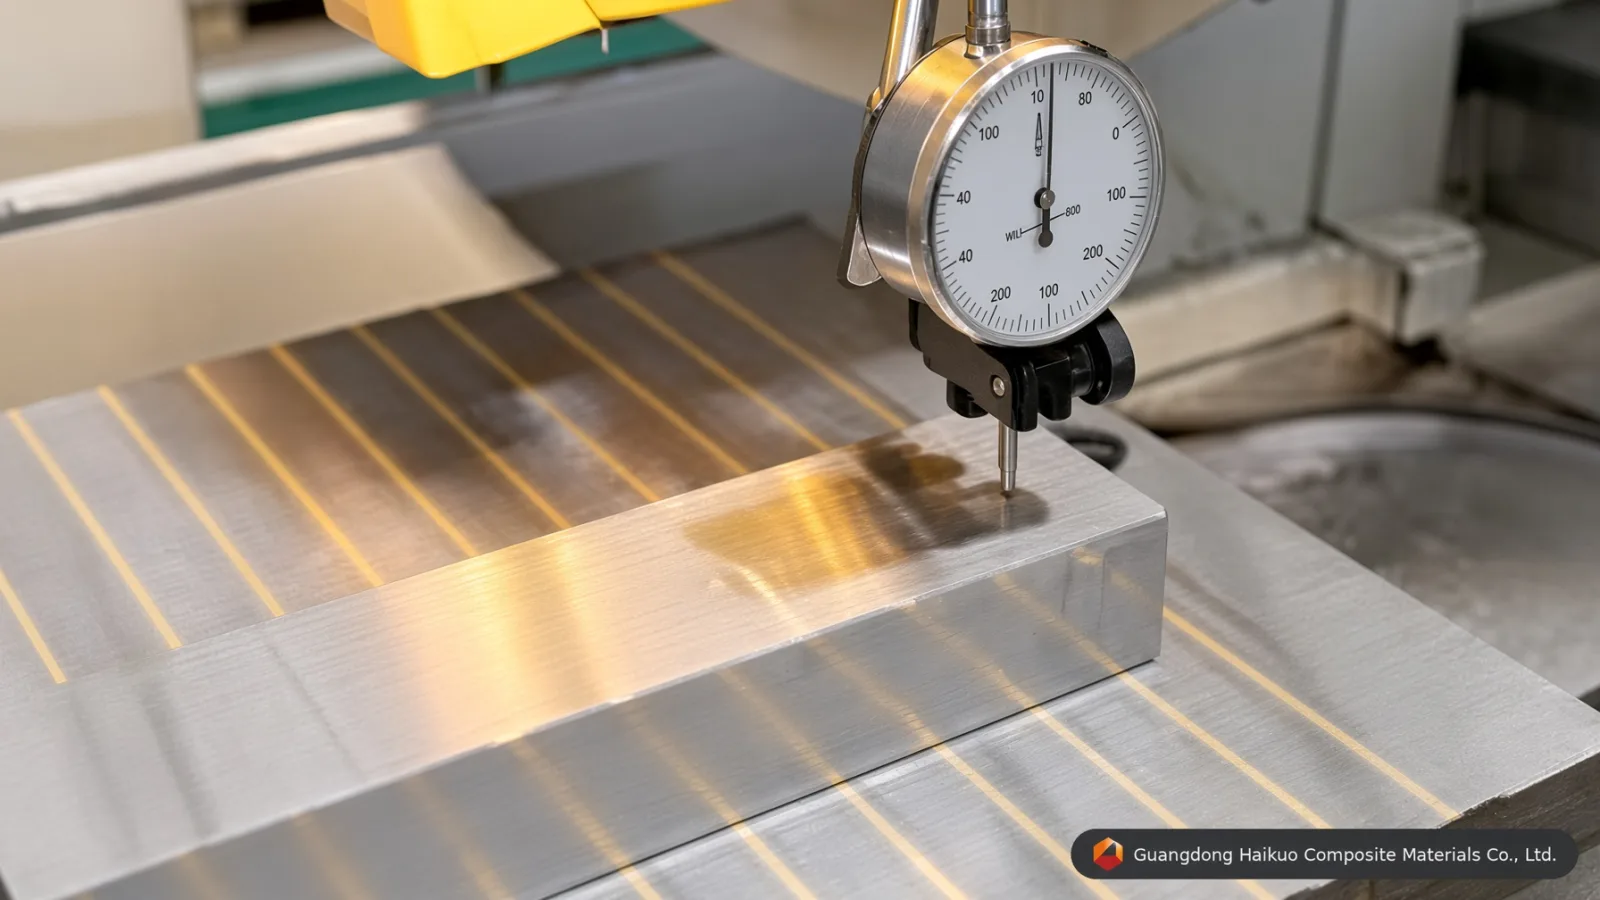
毛坯校平
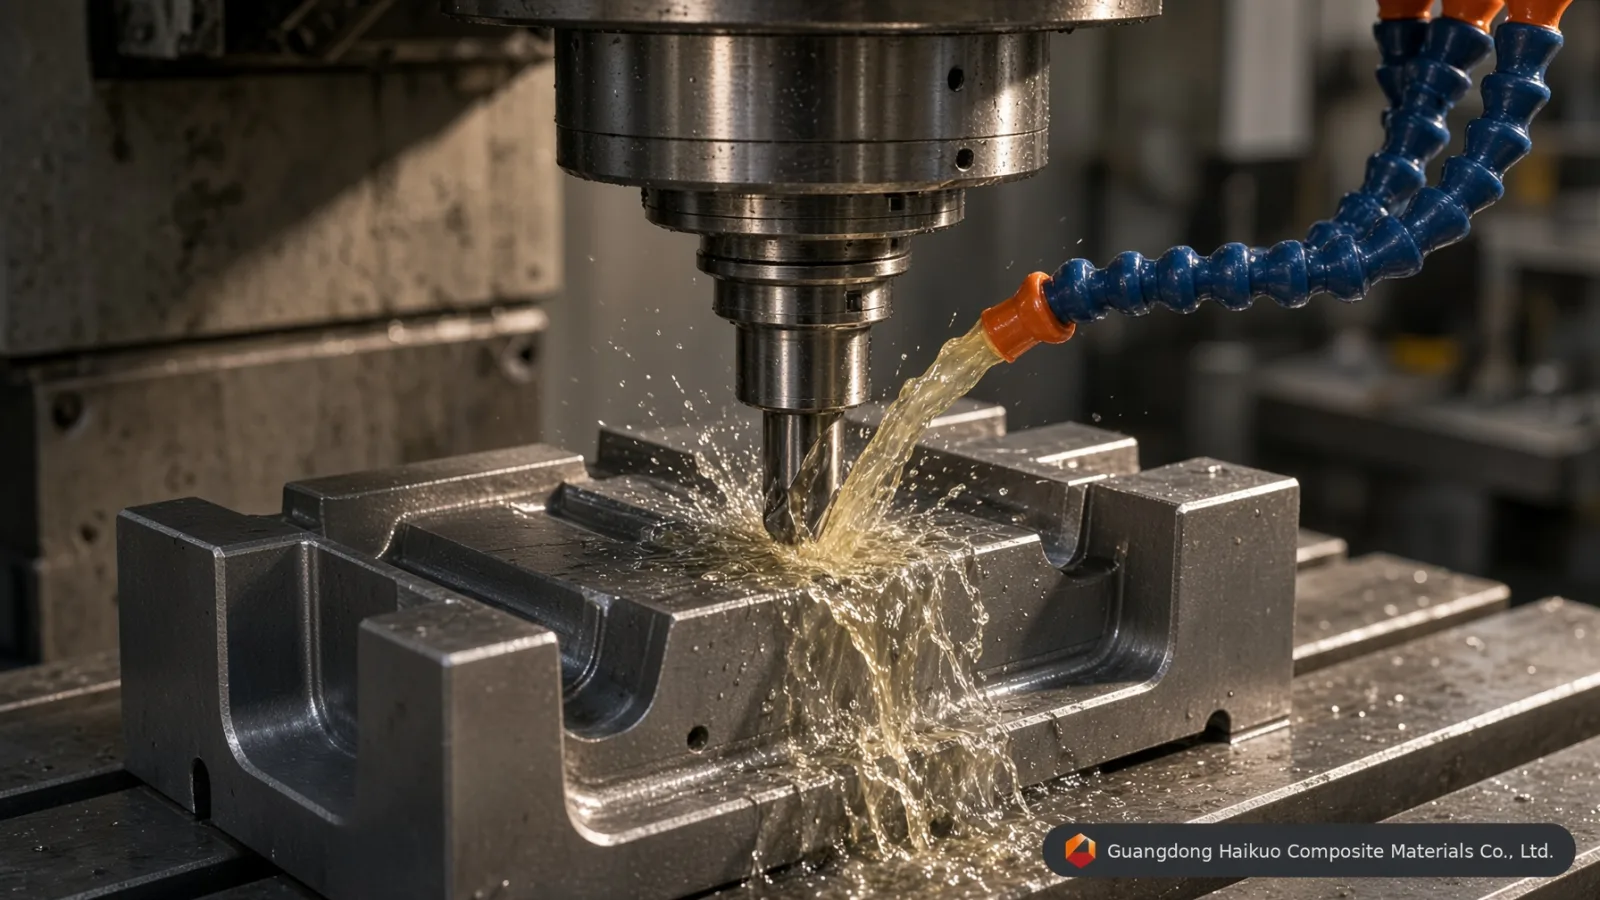
模具數控加工
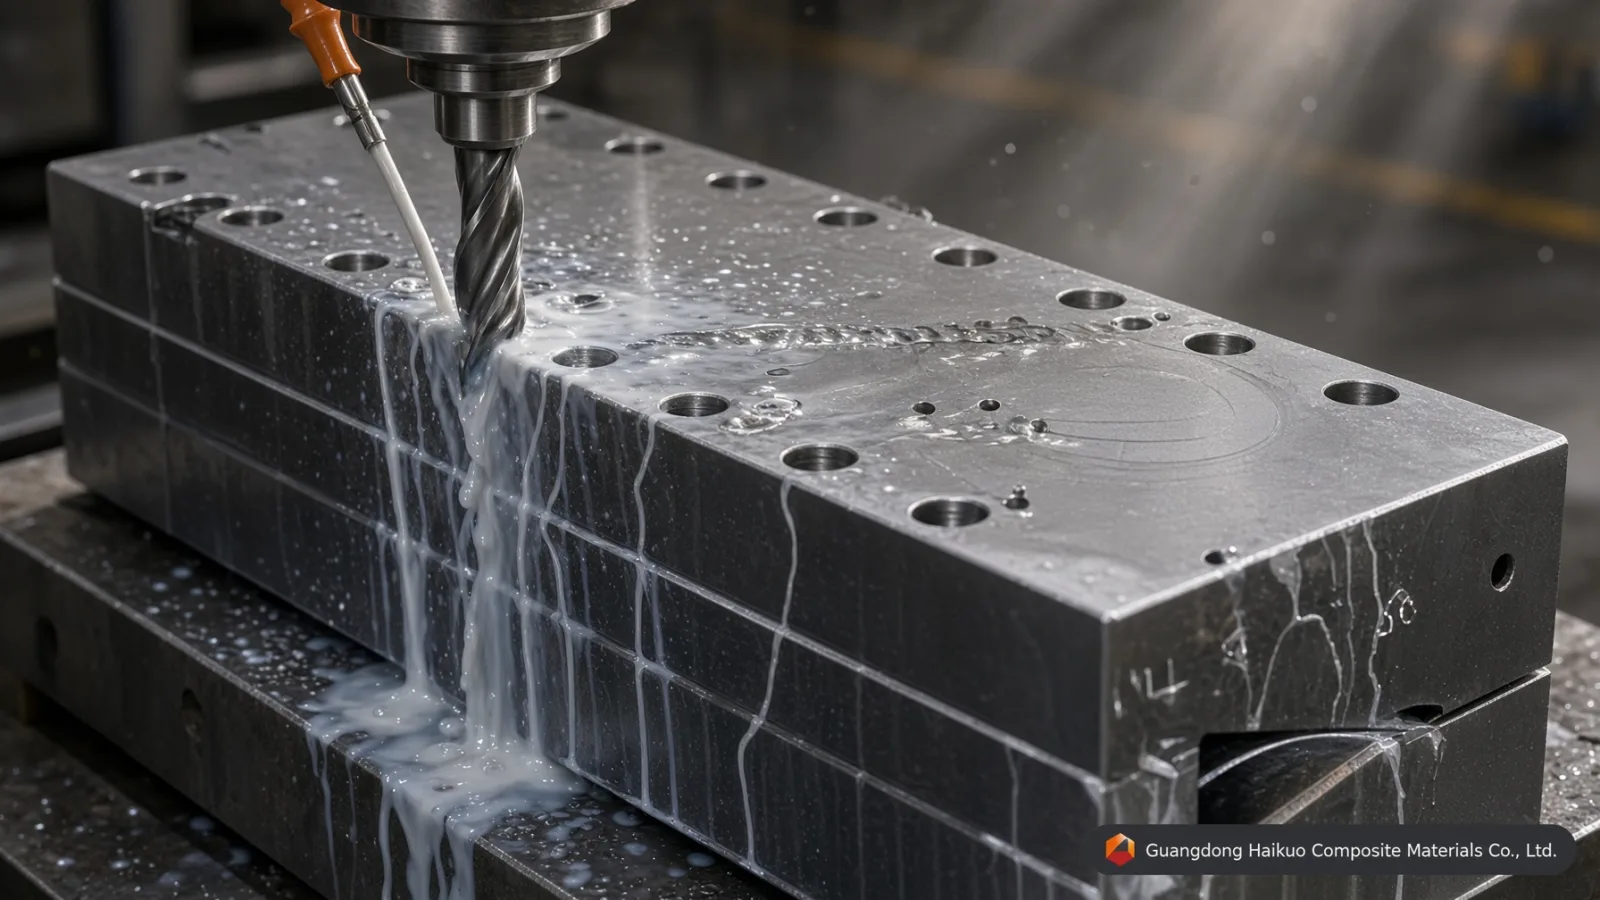
模具衝孔
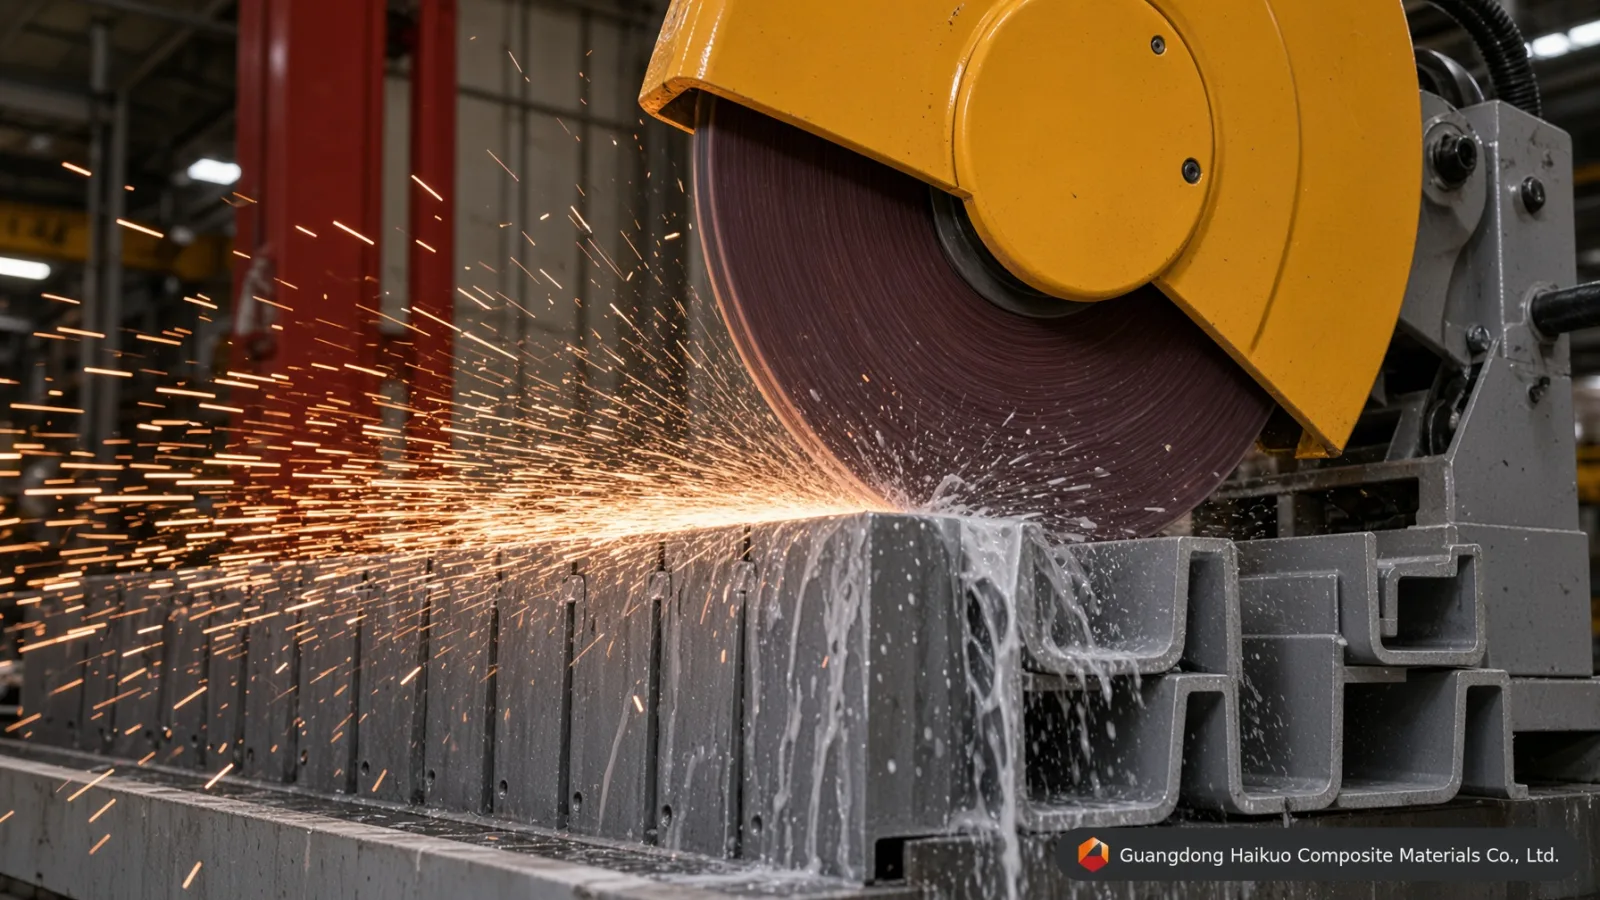
表面磨削
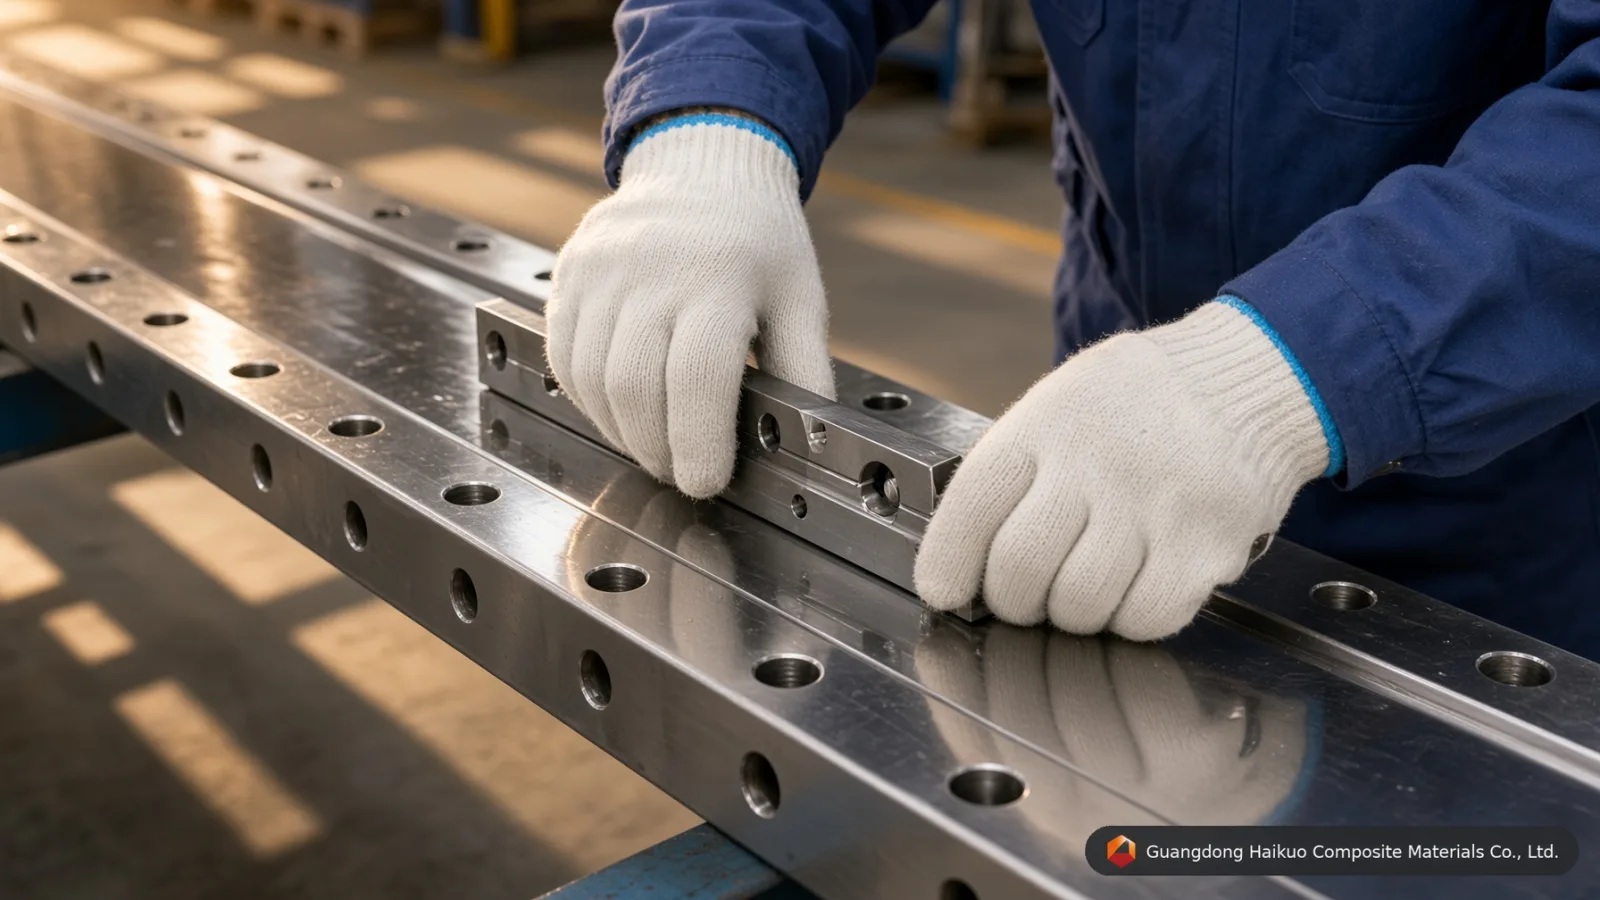
型腔內壁拋光
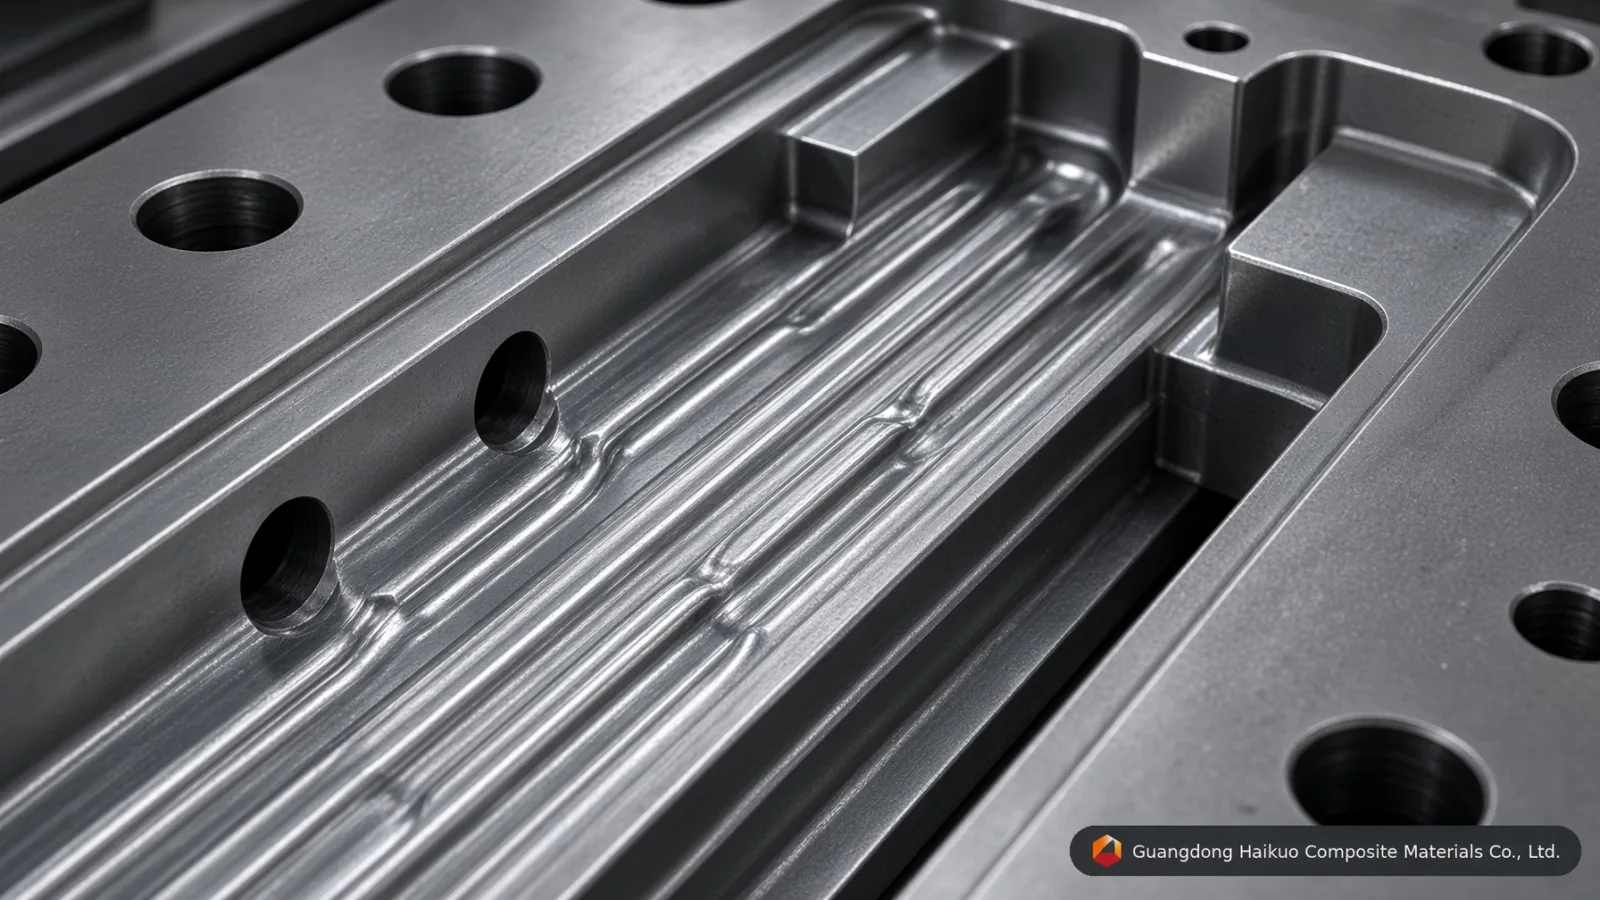
模具鍍鉻
資質認證