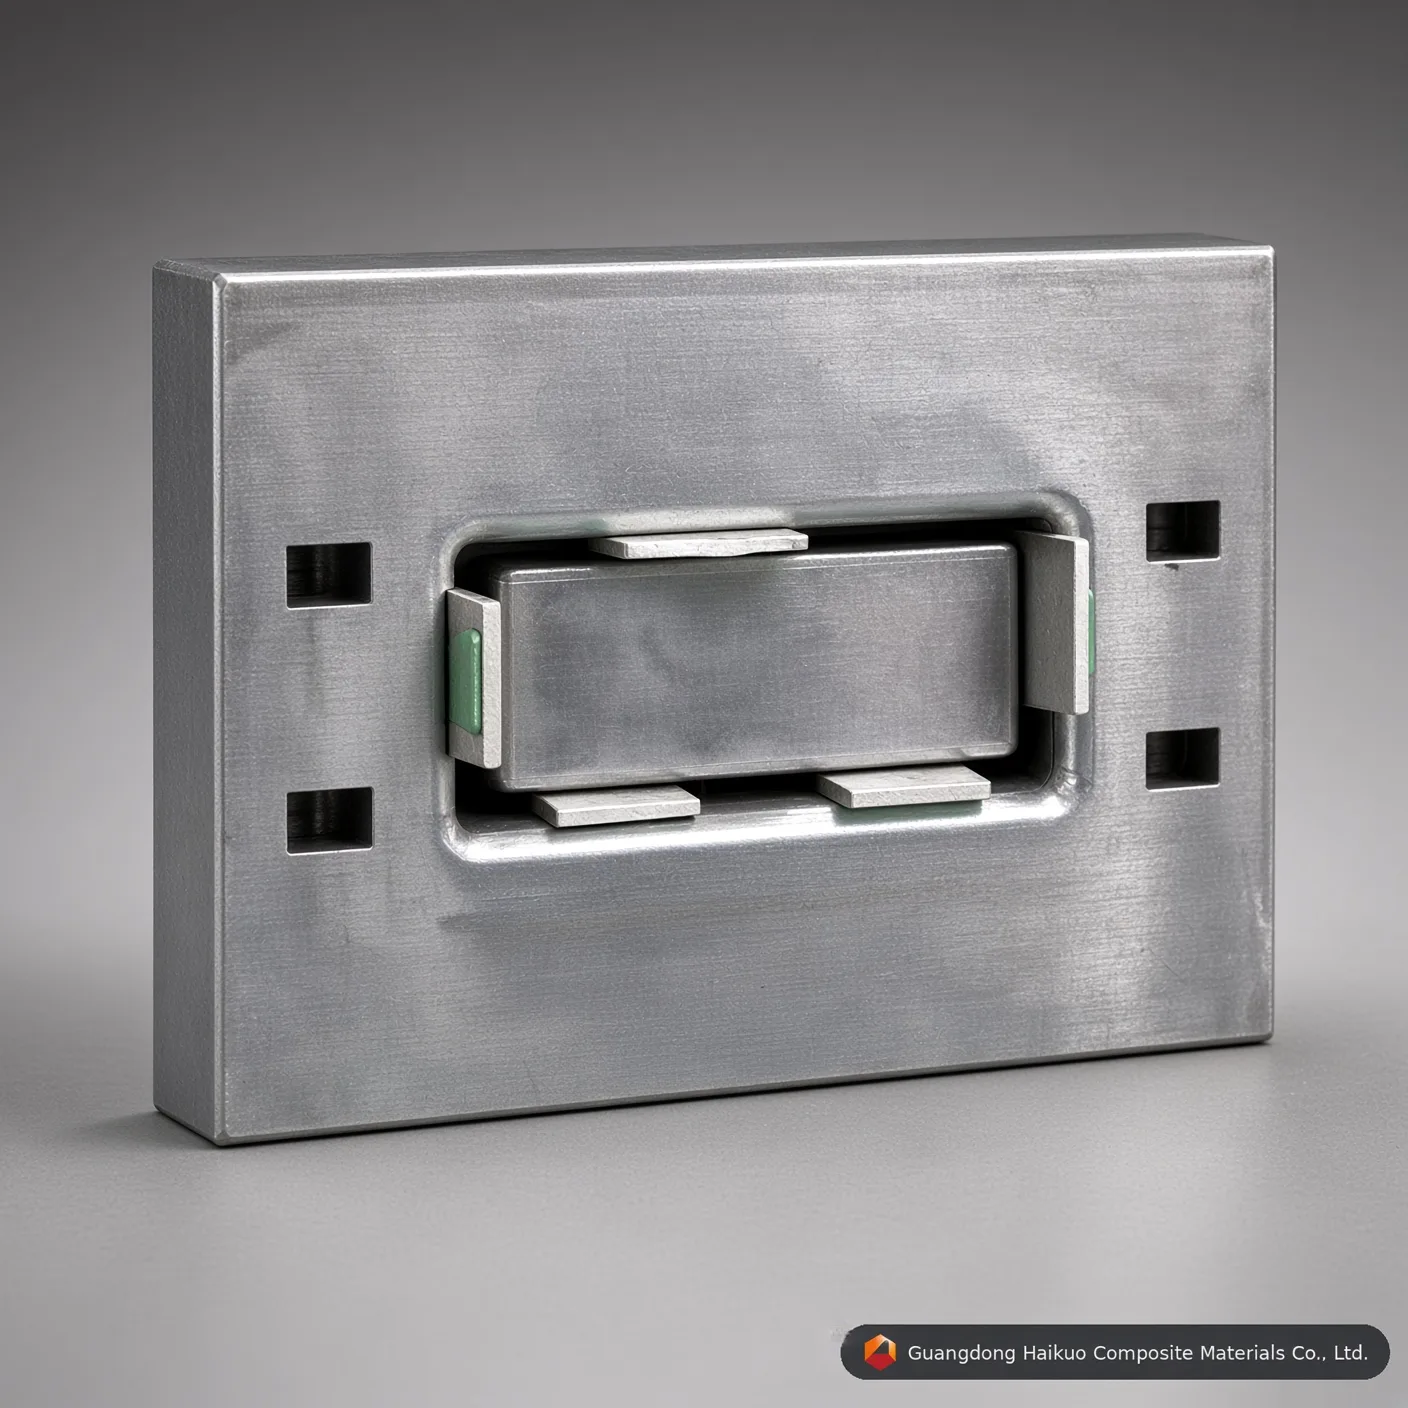
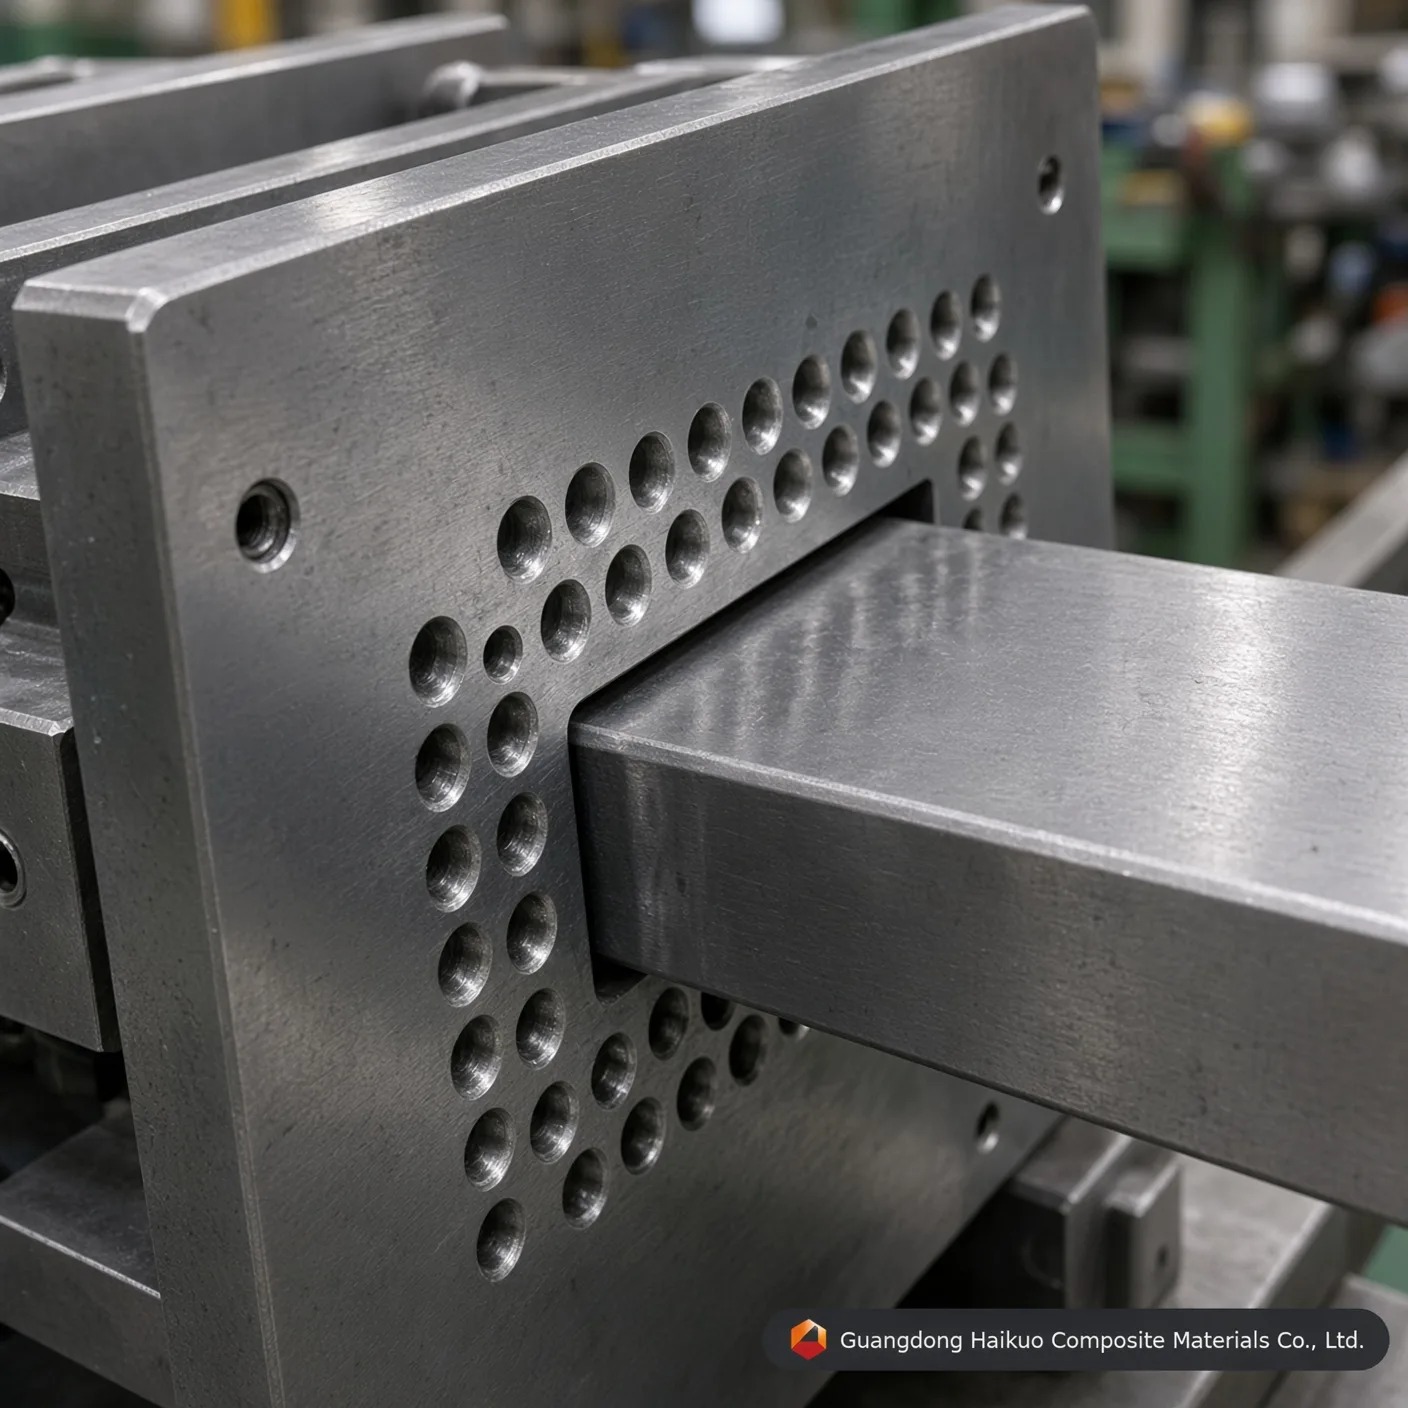
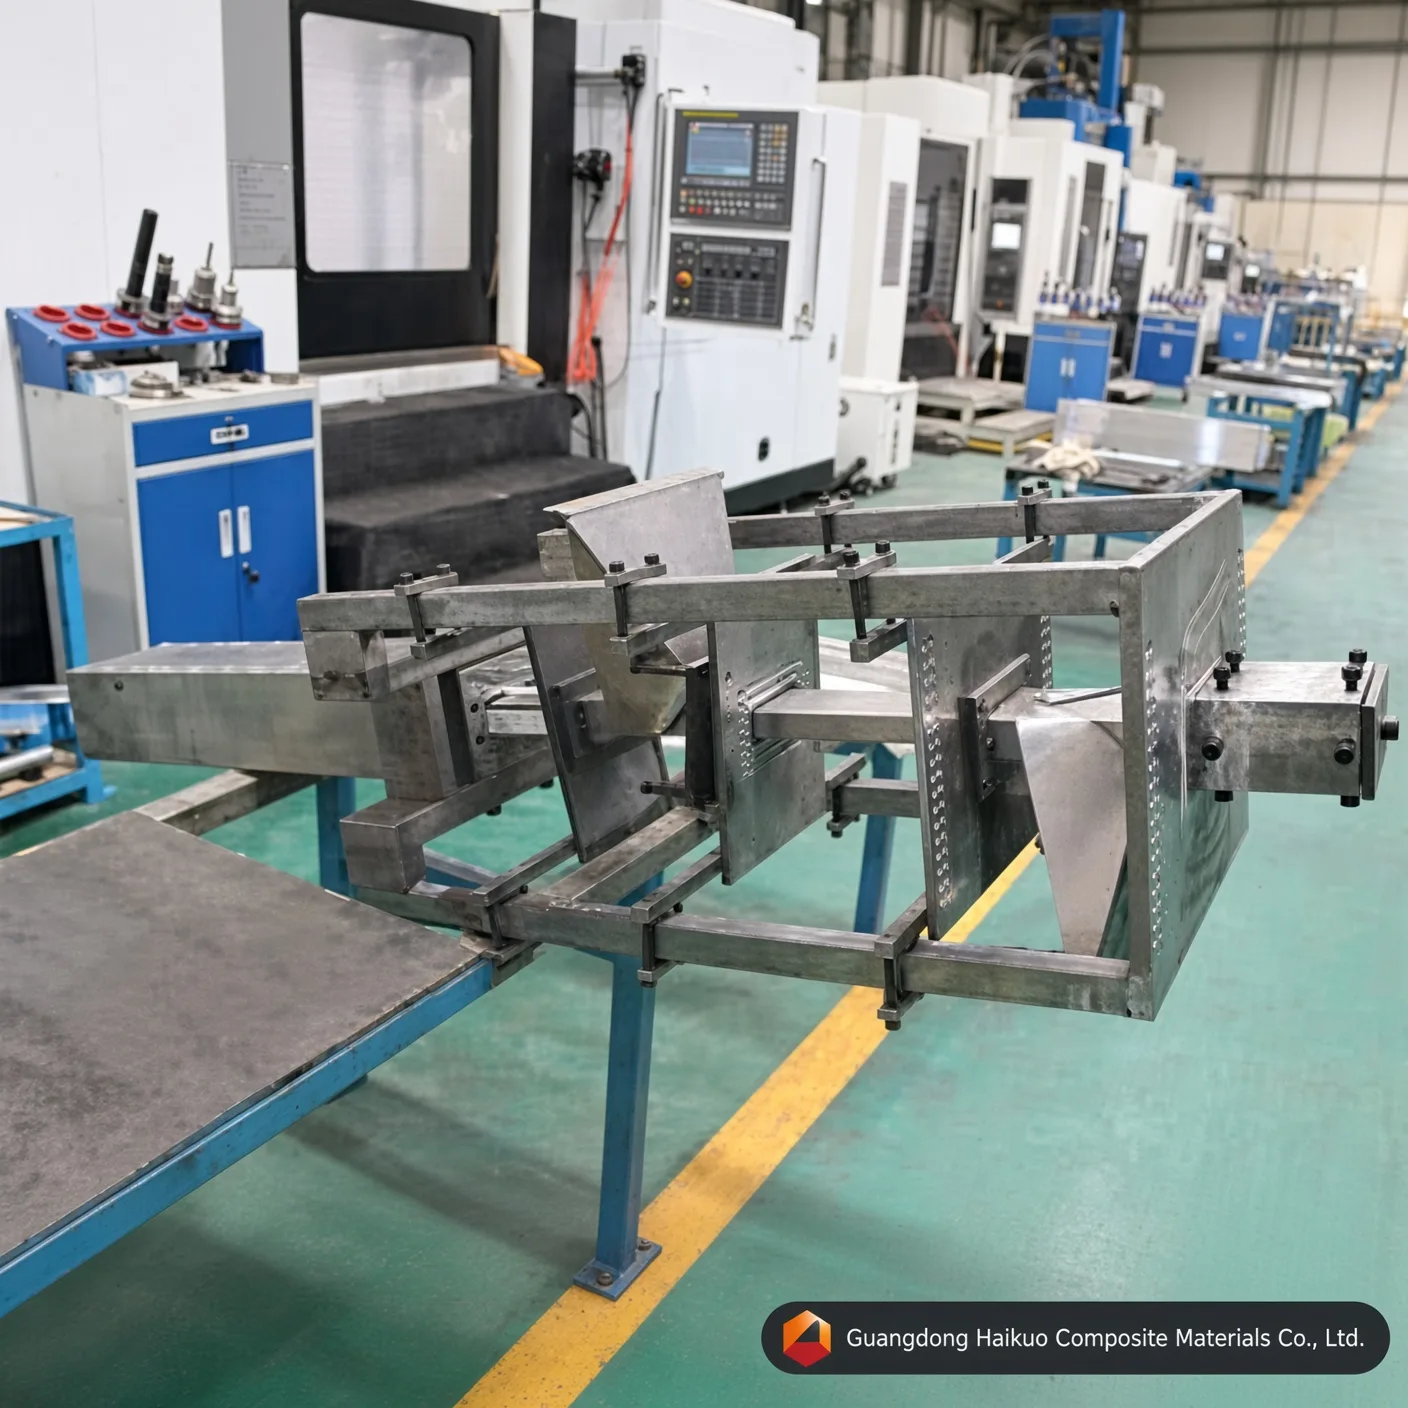
120*50mm玻璃鋼矩形管拉擠模具及重型結構工裝
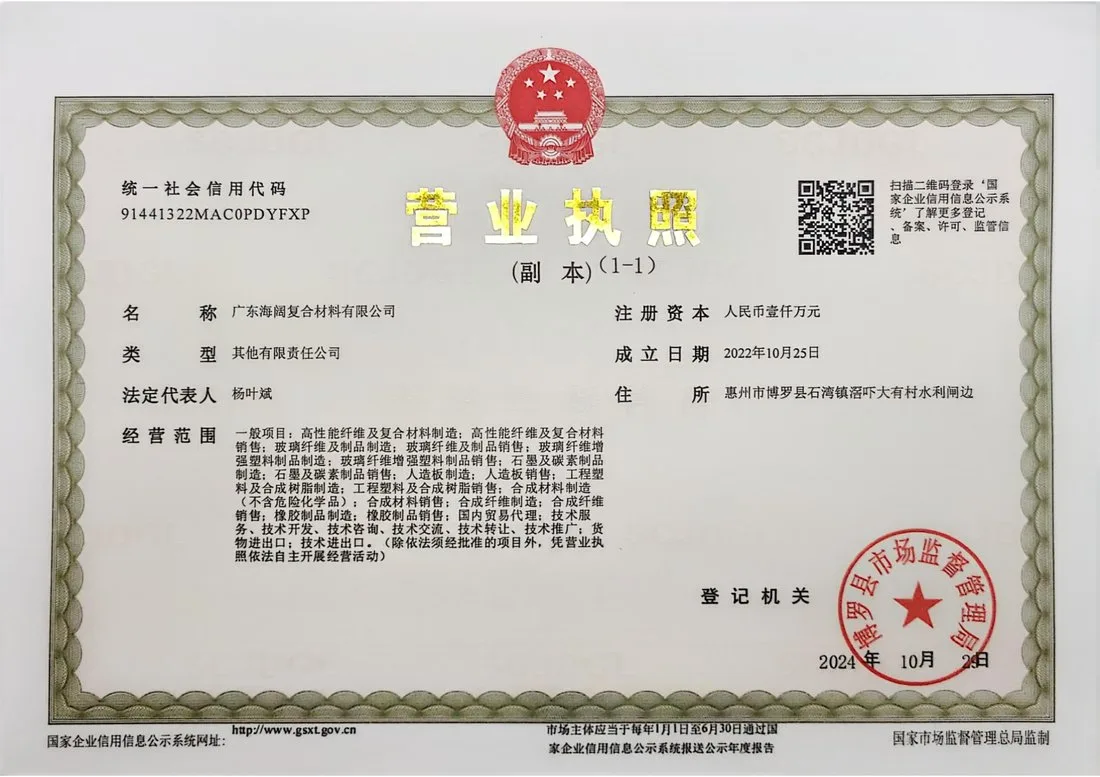
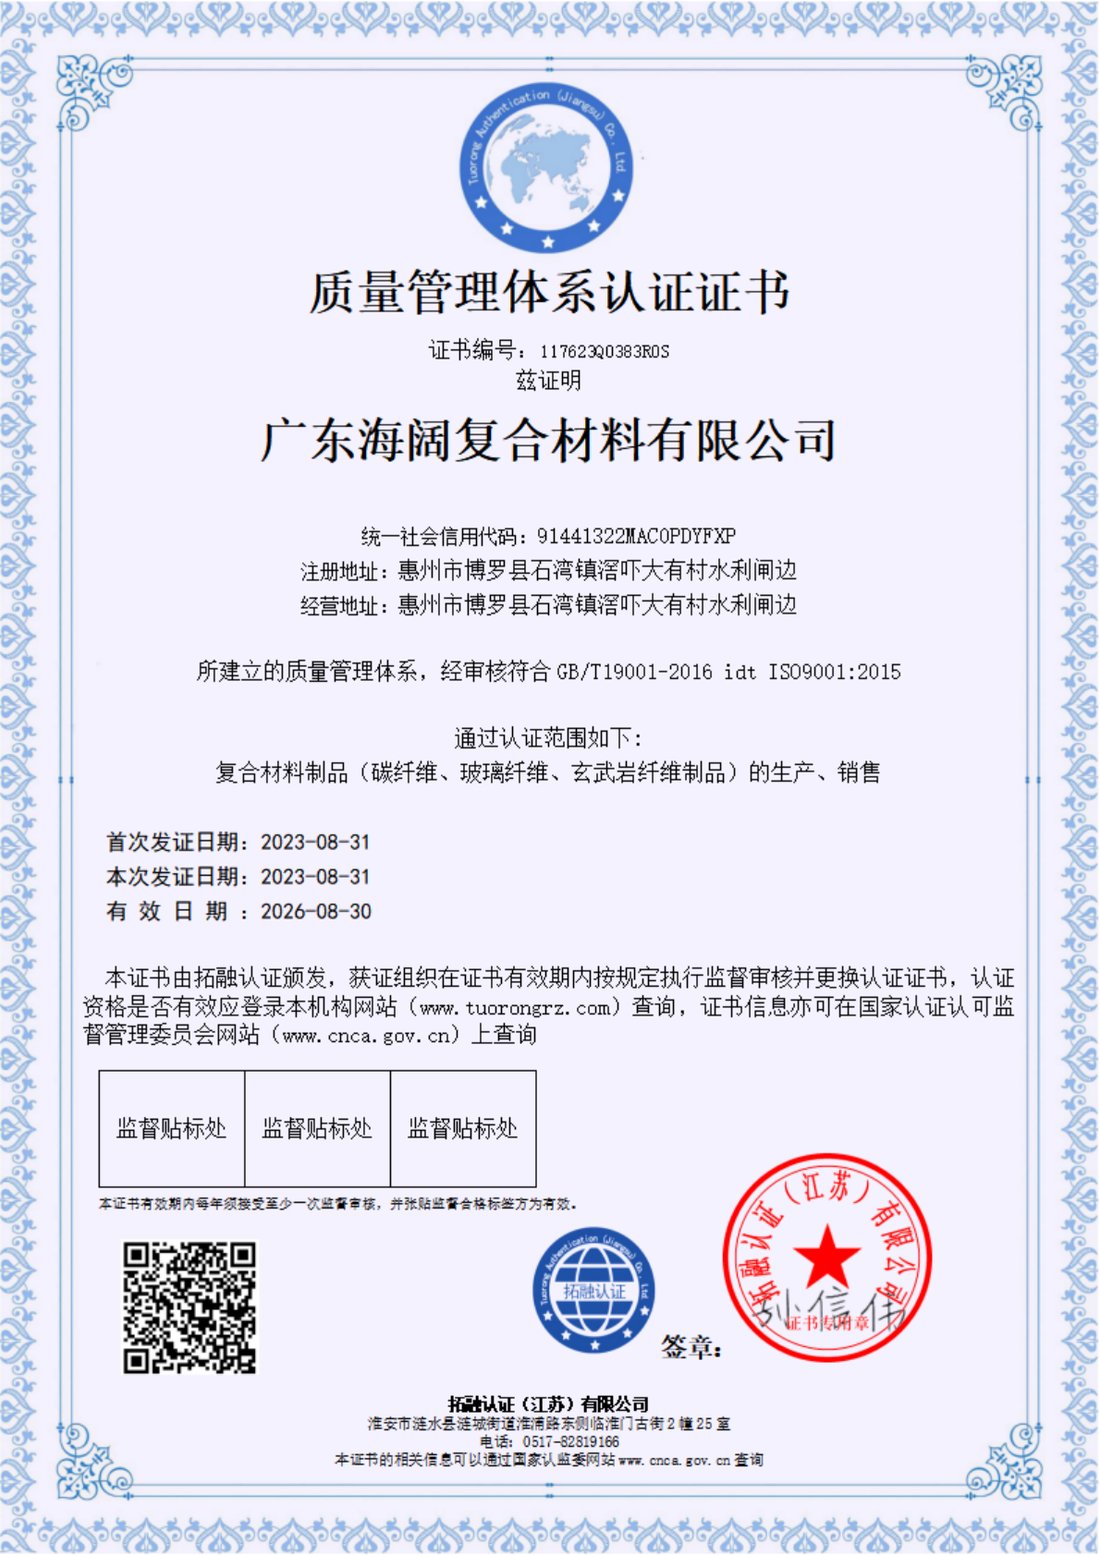
由認證製造商海闊精密打造的120*50mm玻璃鋼矩形管拉擠模具。採用H13/Cr12工具鋼加工,配備0.05mm硬鉻鍍層及Ra 0.012鏡面拋光。
執行標準
直線度:0.02mm 光潔度:Ra=0.025~0.012 型腔表面硬度:<0.02mm 邊界公差:±0.3mm 鍍層厚度:0.04-0.05mm 提供定製服務
什麼是120*50mm玻璃鋼矩形管拉擠模具
120*50mm玻璃鋼矩形管拉擠模具——也稱為拉擠模或定製成型矩陣——是一種重型精密工裝,專為連續生產纖維增強聚合物結構型材而設計。經熱固性樹脂浸漬的高強度玻璃纖維或碳纖維被牽引通過我們精確加熱的工具鋼型腔,這套工裝可實現嚴格的尺寸精度、優異的結構強度,以及矩形整體截面上均勻的樹脂分佈。
海闊玻璃鋼拉擠工裝的工作原理
在海闊玻璃鋼矩形管拉擠模具內部,連續成型過程通過四個協同的技術階段完成:
- 纖維紗架退繞與浸漬:連續玻璃纖維粗紗或碳纖維氈從張力可控的紗架上退繞,並進入盛有不飽和聚酯、乙烯基酯或環氧樹脂的樹脂槽中。
- 精密預成型:經樹脂浸潤的纖維基材通過定製預成型導向裝置,被排列成目標120*50mm結構型材的形狀。
- 可控加熱固化:在多段加熱型腔內,樹脂經歷穩定的放熱交聯反應,將液態聚合物轉變為堅硬的矩形管。
- 連續牽引與鋸切:液壓或履帶式牽引設備將固化後的玻璃鋼矩形型材從模具出口拉出,飛鋸自動將其切割為施工現場所需的長度。
工裝背後的材質與製造標準
為延長使用壽命並降低內部摩擦阻力,廣東海闊採用優質認證工具鋼並配合先進的表面處理工藝進行模具的製造與加工:
| 工程規格參數 | 檢測技術指標及合規標準 |
|---|---|
| 模具名稱 | 高端120*50mm玻璃鋼矩形管拉擠模具 |
| 截面規格 | 寬120mm × 高50mm(壁厚可完全定製) |
| 核心鋼材 | 優質40Cr、P20、Cr12MoV、38CrMoAl或H13模具鋼(可選) |
| 型腔表面處理 | 先進的調質處理、感應淬火、氣體滲氮、硬鉻鍍層 |
| 基體型腔硬度 | HRC 55 – 60 |
| 內壁鏡面拋光 | 超光滑Ra = 0.025 ~ 0.012 μm(消除型材微裂紋) |
| 直線度公差 | 每1000mm跨度≤0.02mm |
| 邊界幾何公差 | ±0.1mm至±0.3mm(符合航空航天/5G天線罩國際基準) |
| 硬鉻鍍層厚度 | 0.04mm – 0.05mm(對磨蝕性玻璃纖維具有極強耐磨性) |
| 適用熱固性樹脂 | 不飽和聚酯(UP)、乙烯基酯、環氧、酚醛、聚氨酯(PU)基體 |
決定結構工裝品質的性能因素
- 增強材料優化:在120*50mm截面範圍內調整纖維體積佔比及氈材配置,可改變最終玻璃鋼矩形管的力學性能(剛度、軸向抗彎載荷)。
- 樹脂基體校準:在經濟型聚酯、化工級乙烯基酯或耐高溫環氧樹脂之間的選擇,決定了最終的防腐屏障及熱膨脹特性。
- 工裝精度:超光滑、鏡面拋光的模具內壁可降低牽引阻力,大幅減少拉擠設備的能耗需求、提升日產出速度,並獲得外觀良好的型材。
為什麼選擇海闊定製拉擠模具?
廣東海闊可協助將多段模具的熱膨脹參數與特定樹脂交聯工藝相匹配,併為全球工業供應鏈實現快速打樣。
模具規格與工程解析
| 模具鋼材等級 | H13工具鋼(高端) | Cr12MoV模具鋼(標準) | P20模具鋼(經濟型) |
|---|---|---|---|
| 核心使用壽命 | 優異(玻璃纖維工況下可達50,000米以上) | 較高(約30,000-40,000米) | 一般(更適合小批量打樣) |
| 熱疲勞抗性 | 超高(高溫下仍能保持HRC硬度) | 中等(適用於聚酯基體) | 較差(連續聚氨酯工況下易出現尺寸磨損) |
| 內壁鏡面拋光上限 | 極佳(輕鬆達到Ra 0.012 μm) | 優異(可達Ra 0.025 μm) | 標準(可達Ra 0.040 μm) |
| 適用型材 | 大型複合結構截面生產、聚氨酯拉擠 | 標準玻璃鋼矩形管、大批量方形管道 | 小批量定製異型專用型材 |
精密模具工程問答
Q1:為什麼0.04-0.05mm的硬鉻鍍層厚度對玻璃鋼矩形管拉擠模具至關重要?
答:玻璃纖維粗紗及氈材是高磨蝕性材料。在連續複合成型過程中,纖維增強基材會對玻璃鋼管材拉擠模具的型腔壁面施加極大的刮擦摩擦力。施加精確的0.04-0.05mm硬鉻鍍層可提高表面顯微硬度,並保護底層工具鋼(如H13或Cr12)。這層耐磨屏障可將拉擠模具的結構使用壽命延長40%以上,並保持120*50mm外部幾何尺寸的一致性。
Q2:內壁鏡面拋光至Ra 0.012如何影響拉擠機的牽引阻力?
答:將內壁鏡面拋光至Ra 0.012至0.025 μm的微觀粗糙度,可大幅降低120*50mm定製成型矩陣內部的動摩擦係數。摩擦阻力越小,意味著液壓式或履帶式拉擠機推進固化中的複合型材所需的夾持牽引力就越小。這消除了產線粘滯現象,防止表面纖維起毛或起皺,並在大規模生產班次中降低能耗。
Q3:大批量定製玻璃鋼方管及矩形管工裝應選用哪種核心鋼材等級?
答:對於大批量、長期連續生產定製玻璃鋼方管或矩形管,強烈建議採用H13工具鋼或Cr12MoV模具鋼。H13鋼材在乙烯基酯或聚氨酯體系放熱固化峰值期間,具備卓越的抗熱疲勞性能,並能保持基體硬度(HRC 55-60)。對於成本敏感的短期打樣型材生產,則可有效採用P20等經濟型預硬化模具鋼。
Q4:海闊如何在大型矩形型材上防止超出1000mm直線度公差的尺寸翹曲?
答:我們通過嚴格控制加工及熱成型對位來消除尺寸翹曲問題。在海闊,我們內部工具車間採用高精度數控磨床,將直線度公差嚴格控制在每米≤0.02mm以內。此外,我們的工程師優化了120*50mm模具板上電加熱棒的局部分佈,營造出均衡的熱梯度,使樹脂凝膠速度均勻一致,並抵消複合材料內部應力的積聚。
Q5:定製120*50mm玻璃纖維擠壓模具的預計交貨週期是多少?
答:定製玻璃纖維擠壓模具的標準交貨週期通常為15至20個工作日。這包括圖紙核對確認、優質工具鋼採購、多軸銑削、氣體滲氮、硬鉻電鍍,以及為匹配您目標結構複合截面規格所進行的內壁鏡面手工拋光。
生產工藝
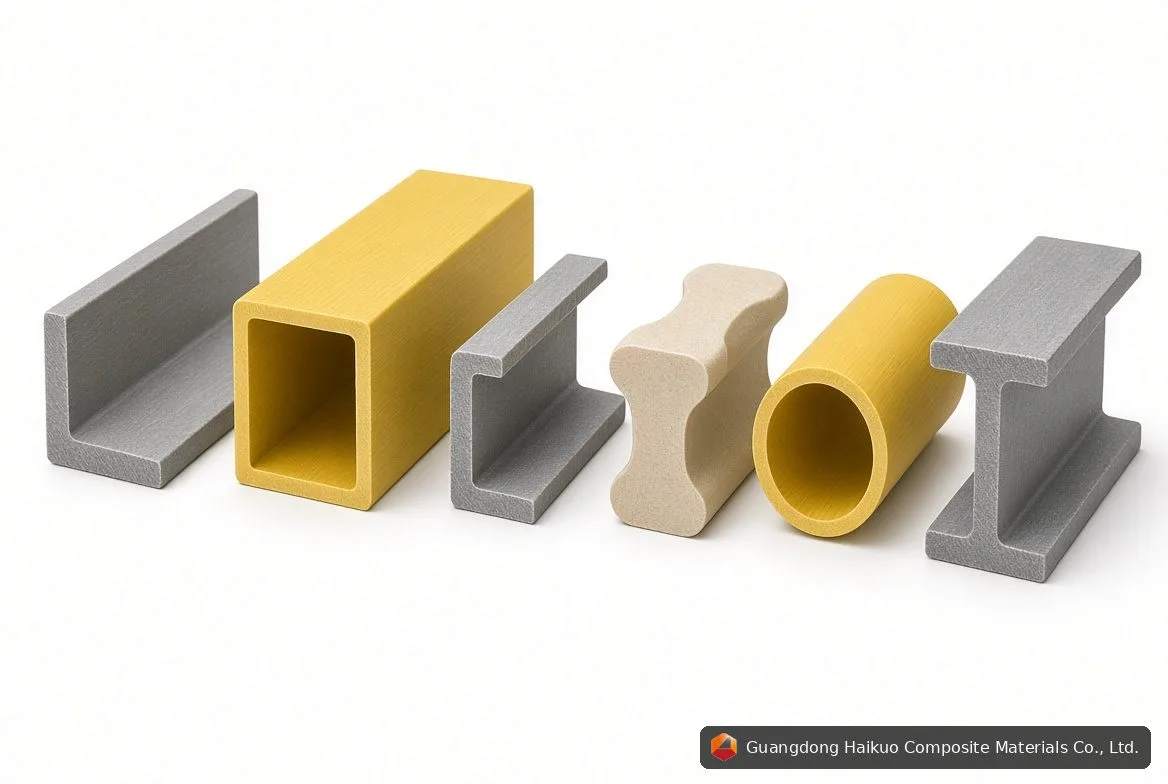
模具工程設計
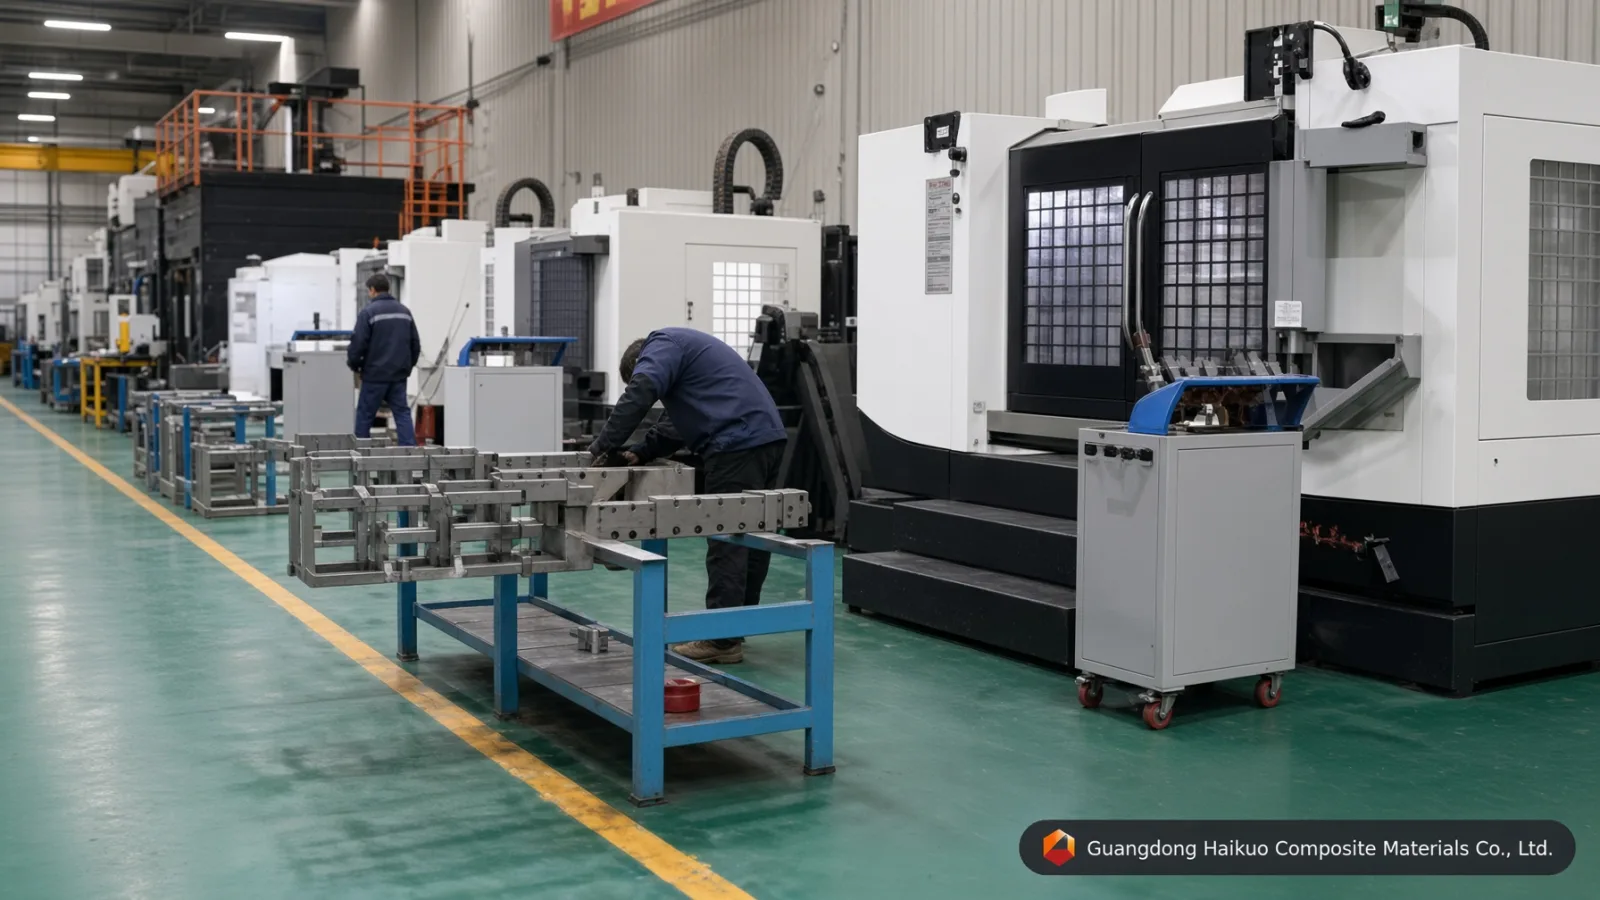
型材模具調試
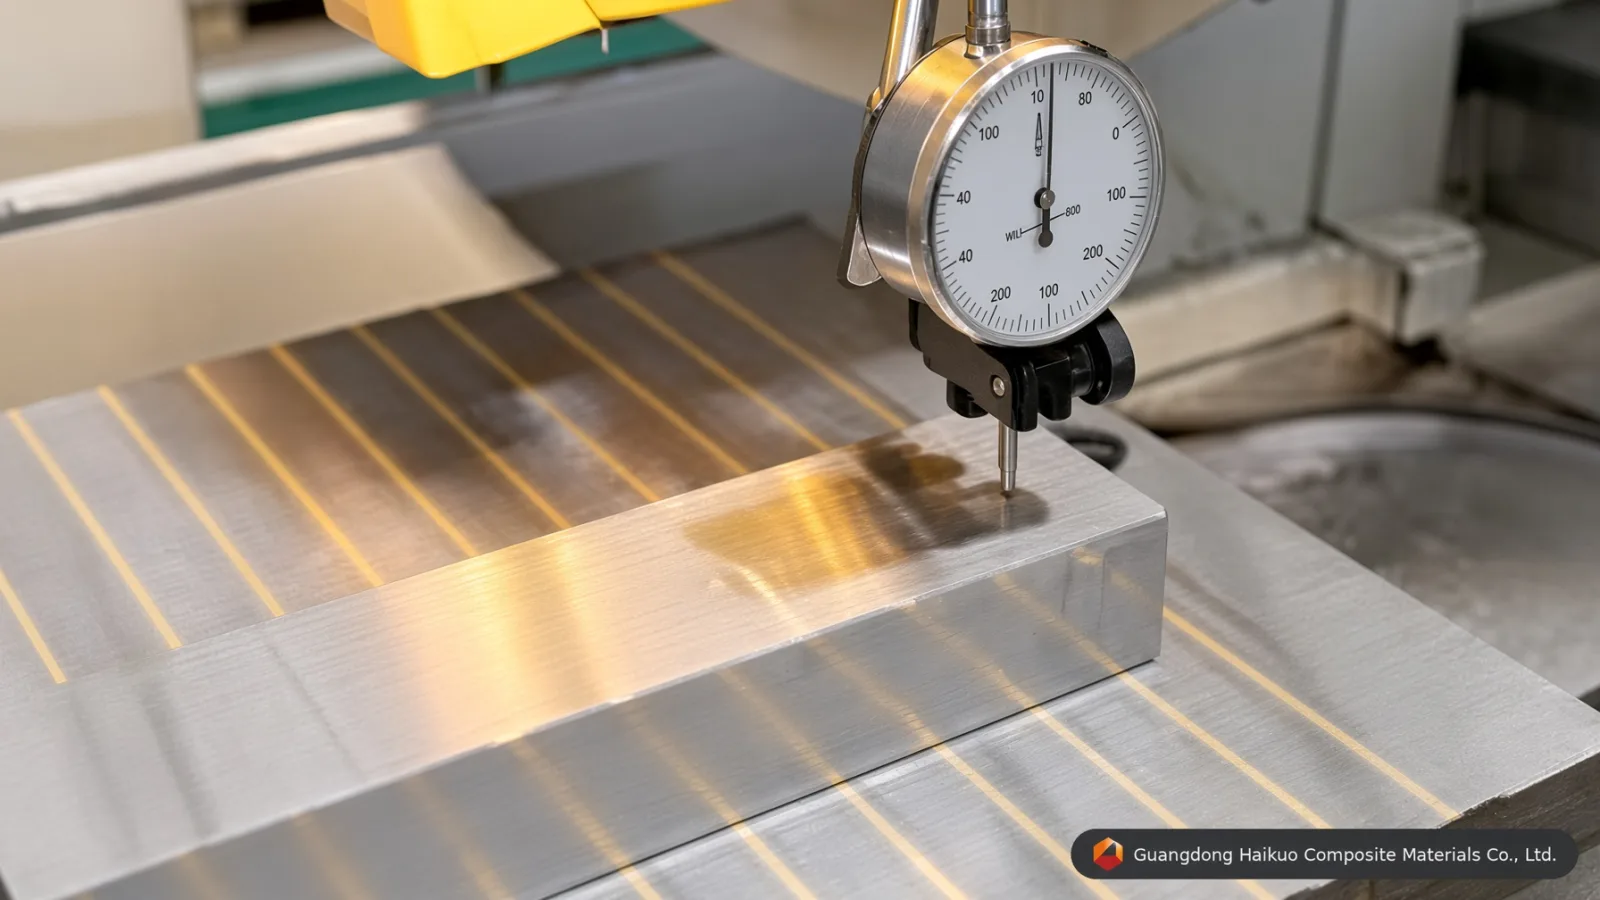
毛坯校平
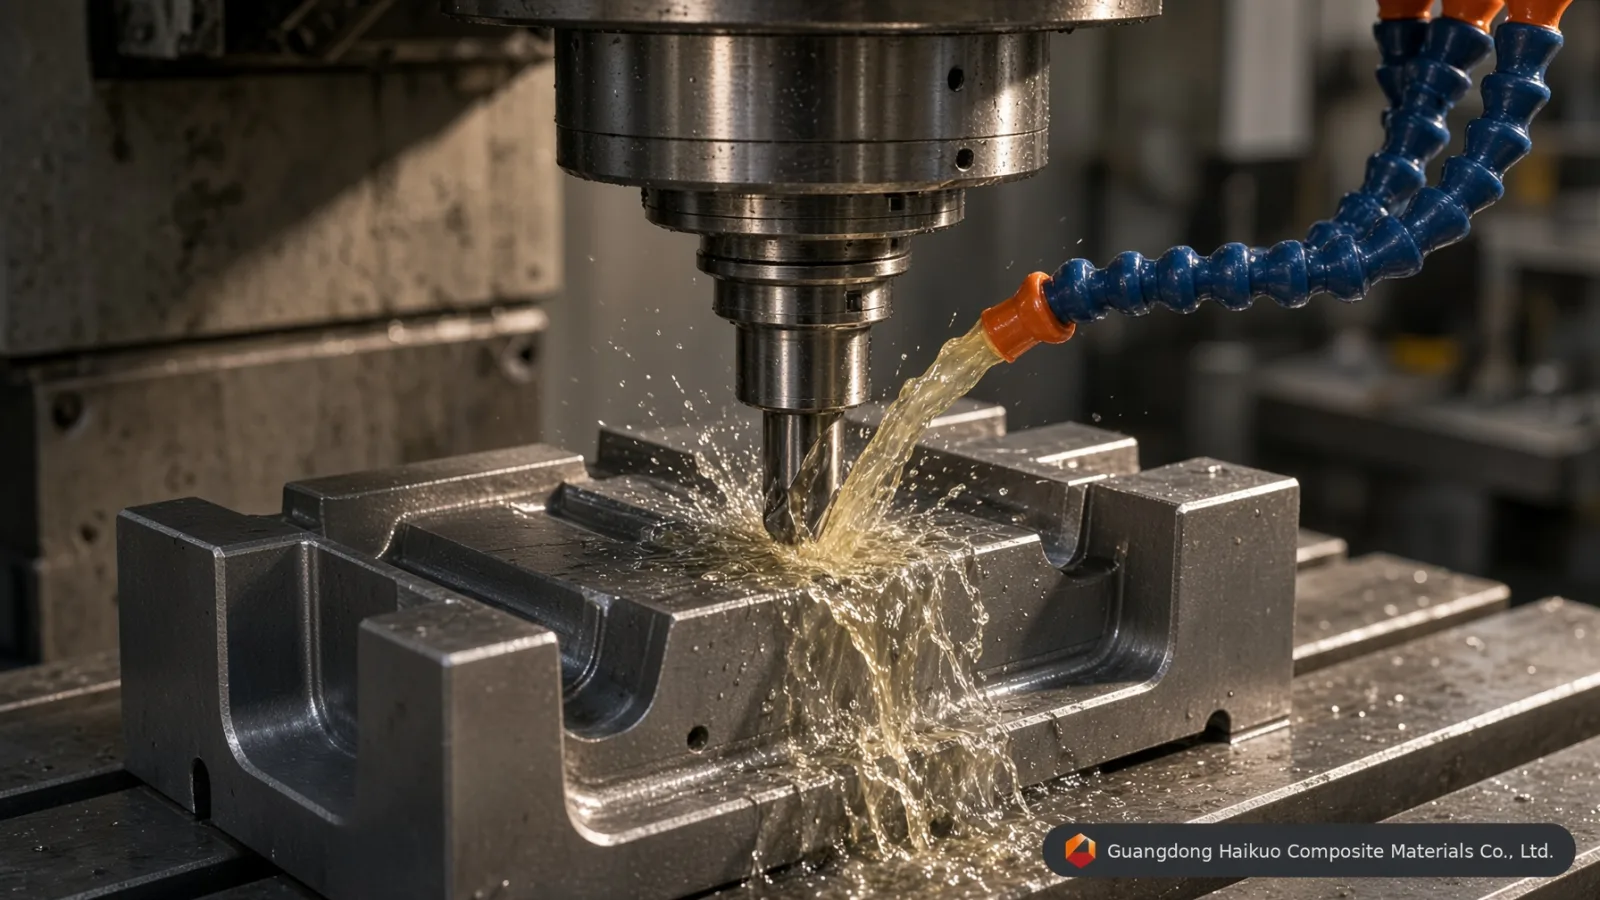
模具數控加工
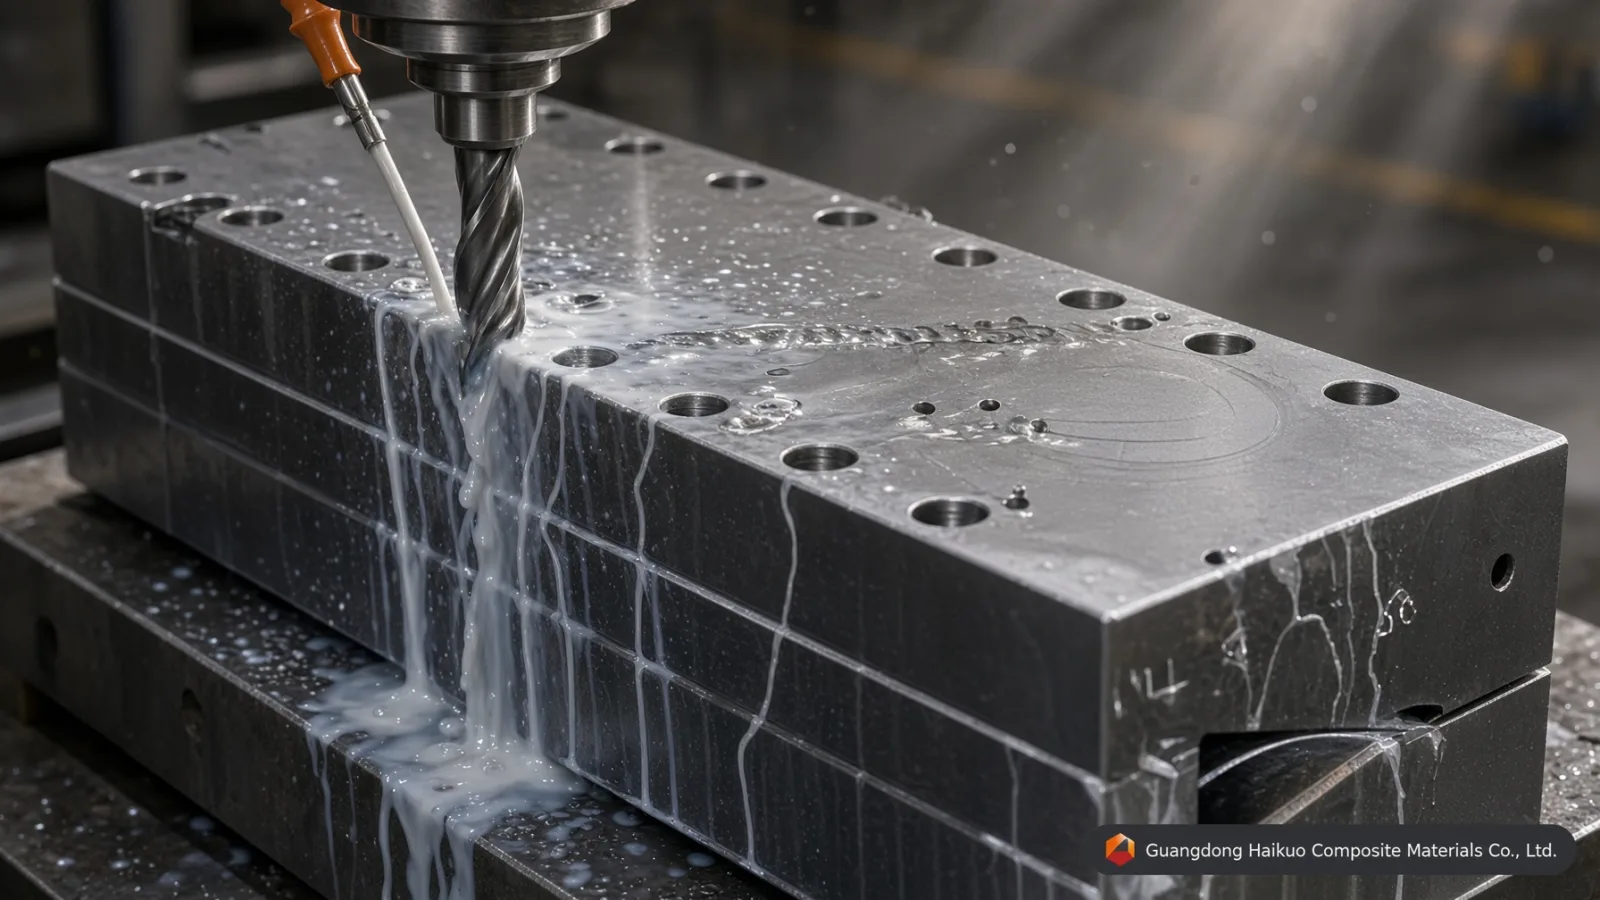
模具衝孔
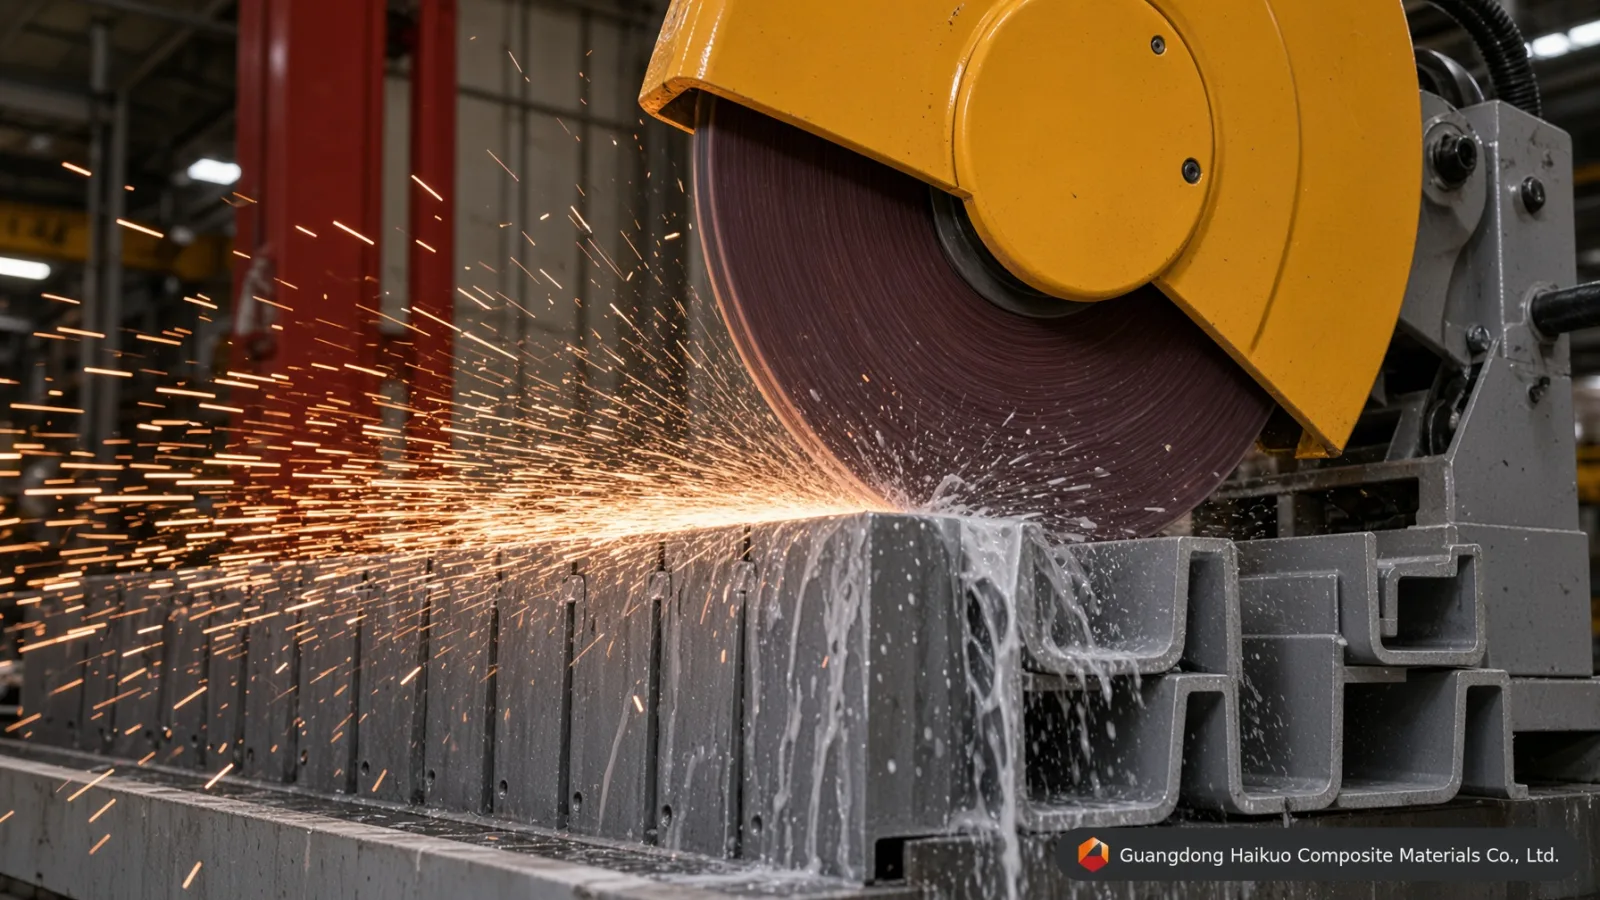
表面磨削
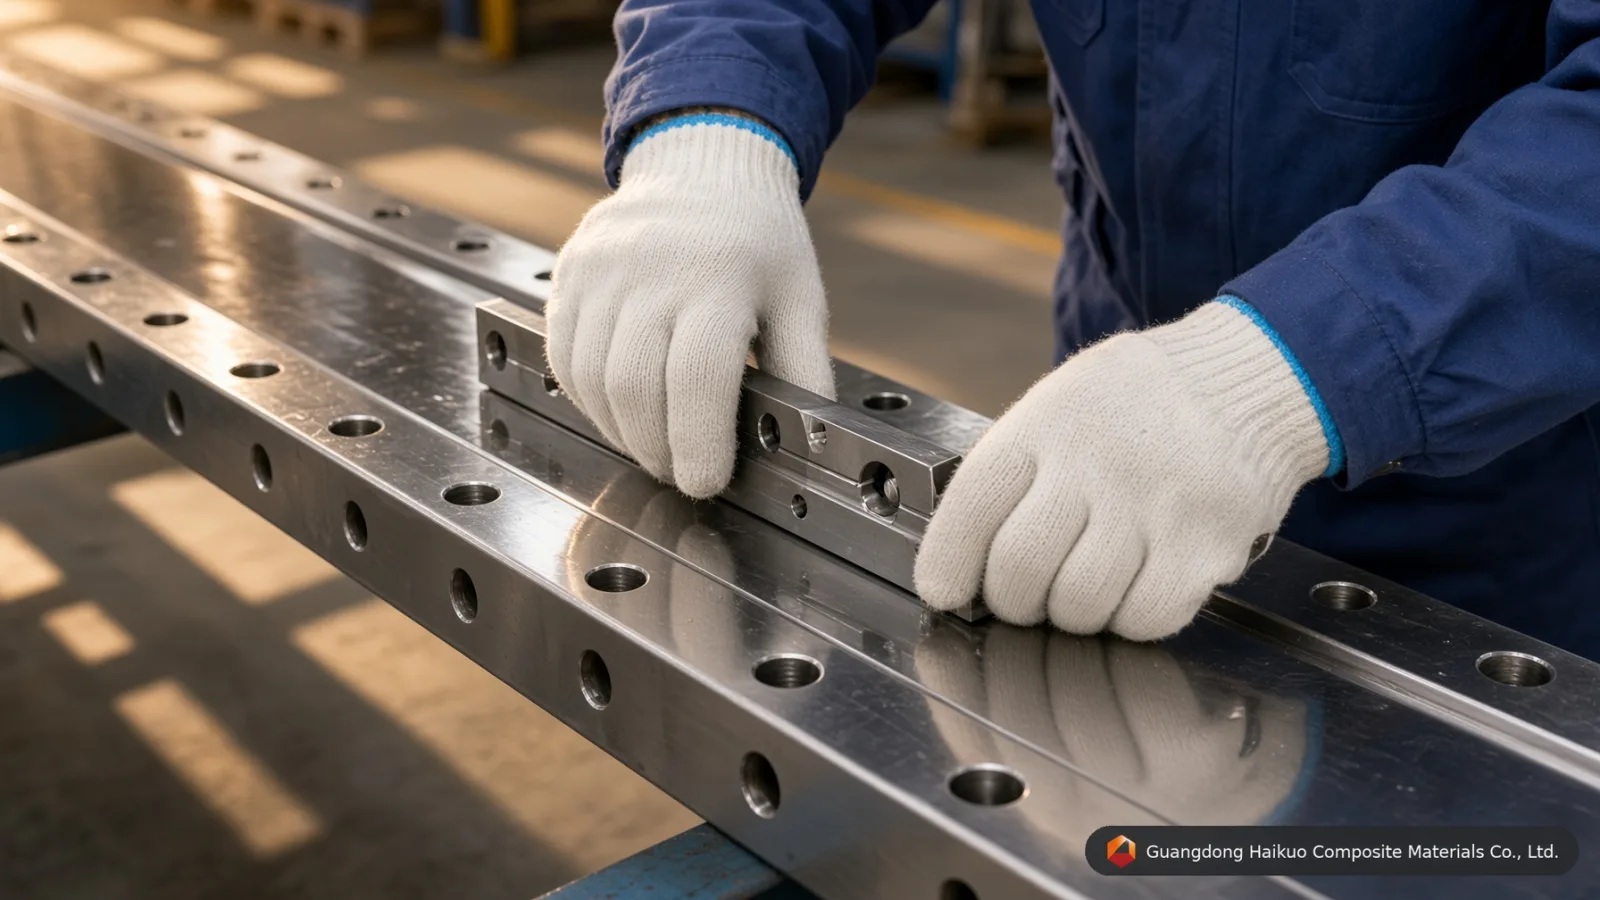
型腔內壁拋光
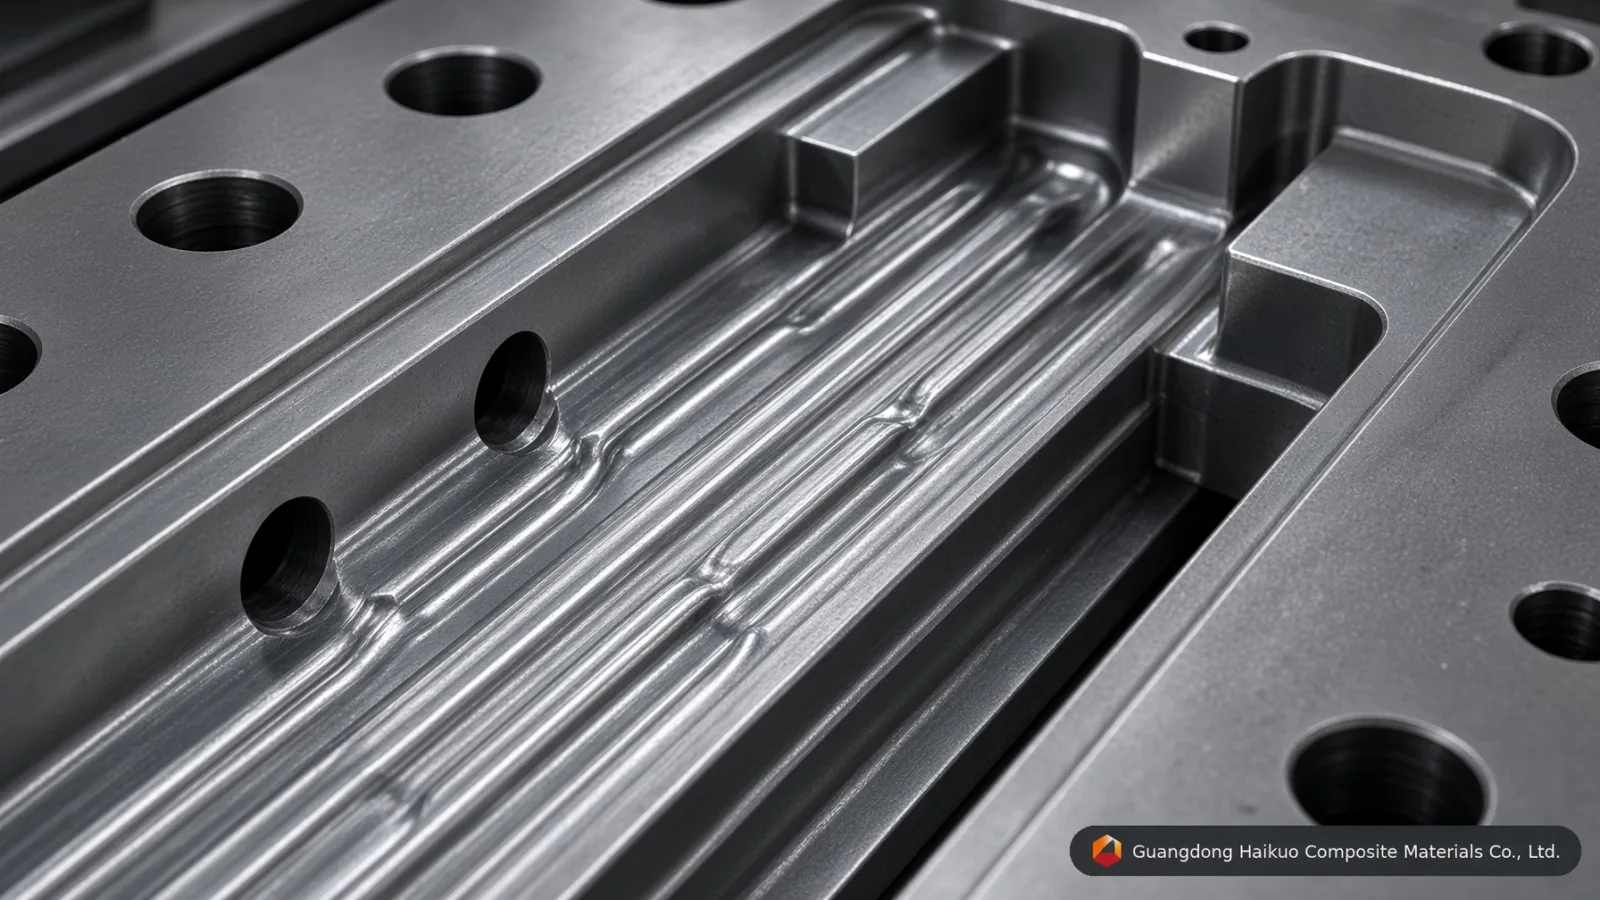
模具鍍鉻
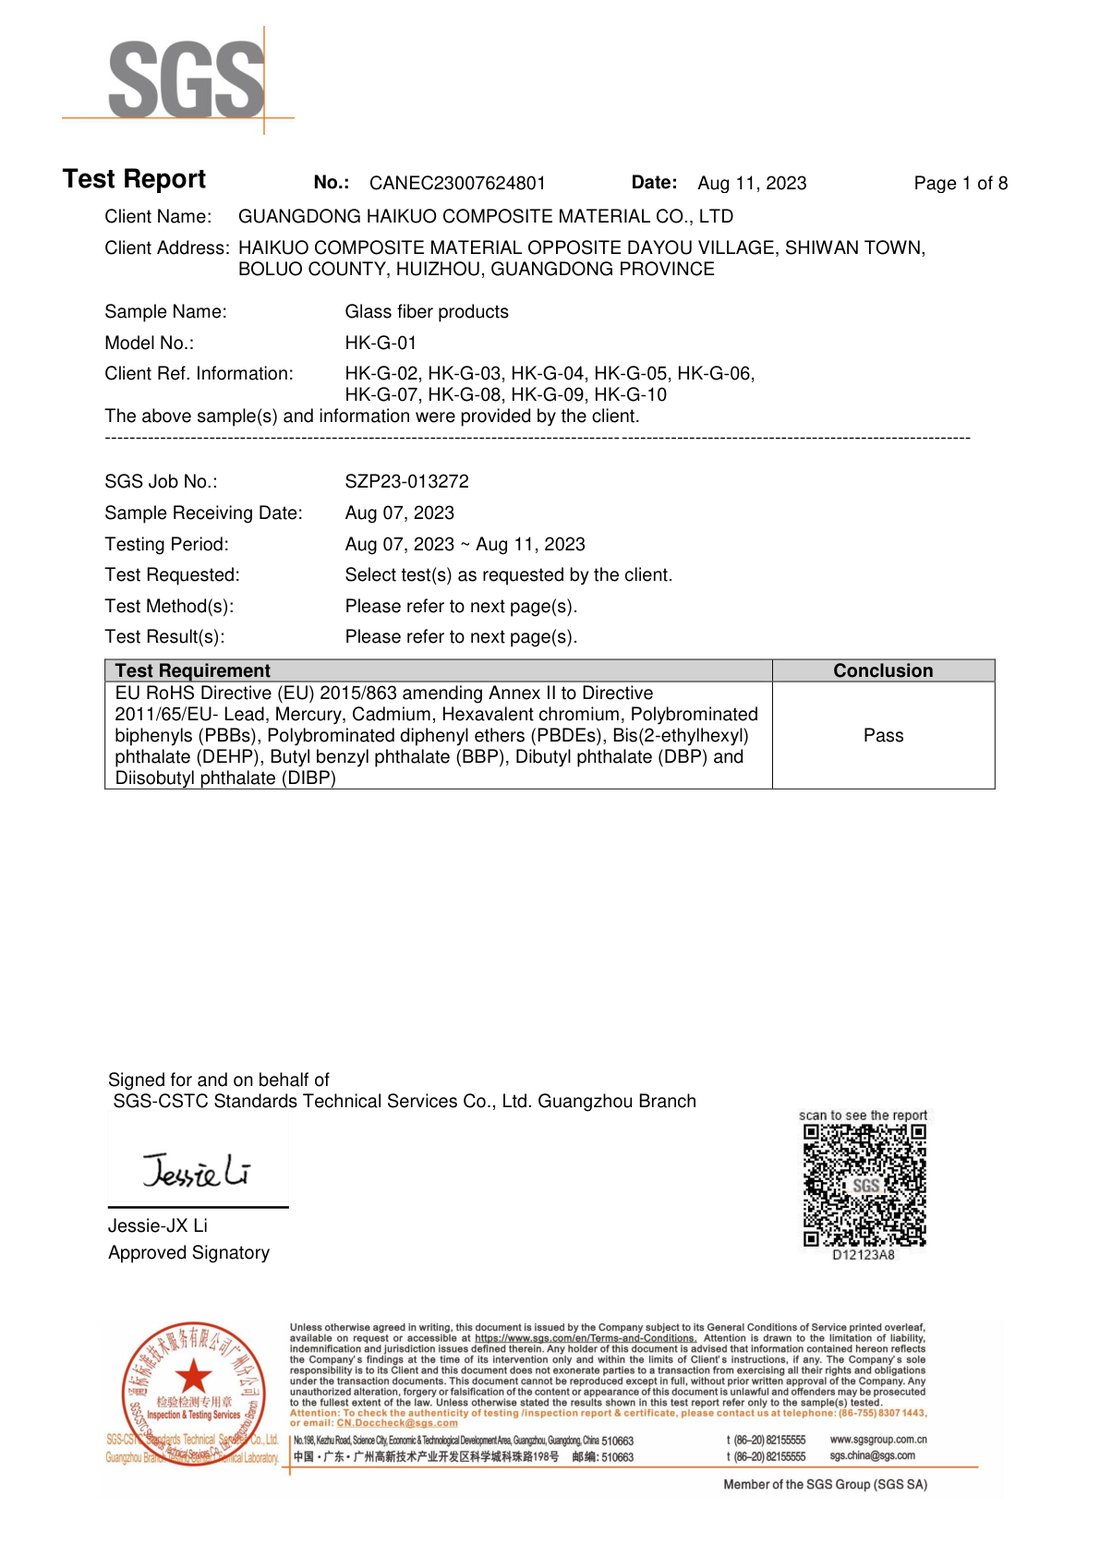
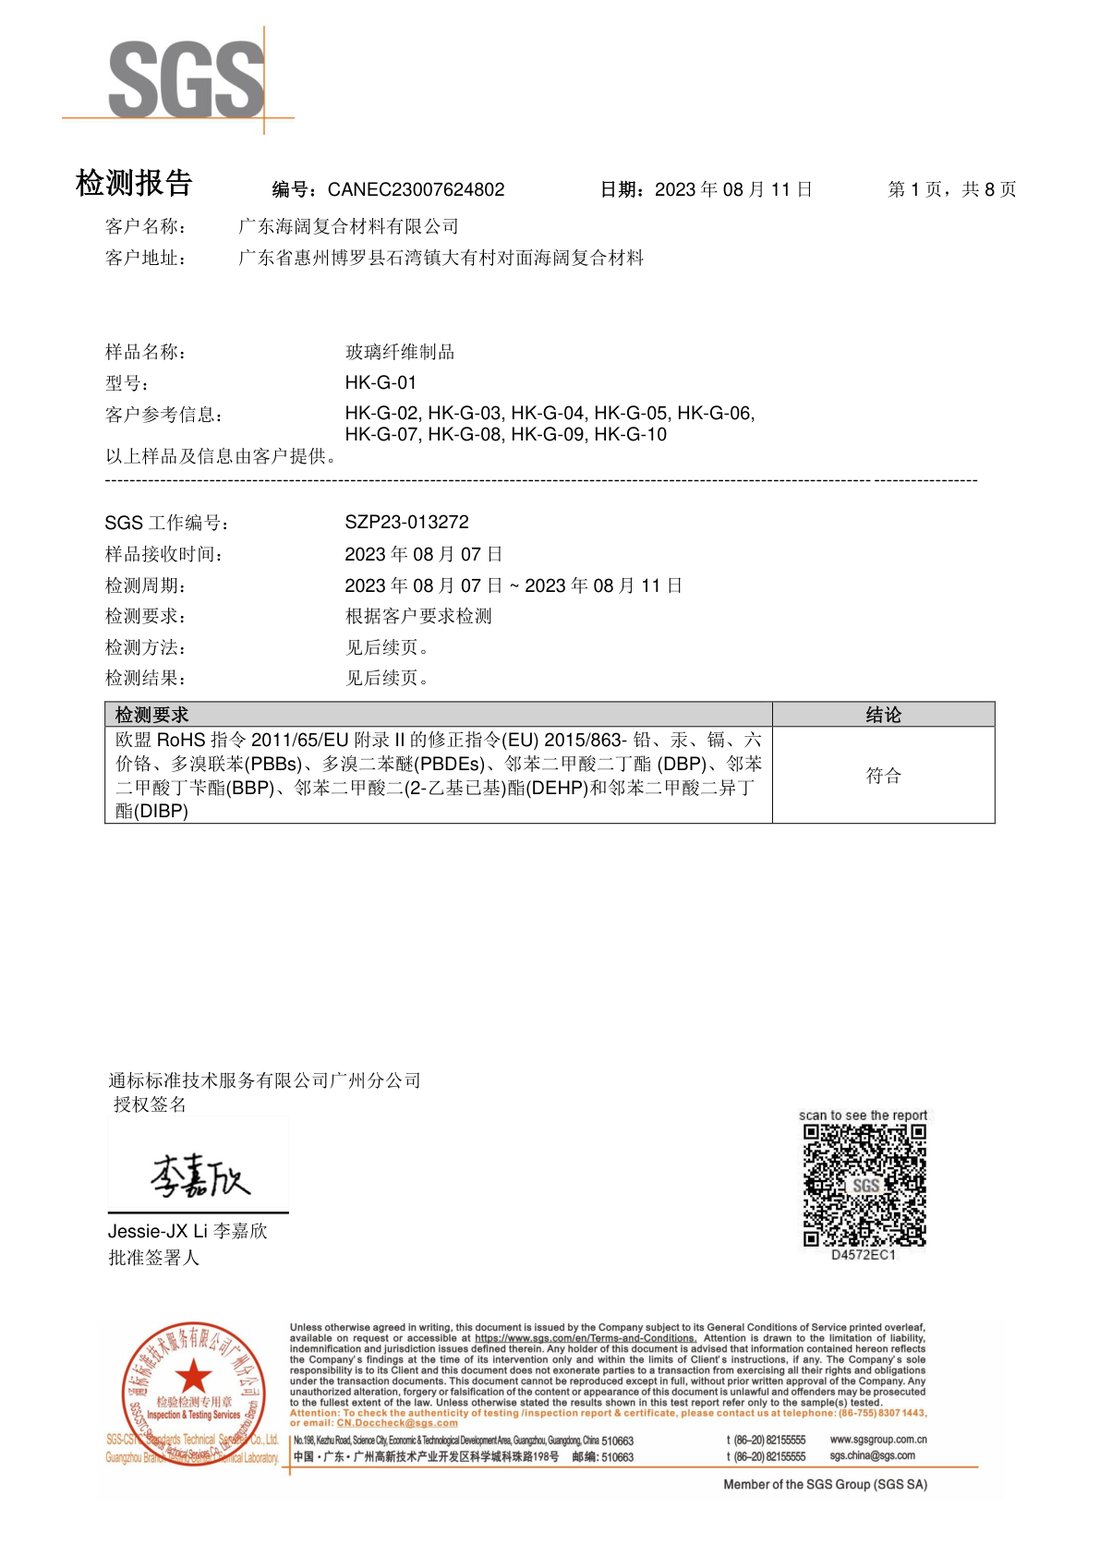
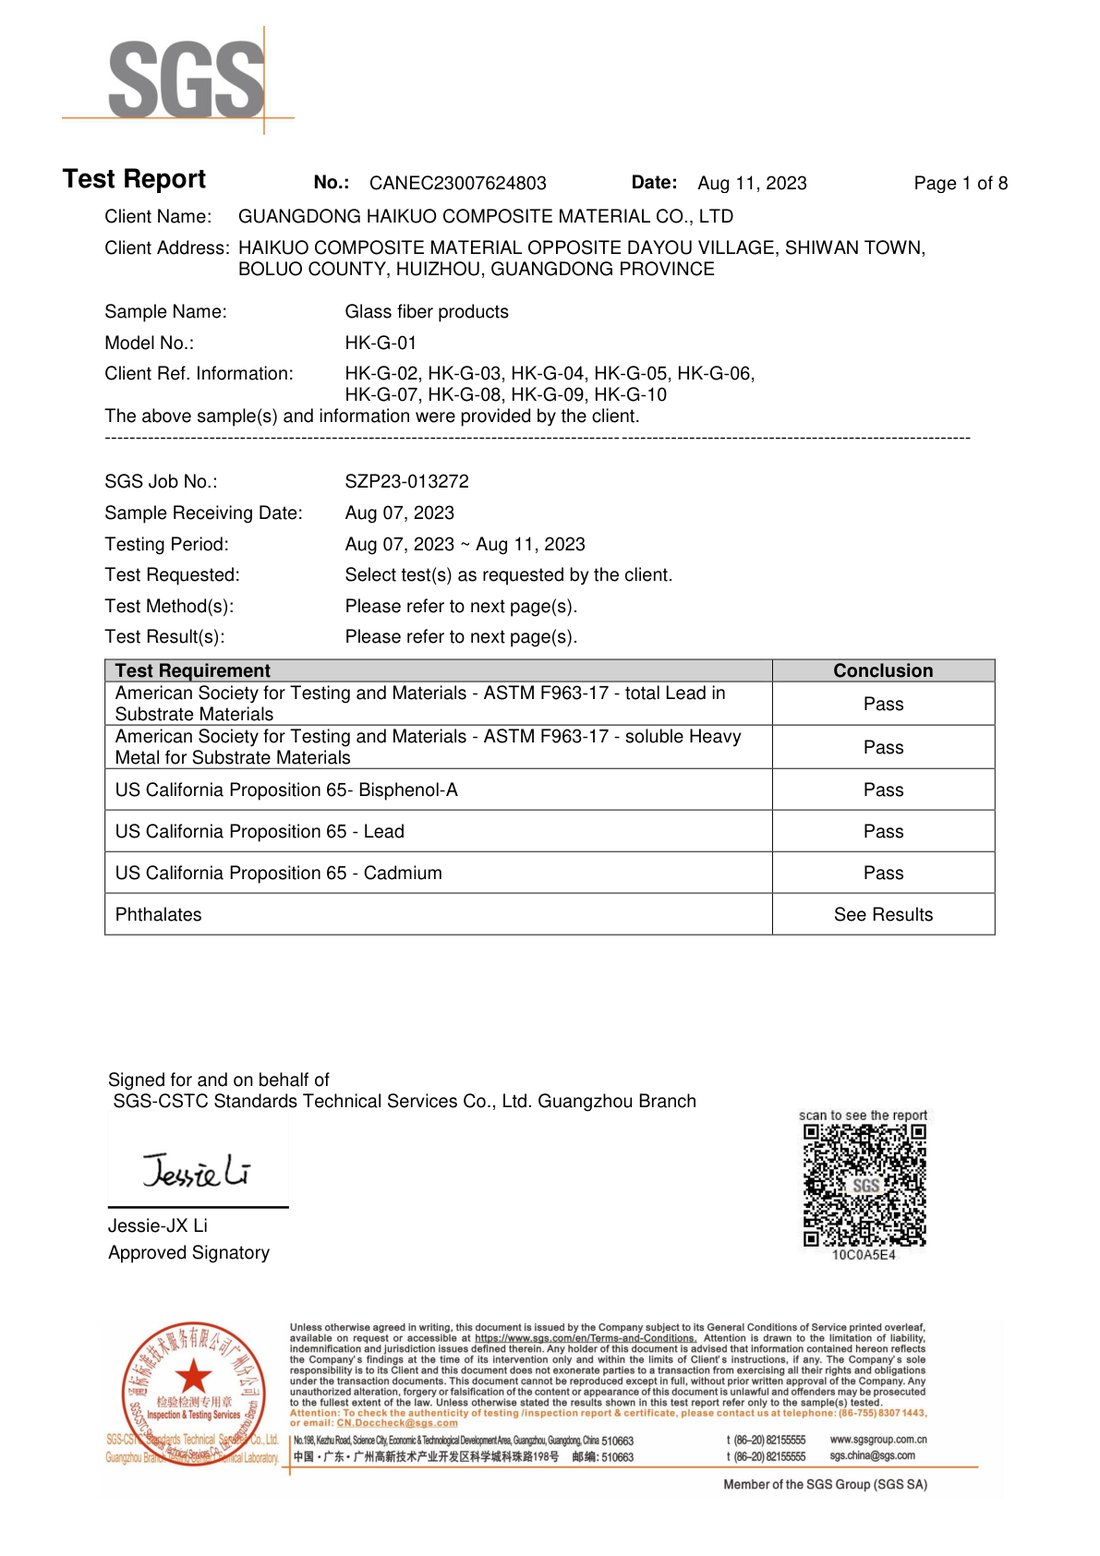
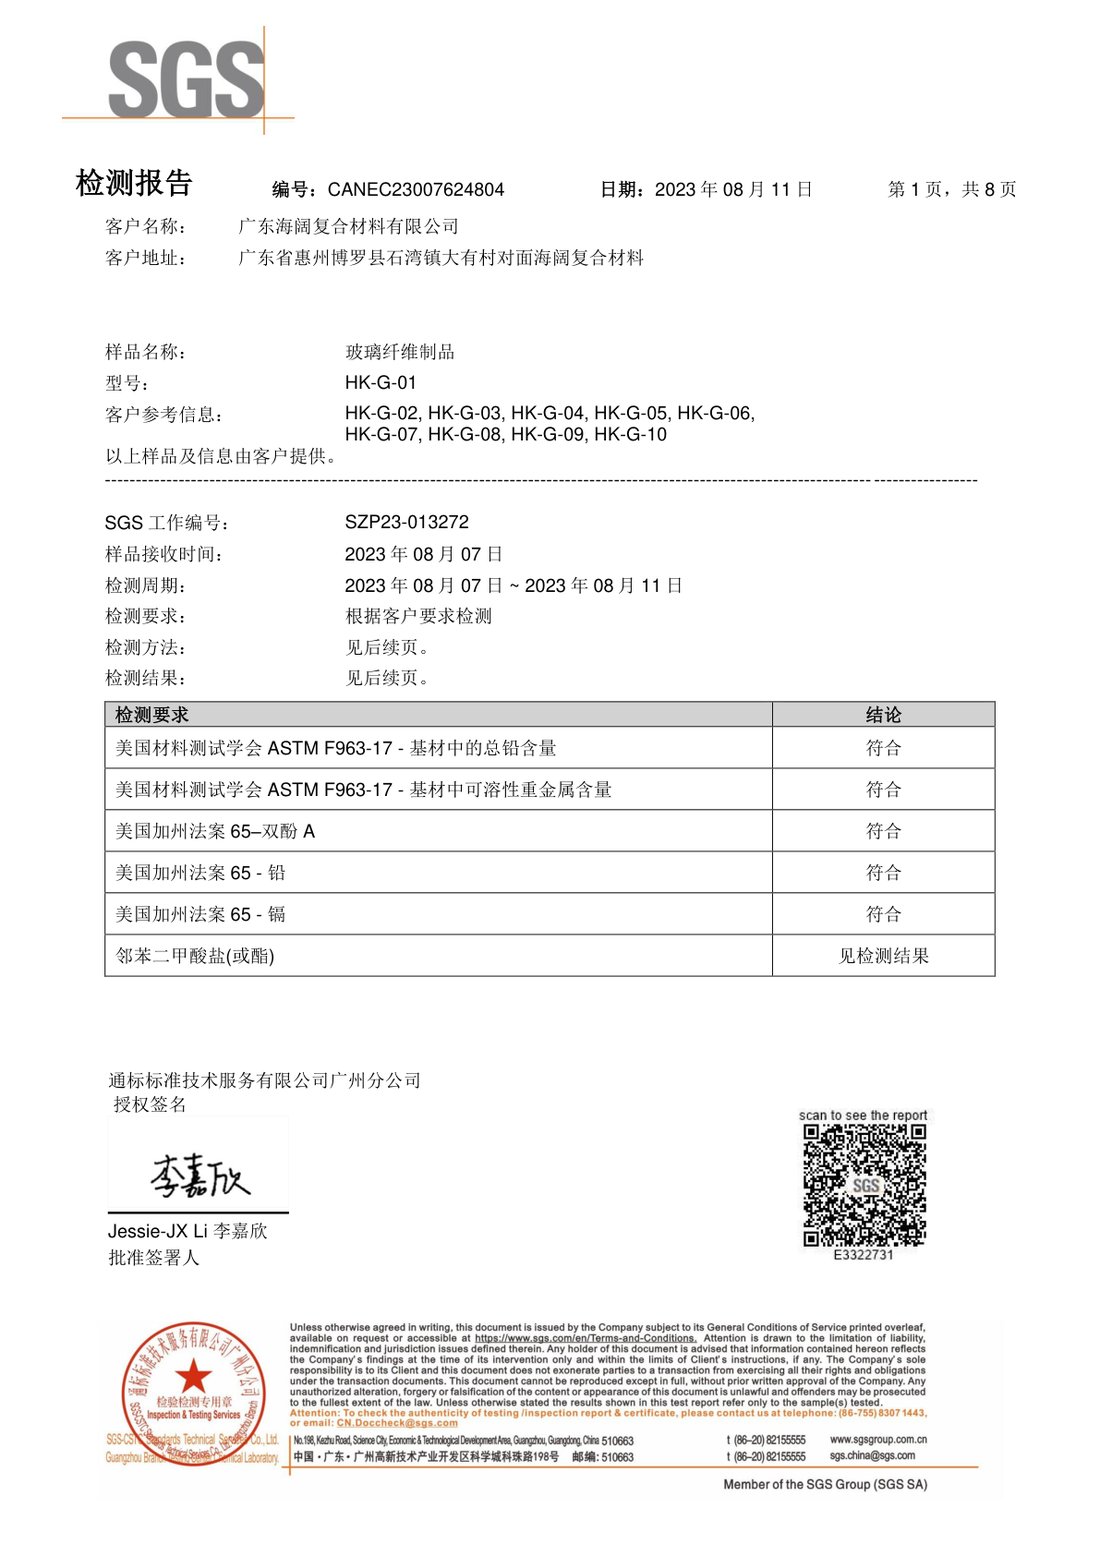
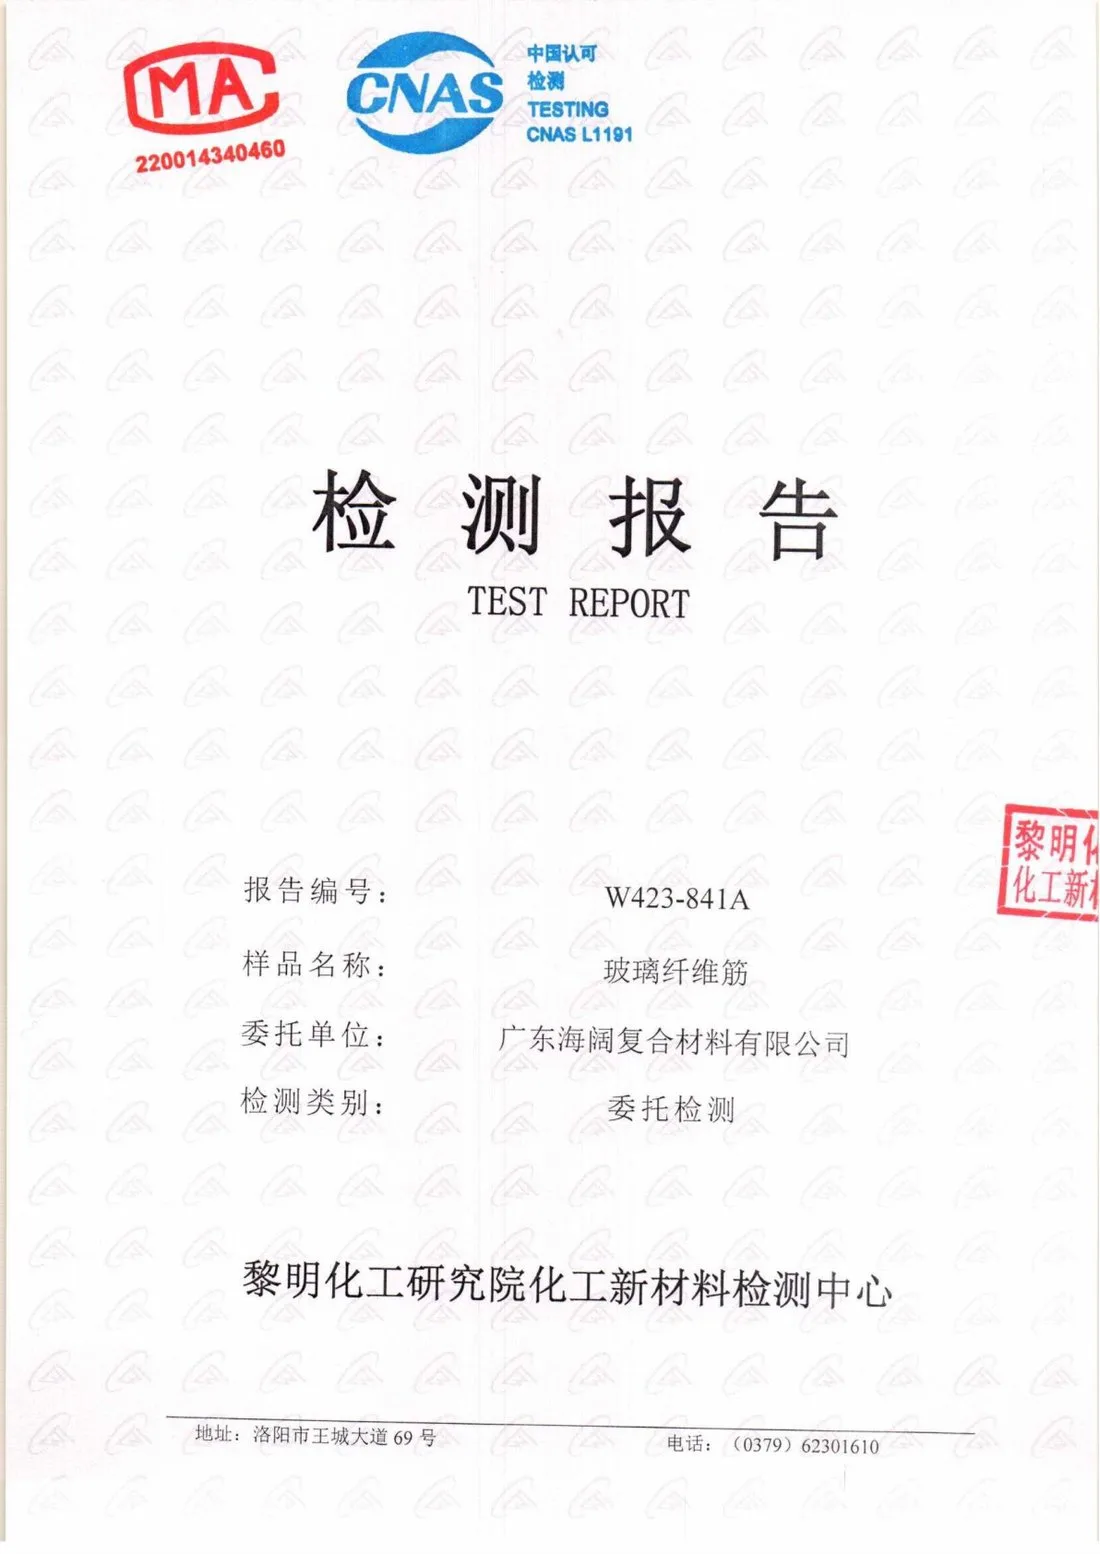
資質認證