


简要回答。拉挤是让纤维穿过树脂槽和加热模具,连续制造直的、截面恒定的型材。质量由五个工位决定,大多数缺陷都能追溯到其中某一个。
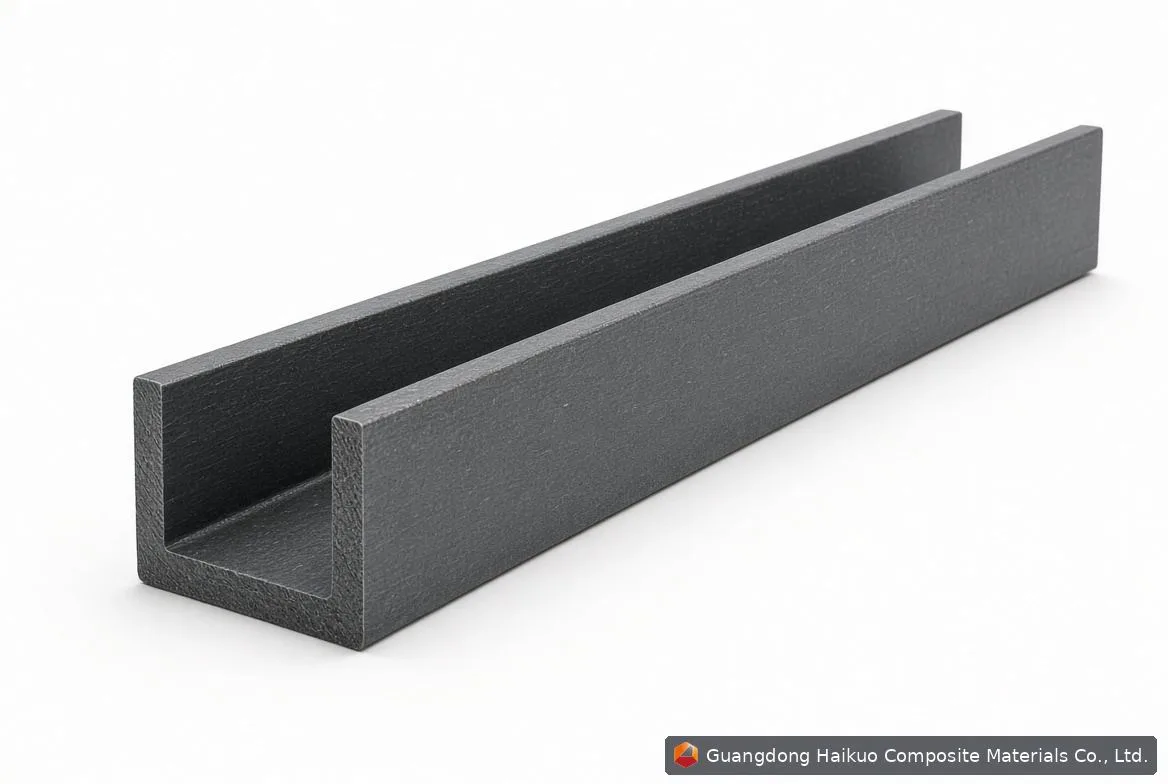
拉挤是大多数玻璃钢棒、管、角钢、槽钢和梁背后的连续生产工艺。纤维是被拉(而不是推)过生产线的,这就是产品纤维含量高且沿长度方向排列的原因。理解它最有效的方式是逐个工位来看——每个工位做什么,以及在哪里会出问题。
| 工位 | 作用 | 出错时的典型问题 |
|---|---|---|
| 1. 纱架与导向 | 固定纤维粗纱和毡材,并以正确的位置和张力送入。 | 纤维位置不对会造成截面薄弱或不对称;张力不均会造成纤维弯曲和扭转。 |
| 2. 树脂浸渍(胶槽或注胶箱) | 用树脂、填料和色浆浸透每一根纤维。 | 干斑、气孔和白斑(浸润不良);表面贫树脂。 |
| 3. 预成型 | 挤出多余树脂,使湿料束逐步接近最终截面。 | 夹带空气,纤维在进入模具前发生位移。 |
| 4. 加热模具 | 使截面成形,并在料束通过各温区时使树脂固化。 | 表面开裂或表皮粗糙(固化过早)、型材发软或发粘(固化过晚)、模具积料和粘模。 |
| 5. 牵引机与切割锯 | 以受控速度牵引,然后按长度切断。 | 粘滑造成的表面痕迹、端部崩缺、长度偏差。 |
唯一重要的平衡:速度与固化
树脂必须在模具内的正确位置达到凝胶点。提高生产线速度,凝胶点就会向出口移动;如果移出模具,型材出来时就是未固化的。降低速度或提高模具温度,凝胶点会提前,牵引力增大,表面开裂和模具积料的风险也随之上升。操作人员需要同时调整模具温区、树脂体系和速度,因此新型材在投产前通常要先试制。
为什么模具比设备更重要
模具决定尺寸、表面质量以及树脂在纤维料束中的流动方式。模具设计不佳会产生任何工艺设置都无法完全挽回的废品,这正是我们自主设计和制造拉挤模具的原因。请参阅我们的拉挤模具。
拉挤不适合做什么
| 如果您需要 | 适合拉挤吗? | 替代工艺 |
|---|---|---|
| 截面恒定的直型材(棒、管、角钢、梁) | 适合 | – |
| 大半径弯曲型材 | 可以,但需要特殊的弯曲拉挤工艺和模具(我们已开发出一种:欢迎咨询) | 标准拉挤生产线只能生产直截面 |
| 截面沿长度变化的部件 | 不适合 | 手糊成型、树脂传递模塑、灌注成型 |
| 需要特定缠绕角度的大型储罐或管道 | 不适合 | 纤维缠绕 |
| 截面种类很多、每种数量很少 | 很少适合 | 模压成型或加工标准型材 |
拉挤型材用在哪里
建筑(格栅、扶手、结构框架)、电气(绝缘棒、电缆桥架、横担)、海洋和水务(板桩、人行通道),以及农业和公用事业(桩、杆)。决定设计的是型材的类别,而不是行业:请参阅我们的玻璃钢型材系列。
常见问题
可以使用哪些纤维和树脂?
玻璃纤维是标准选择;当刚度或其他性能值得付出成本时,会使用碳纤维和玄武岩纤维。树脂的选择请参阅树脂指南。
开发一种新型材的主要成本是什么?
模具。每种新截面都需要自己的模具,因此产量和设计的稳定性决定了定制型材是否划算。
请把您的需求发给我们
广东海阔复合材料有限公司(广东惠州)自主设计拉挤模具并生产定制玻璃钢型材。请发送图纸、样品,或只告诉我们应用场景和使用环境,我们会告知方案是否可行。
邮箱:helena@frphk.cn | 电话:+86 189 5198 8522